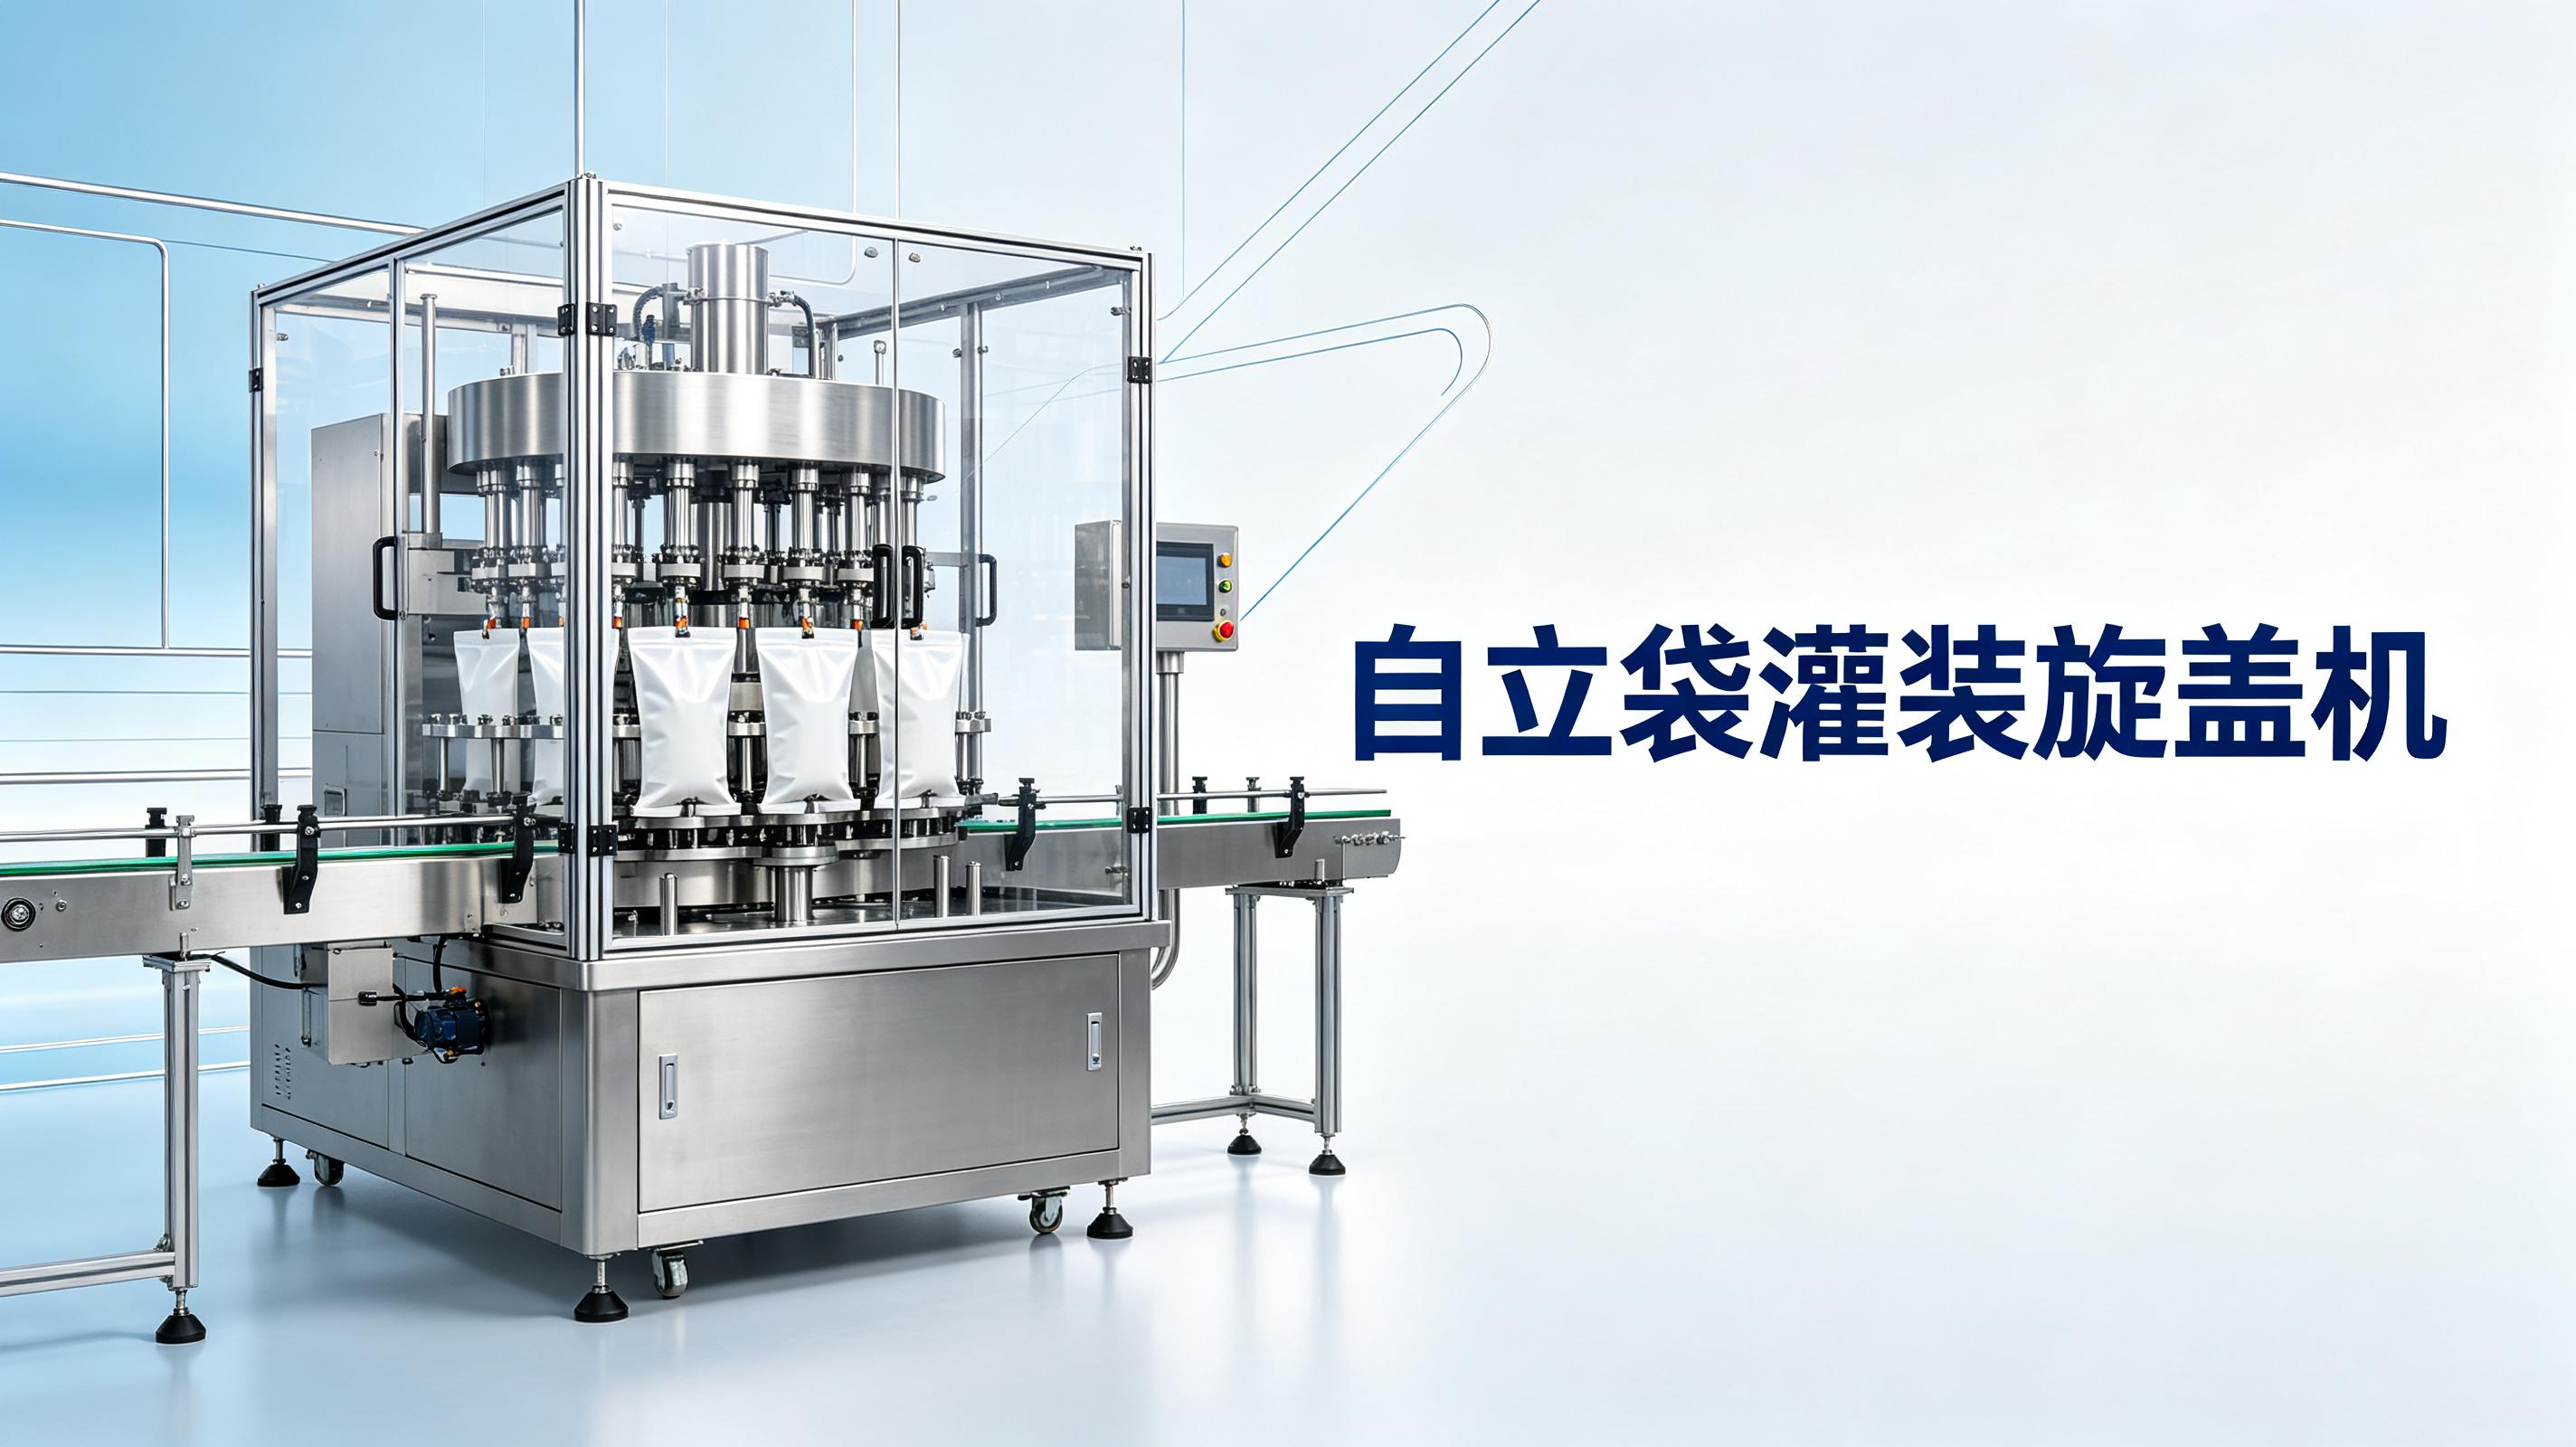
去年秋天,武汉那家预制菜厂,厂长拉着我看他新上的自立袋灌装旋盖机。汤料和酱料两个品种,一台机器来回换。他问我,一台旋盖机够不够。我没直接答,伸手摸了一下灌装嘴,黏的。酱料挂壁。再闻,封口膜有焦糊味。伺服电机高频运转的滋滋蜂鸣声,听着就不对。我说,先别换型,把这一批跑完再说。
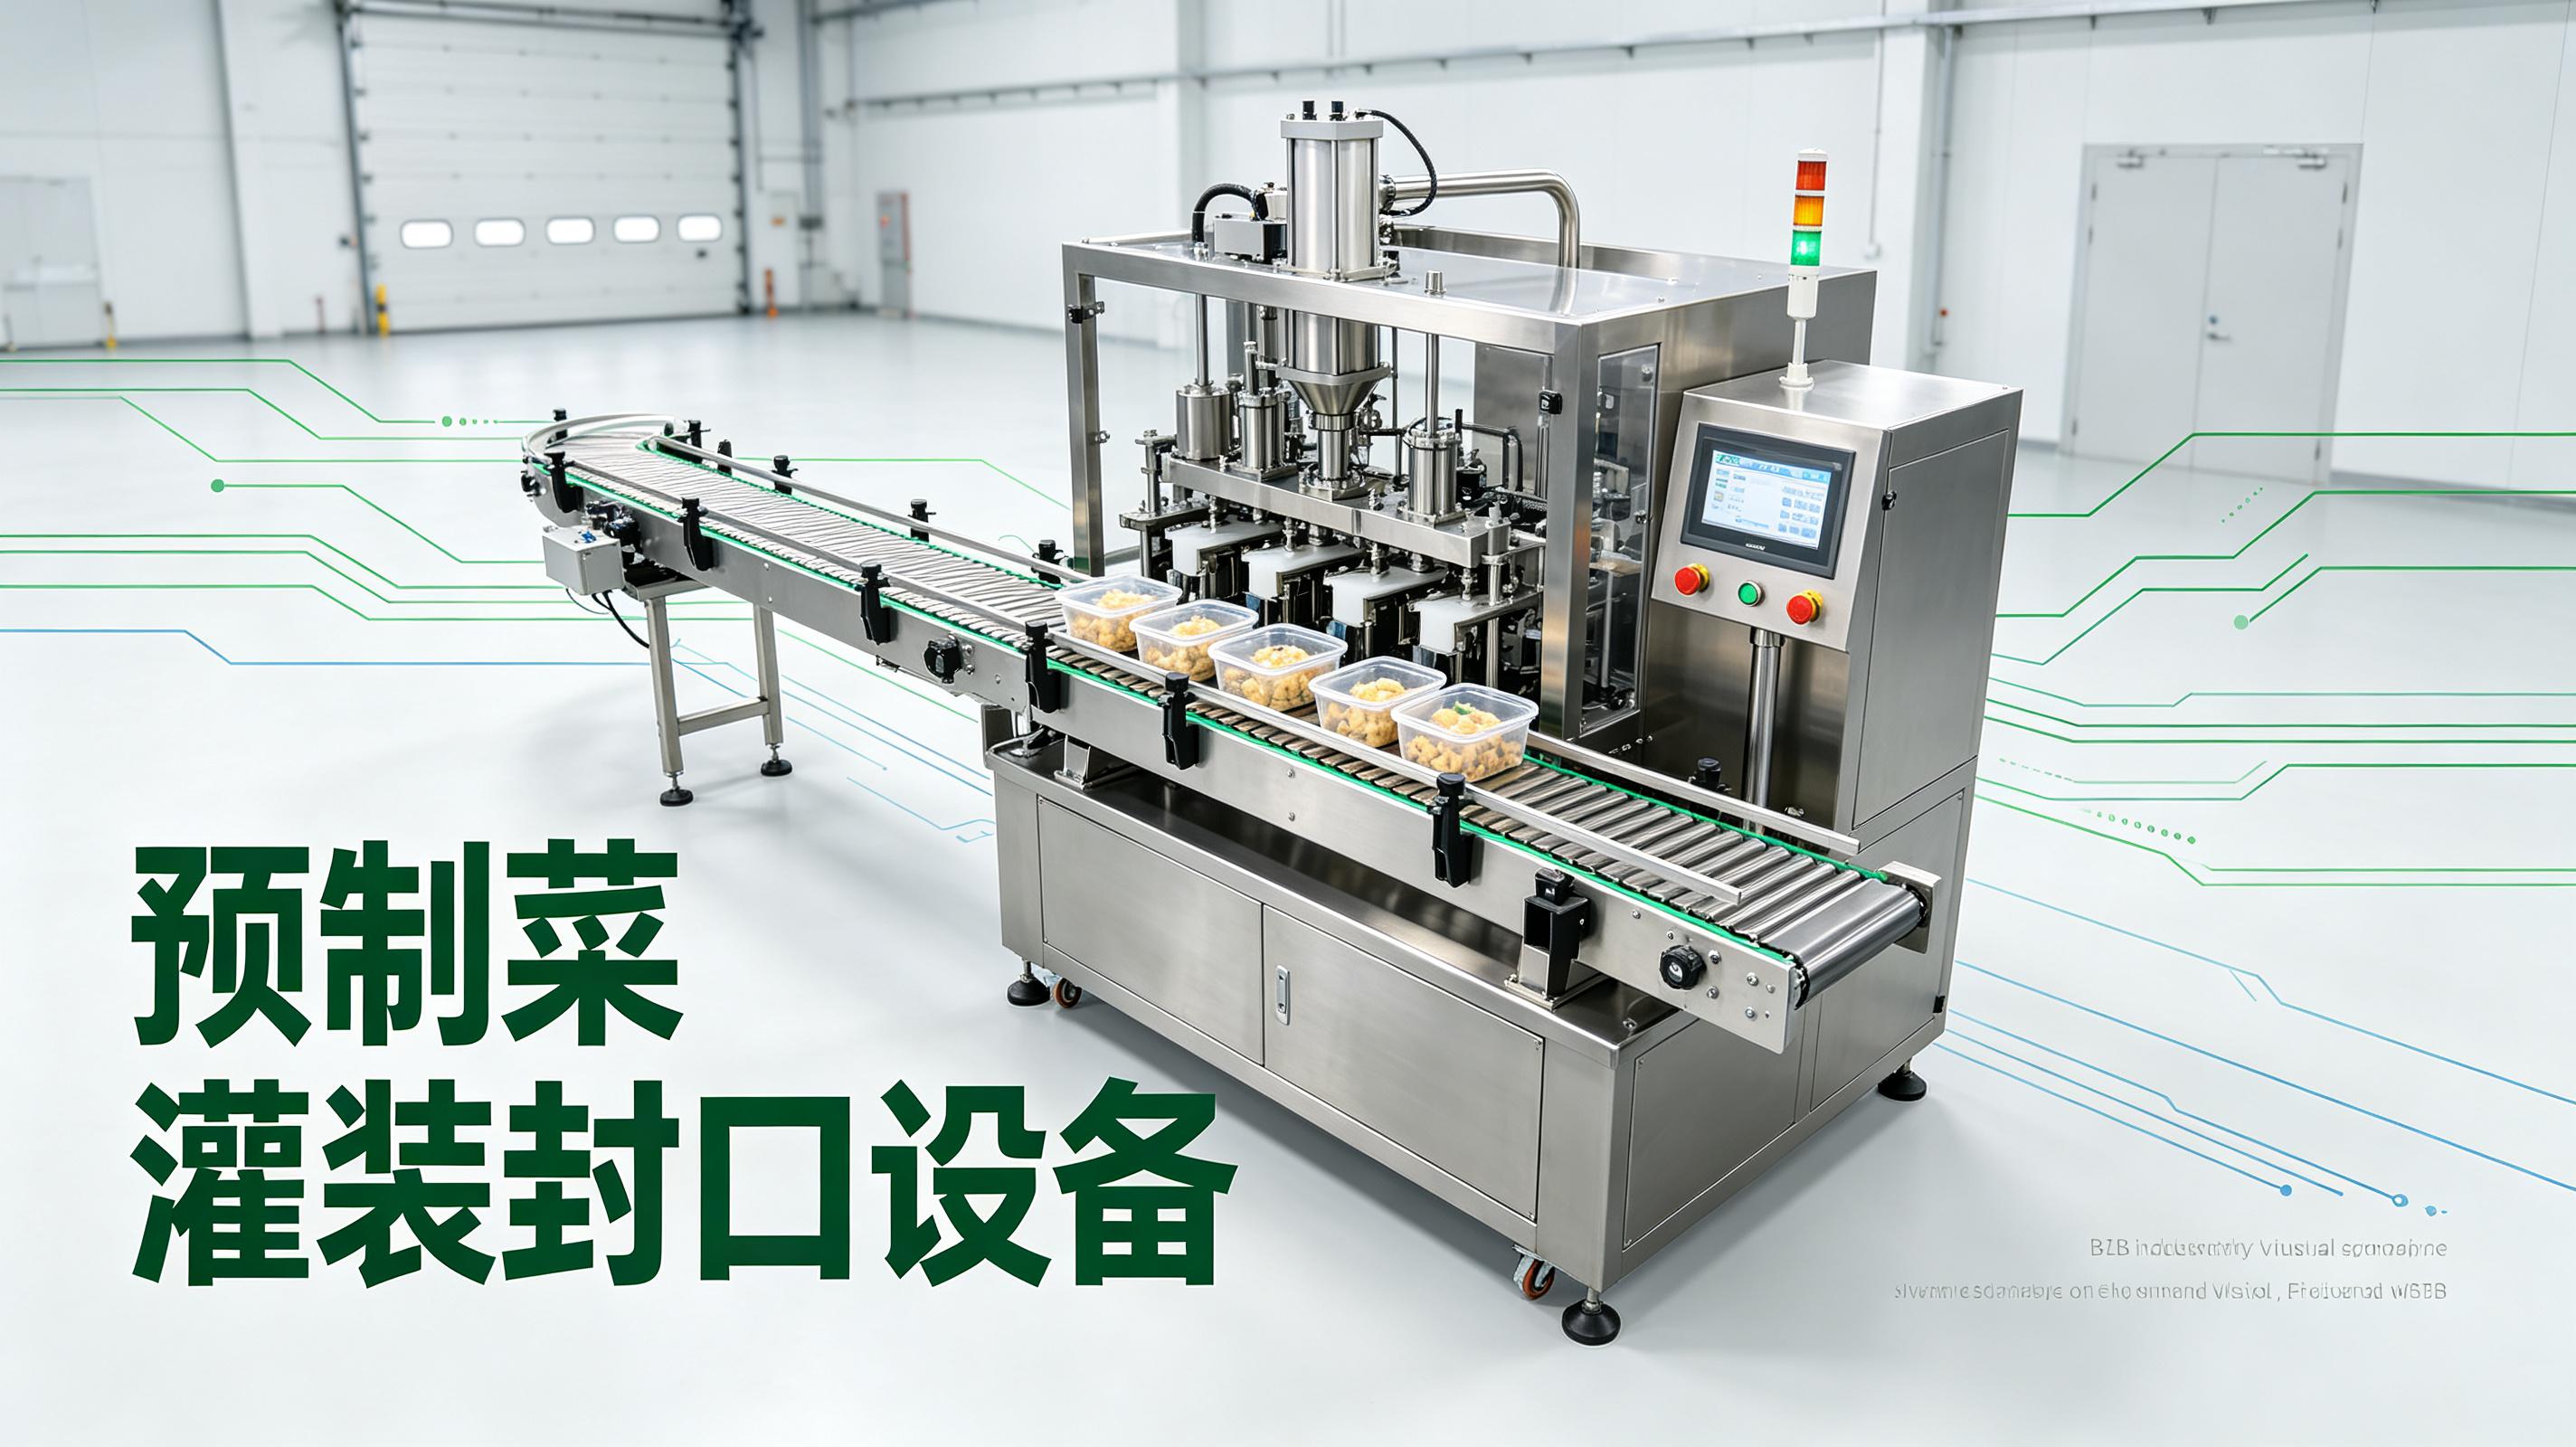
汤料稀,带油,容易窜沫。灌装嘴口径小,回吸要强。回吸不干净,袋口挂汤,封口就虚。酱料稠,有颗粒,灌装要防堵。管路憋压,密封圈呲了,酱料能喷到光电开关上。我在产线上见过,酱料喷出来,光电开关误判,整条线卡壳。
那家厂第一版想用同一套灌装嘴。汤料灌完换酱料。硬上。结果酱料里的颗粒卡在阀口,憋压。密封圈呲了,酱料喷到我的隔热手套上,烫倒不烫,就是黏。当天回退,拆阀清洗。后来换了双套灌装嘴,汤料一套,酱料一套。
豆浆溅到隔热手套上,烫得人一缩手。那是另一个厂,做豆浆自立袋。灌装嘴回吸不够,豆浆窜沫,溅到手上。后来把回吸时间调长了约0.2秒,泡沫下去了。反正就在那个区间晃。
日产3万份,汤料2万,酱料1万。一台旋盖机,配两套灌装。换型从汤料到酱料,清洗管路约20分钟,换灌装嘴约10分钟,旋盖头调整约5分钟,首件确认约5分钟。总共约40分钟。一天换3次,损失2小时。排产紧的时候,夜班就要往后压。
如果批量小,一天换5次,一台旋盖机就不够。换型时间吃掉产能。如果批量大,汤料和酱料各占一半,建议两台旋盖机。一台专门汤料,一台专门酱料。灌装机也分开。这样换型次数少,封口温度稳定。
| 物料 | 灌装配置 | 旋盖配置 | 封口配置 |
|---|---|---|---|
| 汤料 | 小口径,强回吸,防窜沫 | 低扭矩,约0.8到1.2牛米 | 温度约120到130度,防焦糊 |
| 酱料 | 大口径,带搅拌,防堵 | 高扭矩,约1.5到2.5牛米 | 温度约140到150度,压花封口 |
换型速度决定产线平衡点。汤料到酱料,40分钟换完,首件确认三项全过,才允许连续生产。三项是灌装量、旋盖扭矩、封口手撕。灌装量称重,连续10袋,极差小于百分之二。旋盖扭矩复测,连续20袋,剔除滑牙和过紧。封口手撕,无分层、无虚封、无皱褶。
还有一次,那家厂换型时,旋盖头没换。酱料袋盖子和汤料袋盖子螺纹不一样。旋盖头卡壳。伺服电机滋滋叫,扭矩飘了。定位为旋盖头摩擦片磨损。更换后复测50袋,滑牙降到零。后来做了快换法兰,换旋盖头约3分钟。再也没卡壳。
汤料封口,温度高了,封口膜烤过的焦糊味,一闻就知道。温度低了,封口虚。手撕留样,封口处分层。我在产线上调过,汤料约120度,酱料约145度。具体看膜材。那家厂第一版曲线上去,机器抖得像筛糠。封口温度波动约正负8度。马上改了。后来用PID自整定,波动压到正负3度以内。
酱料封口,油污容易沾在热封刀上。温度传导不均。虚封率约百分之五。停机清洗热封刀,温度上调约5度。复测50袋,虚封降到零。留样24小时,封口剥离正常。
武汉耘和机械的核心团队,从业15到20年。灌装精度±0.5%。封口合格率99.99%以上。这些是产线实测。不是纸上算的。那家厂后来用了耘和的灌装旋盖机,汤料和酱料分开两套灌装,旋盖机共用。换型时间压到约30分钟。
灌装机:小口径灌装嘴,回吸时间约0.3秒。管路保温。旋盖机:低扭矩,伺服控制。封口机:温度约120到130度,压力约0.3兆帕。自立袋:耐温膜。
灌装机:大口径灌装嘴,带搅拌。管路防堵。旋盖机:高扭矩,伺服控制。封口机:温度约140到150度,压力约0.4兆帕。自立袋:加厚膜。
扯远了。说回正题。一台旋盖机够不够,看产量和换型次数。日产3万份,两个品种,一台旋盖机加双灌装,能跑。但换型损失约40分钟。一天换3次,损失2小时。如果产量再大,两台旋盖机更稳。
问:预制菜汤料和酱料能共用一台灌装旋盖机吗?
答:能。灌装部分要双套。旋盖头要快换。清洗要彻底,不然串味。汤料里喝出酱料味,客诉就来了。
问:一台旋盖机够不够?
答:看批量。一天换3次以内,一台够。一天换5次以上,两台。换型时间吃掉产能。
问:封口温度怎么定?
答:汤料约120到130度,酱料约140到150度。焦糊味出来就降。手撕分层就升。
问:灌装精度怎么保?
答:±0.5%。靠伺服活塞和回吸。回吸不干净,袋口挂料,封口就虚。
问:旋盖扭矩怎么定?
答:汤料约0.8到1.2牛米。酱料约1.5到2.5牛米。滑牙就降,过紧就升。伺服电机滋滋声变了,就要查。
那台机器现在还在跑。厂长去忙新车间了。汤料和酱料分开两套灌装,旋盖机换了快换法兰。换型约30分钟。封口温度稳定,没再闻到焦糊味。伺服电机滋滋声正常。灌装精度±0.5%。封口合格率99.99%以上。反正就这么干,干了二十年没出岔子。
摘要:预制菜汤料和酱料共用旋盖机,灌装要双套,旋盖头快换。换型约30到40分钟。封口温度汤料约120到130度,酱料约140到150度。灌装精度±0.5%,封口合格率99.99%以上。