选给袋式酱料灌装机,核心就看四件事:袋型与袋口结构能不能稳定上袋、物料特性匹配哪种给袋式液体灌装机、封口参数能否覆盖你的酱料油水比例、换产时间是否落在可接受区间。说白了,给袋式灌装机的选型不是选“最大最贵”,而是选“袋、料、机”三者咬合最紧的那一台。不少人都踩过这个坑:样机试得好好的,一上量产就漏袋、封口起皱、计量飘。
这篇文章按预制袋灌装的实际工艺顺序讲,给袋式、预制袋、封口要点都会落到可操作的判断标准上。涉及产能、精度、合格率与价格,均以厂家方案与验收标准为准,不同物料差异很大。
袋型决定给袋式灌装机的上袋机构与封口形式,袋型没定死就比价,基本等于白比。预制袋常见的有平底袋、自立袋、八边封、吸嘴袋、异形袋几类,袋口是否有拉链、是否有吸嘴,直接改变设备配置。
这里给个硬建议:先拿你实际用的三种袋型各 200 只寄样试机,别只用厂家标准袋。我们交付过的一条熟食汁水线,客户自带袋的袋口热封层厚度比标准袋薄了约一档,试机时就出现封口虚焊,换袋后才暴露问题。
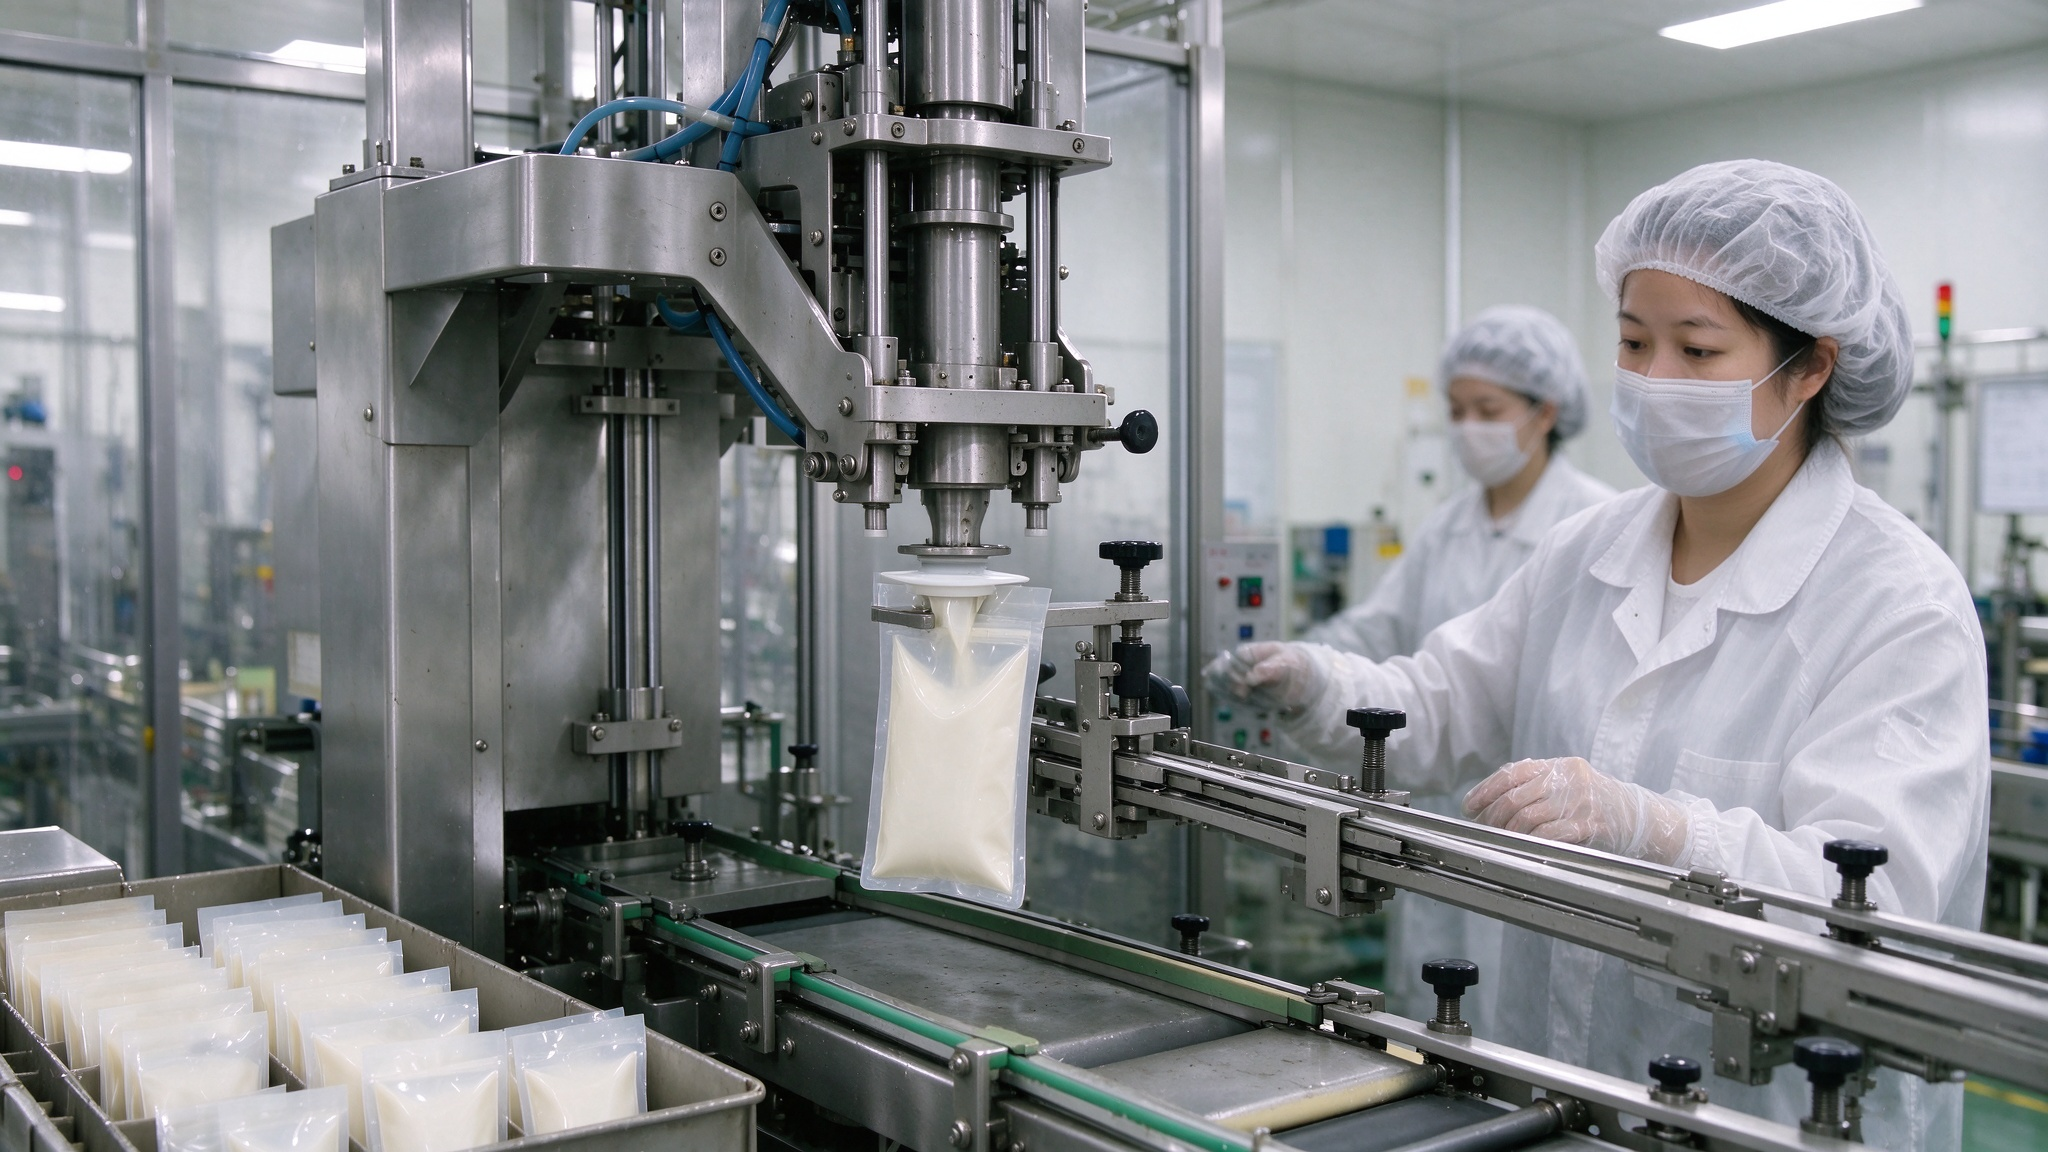
酱料不是“一种液体”,油水比例、颗粒含量、黏度差异会直接推翻灌装方案。含颗粒的牛肉酱、纯油性的辣椒油、高黏度的蚝油,走的是三条不同的路。
| 物料类型 | 常见灌装方式 | 选型关注点 |
|---|---|---|
| 纯油性辣椒油 | 活塞式/流量计式 | 防滴漏、封口前袋口残油控制 |
| 含颗粒肉酱 | 大通径活塞式 | 颗粒破损率、管道与阀口径 |
| 高黏度蚝油 | 螺杆式/柱塞式 | 下料顺畅度、计量重复性 |
| 低黏度酱汁 | 流量计式 | 起泡、挂壁、封口区污染 |
说实话,颗粒型酱料最容易翻车的地方不在灌装,在灌装嘴离袋口的高度和回吸设置。嘴抬太高会飞溅,太低会蹭袋口,残料一旦落到封口区,封口强度就打折。这类细节只能靠现场调试记录来定,纸上算不出来。
封口是整条线最容易被低估的环节,封口不良里相当一部分不是设备问题,是袋口污染和参数没随袋材调整。热封三要素——温度、压力、时间——必须联调,单改一个往往只是把问题挪个位置。
某华中卤味代工车间的实际情况:同一台给袋式灌装机,换用不同供应商的预制袋后,封口温度需要下调,冷却时间加长,否则袋口出现轻微起皱。结论很直接——封口参数要跟着袋材走,不能一套参数打天下。
另外提一句,封口区残料是漏袋的头号嫌疑,灌装嘴防滴漏、袋口吹扫、灌装后短暂停留,这三步别省。

换产时间不是固定值,是设备、袋型、来料、SOP、人员熟练度共同作用的结果。常规机型换产多落在 15–40 分钟这个经验区间,实际以模具数量、袋型规格、来料一致性为准。多品种小批量的厂,换产时间比峰值产能更值得算账。
算产能时建议用“有效产能”口径:标称速度打个折,再扣掉换产、清洗、异常停机。举个测算口径:标称 60 袋/分钟,实际有效产出按 70%–85% 估算更贴近现场。具体折算系数以厂家方案与验收标准为准。
验收不靠感觉,靠连续跑袋和抽样检测。下面这份清单可以直接拿去用:
这些数据要写进验收记录,以现场调试记录和批次检测报告为准,口头承诺不算数。

Q:给袋式液体灌装机能不能一机兼顾油性和颗粒酱料?
A:可以兼顾,但通常要换灌装阀组或调整通径,且颗粒破损率与计量精度会互相牵制。建议按主力产品定主配置,兼容产品做次优方案,最终以厂家方案与验收标准为准。
Q:预制袋封口不牢,先调温度还是先查袋口?
A:先查袋口污染和袋材批次,再动温度。残料、袋口起皱、热封层差异都会造成虚焊,盲目升温可能把袋口烫穿。
Q:换产时间能不能压缩到 10 分钟以内?
A:取决于袋型差异和模具快换设计。同规格袋型、快换模具、SOP 熟练的团队有机会接近,跨袋型大幅压缩不现实,以现场实测为准。
Q:给袋式灌装机价格大概什么区间?
A:受工位数量、灌装方式、封口形式、自动化程度影响,区间跨度大。建议按袋型与物料出方案比价,具体价格以厂家方案与验收标准为准。
Q:小批量多品种,选给袋式还是预制袋半自动线?
A:看换产频次和人工成本。品种极多、单批很小的场景,半自动配合人工上袋有时更灵活;批量稳定后再上全自动给袋式更划算。
一句话总结:袋型定机构,物料定灌装,封口定成败,换产定效率。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。