选自立袋灌装旋盖机,核心就看四件事:袋型与吸嘴规格、目标产能、灌装精度与旋盖扭矩、以及前后段产线能不能接得上。说实话,很多人一上来只问价格,结果设备到了才发现袋型不匹配、换产慢、旋盖漏液,返工成本比设备差价高得多。这篇就把自立袋灌装旋盖机的选型逻辑和吸嘴袋产线配置一次讲透。
先给结论:没有“通用最好”的灌装旋盖机,只有和你袋型、物料、产能最匹配的那一台。下面按选型顺序拆开说。
袋型没定就选机,是最常见的踩坑方式。自立袋和吸嘴袋的差别不只是“有没有吸嘴”,它直接决定灌装头形式、夹袋机构和旋盖工位。
常见袋型大致分几类:普通自立袋(无嘴)、带吸嘴自立袋、异形吸嘴袋、大容量盒中袋。吸嘴口径也不统一,常见有 8mm、10mm、16mm 等规格,吸嘴外径和螺纹规格必须和旋盖头一一对应,否则扭力再准也拧不紧。
这里建议让厂家按你的实际袋样做试机,以现场调试记录为准,别只看样册参数。
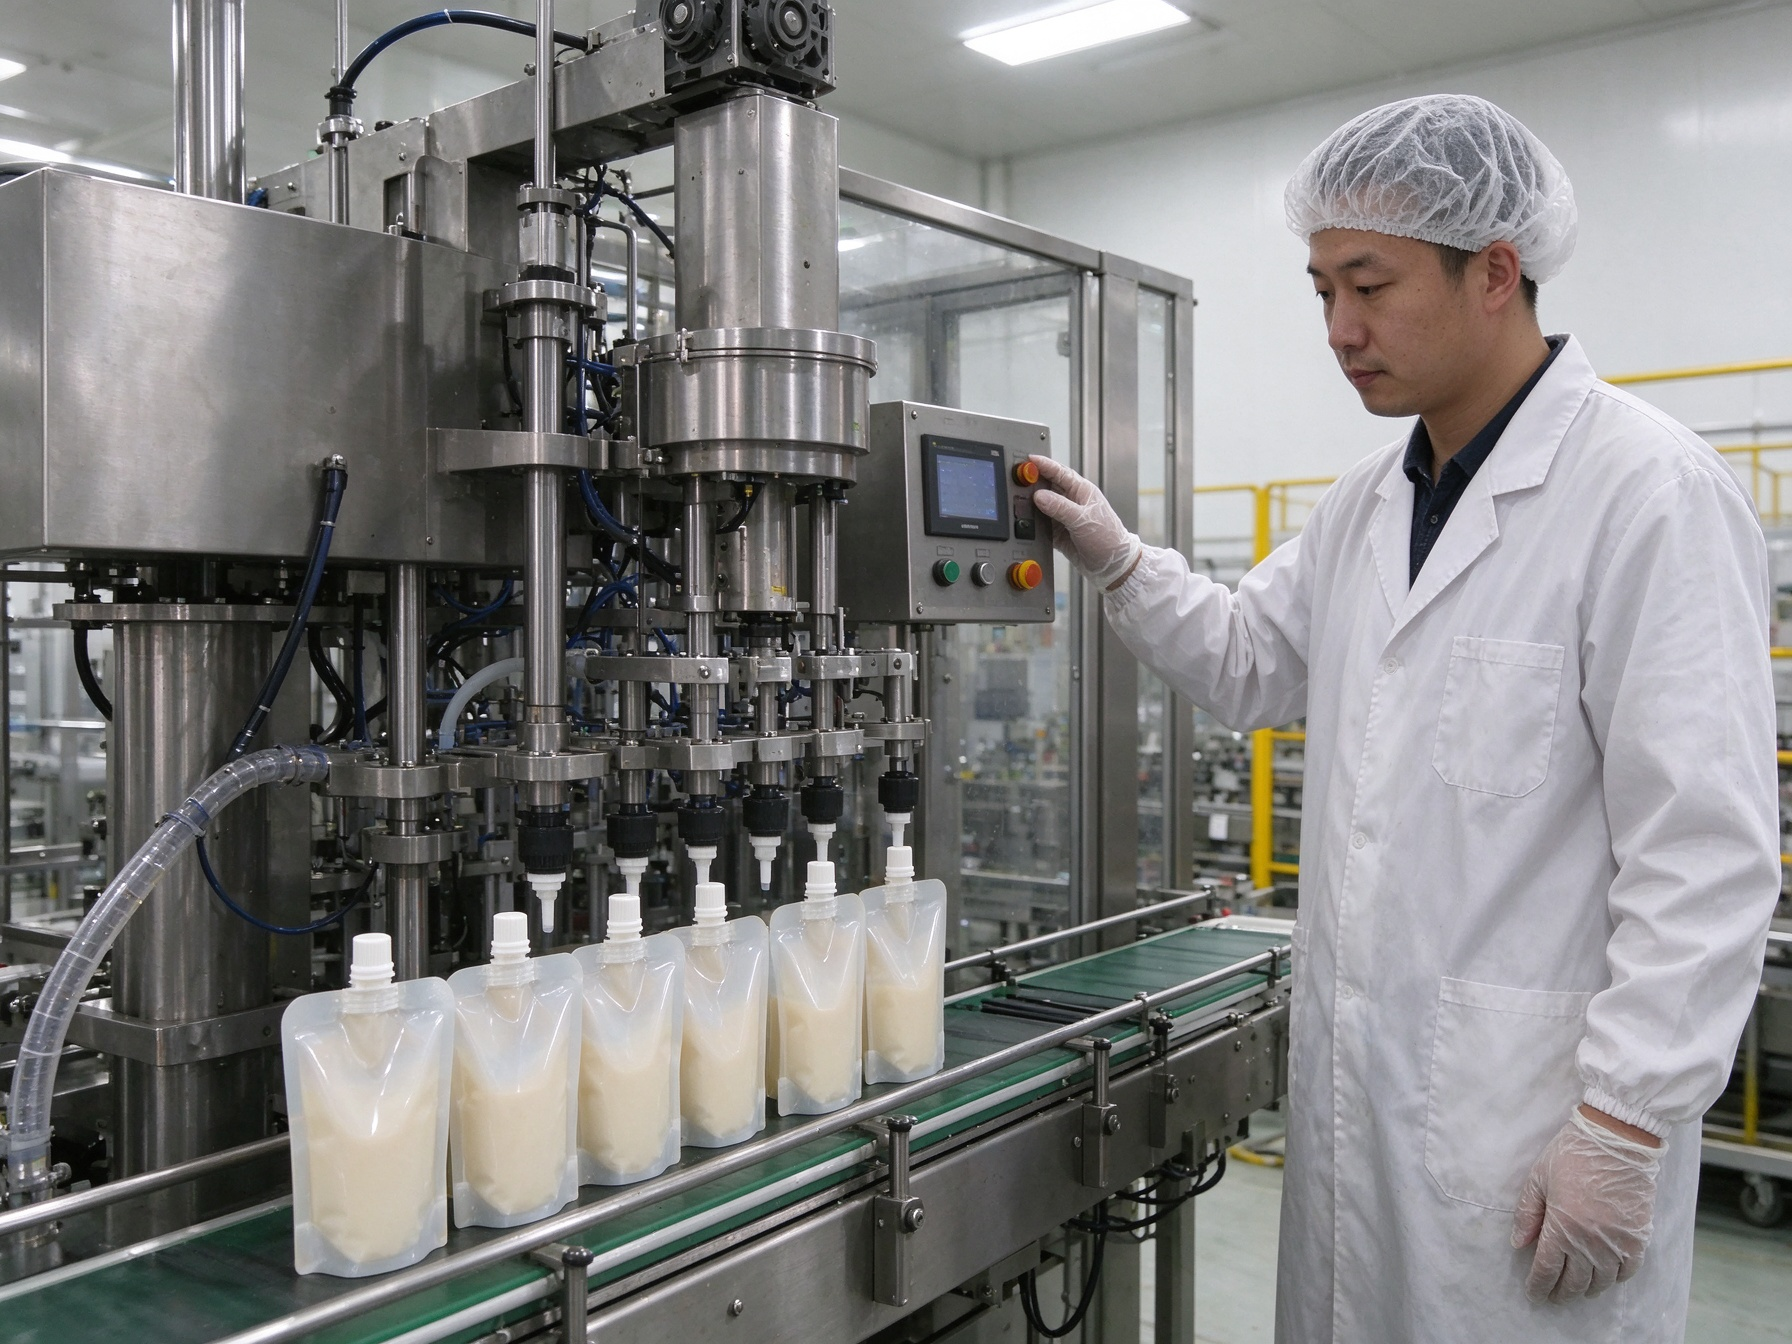
标称产能和实际产能往往差一截,选型要按稳定运行区间算,不是按宣传峰值算。
常规机型在理想工况下的产能多落在每小时 1500–4000 袋,但实际受物料粘度、袋型复杂度、旋盖合格率影响,稳定产能通常要按标称值的 70%–85% 来测算。这个口径不是绝对数,具体以厂家方案与验收标准为准。
举个真实感更强的场景:我们交付过的一条华中卤味代工车间的熟食汁水线,物料带颗粒、粘度偏高,最初按峰值排产,结果灌装头频繁滴漏,实际节拍掉了近两成。后来调整灌装阀口径和回吸参数,才把稳定节拍拉回来。这说明——产能是调出来的,不是买回来的。
判断标准:让厂家用你的物料和袋样连续跑 30 分钟以上,记录合格袋数与旋盖扭矩抽检结果,再谈产能承诺。
灌装和旋盖是两个工位,精度要求要分开定,混在一起谈容易漏项。
灌装精度方面,常规液体物料多控制在 ±1%–±2%,高粘度酱料可放宽到 ±2%–±3%,具体以物料特性和验收标准为准。旋盖扭矩则要看吸嘴材质和密封要求,扭矩不足会渗漏,过大又会拧裂吸嘴,建议按批次抽检扭矩并留记录。
不少人都踩过这个坑:只验收灌装量,不验收旋盖密封性,结果运输途中漏液,客诉全砸在品牌方身上。说白了,旋盖合格率才是吸嘴袋产线的隐形生命线。
| 选型维度 | 常见经验区间 | 判断要点 |
|---|---|---|
| 灌装精度 | 液体 ±1%–±2%,酱料 ±2%–±3% | 按物料粘度与验收标准定 |
| 旋盖扭矩 | 按吸嘴规格设定并抽检 | 过小渗漏,过大拧裂 |
| 换产时间 | 常规机型多落在 15–40 分钟 | 以模具数量、来料一致性为准 |
| 稳定产能 | 按标称值 70%–85% 测算 | 以厂家方案与验收标准为准 |
换产时间不是固定值,是设备、袋型、来料、SOP、人员熟练度共同作用的结果。别信“一键换产三分钟”的宣传语,现场跑一遍最靠谱。
灌装旋盖机只是产线中段,前后段接不上,再好的单机也白搭。
一条完整的吸嘴袋产线通常包括:上袋理袋、灌装、旋盖、检测(液位/密封/外观)、喷码、装箱。中段灌装旋盖机的节拍要和前段理袋、后段检测匹配,否则中间堆料或空转。更多产线衔接细节可参考吸嘴袋灌装工艺流程说明。
选单机时可对照灌装旋盖机选型要点逐项打勾,避免漏项。

问价格要带着配置问,光问“一台多少钱”拿不到有效报价。
报价差异主要来自:灌装头数量、旋盖工位数、材质(304 还是 316L)、是否带检测工位、自动化程度。价格以厂家正式方案与验收标准为准,不同配置差价可能有数倍,别拿低配价去比高配机。
我的建议是:先定工艺再谈价,把灌装精度、旋盖合格率、换产时间写进验收条款,比单纯压价实在得多。
Q:自立袋灌装旋盖机能兼容多种袋型吗?
A:可以,但靠更换夹具和旋盖头实现,兼容范围有限。袋型差异过大时,建议按主力袋型选机,别追求“一机通吃”。
Q:吸嘴袋旋盖漏液,是机器问题还是袋子问题?
A:两者都可能。先查旋盖扭矩是否达标,再查吸嘴螺纹与袋口配合,以批次检测记录定位,别一上来就换设备。
Q:小批量多品种,选半自动还是全自动?
A:批量小、换产频繁时,半自动更灵活;日产量稳定且袋型单一时,全自动更划算。具体以实际排产测算为准。
Q:灌装精度能达到多少?
A:液体物料常规在 ±1%–±2%,高粘度酱料可放宽到 ±2%–±3%,以物料特性和厂家验收标准为准。
Q:产线配置需要预留多大场地?
A:取决于工位数量和前后段设备,建议让厂家出平面布局图,按实际机型尺寸核算,别凭经验估。
更多实际案例可查看自立袋灌装旋盖产线交付案例。

一句话总结:先定袋型和物料,再按稳定产能与旋盖合格率选机,产线前后段一起算。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。


