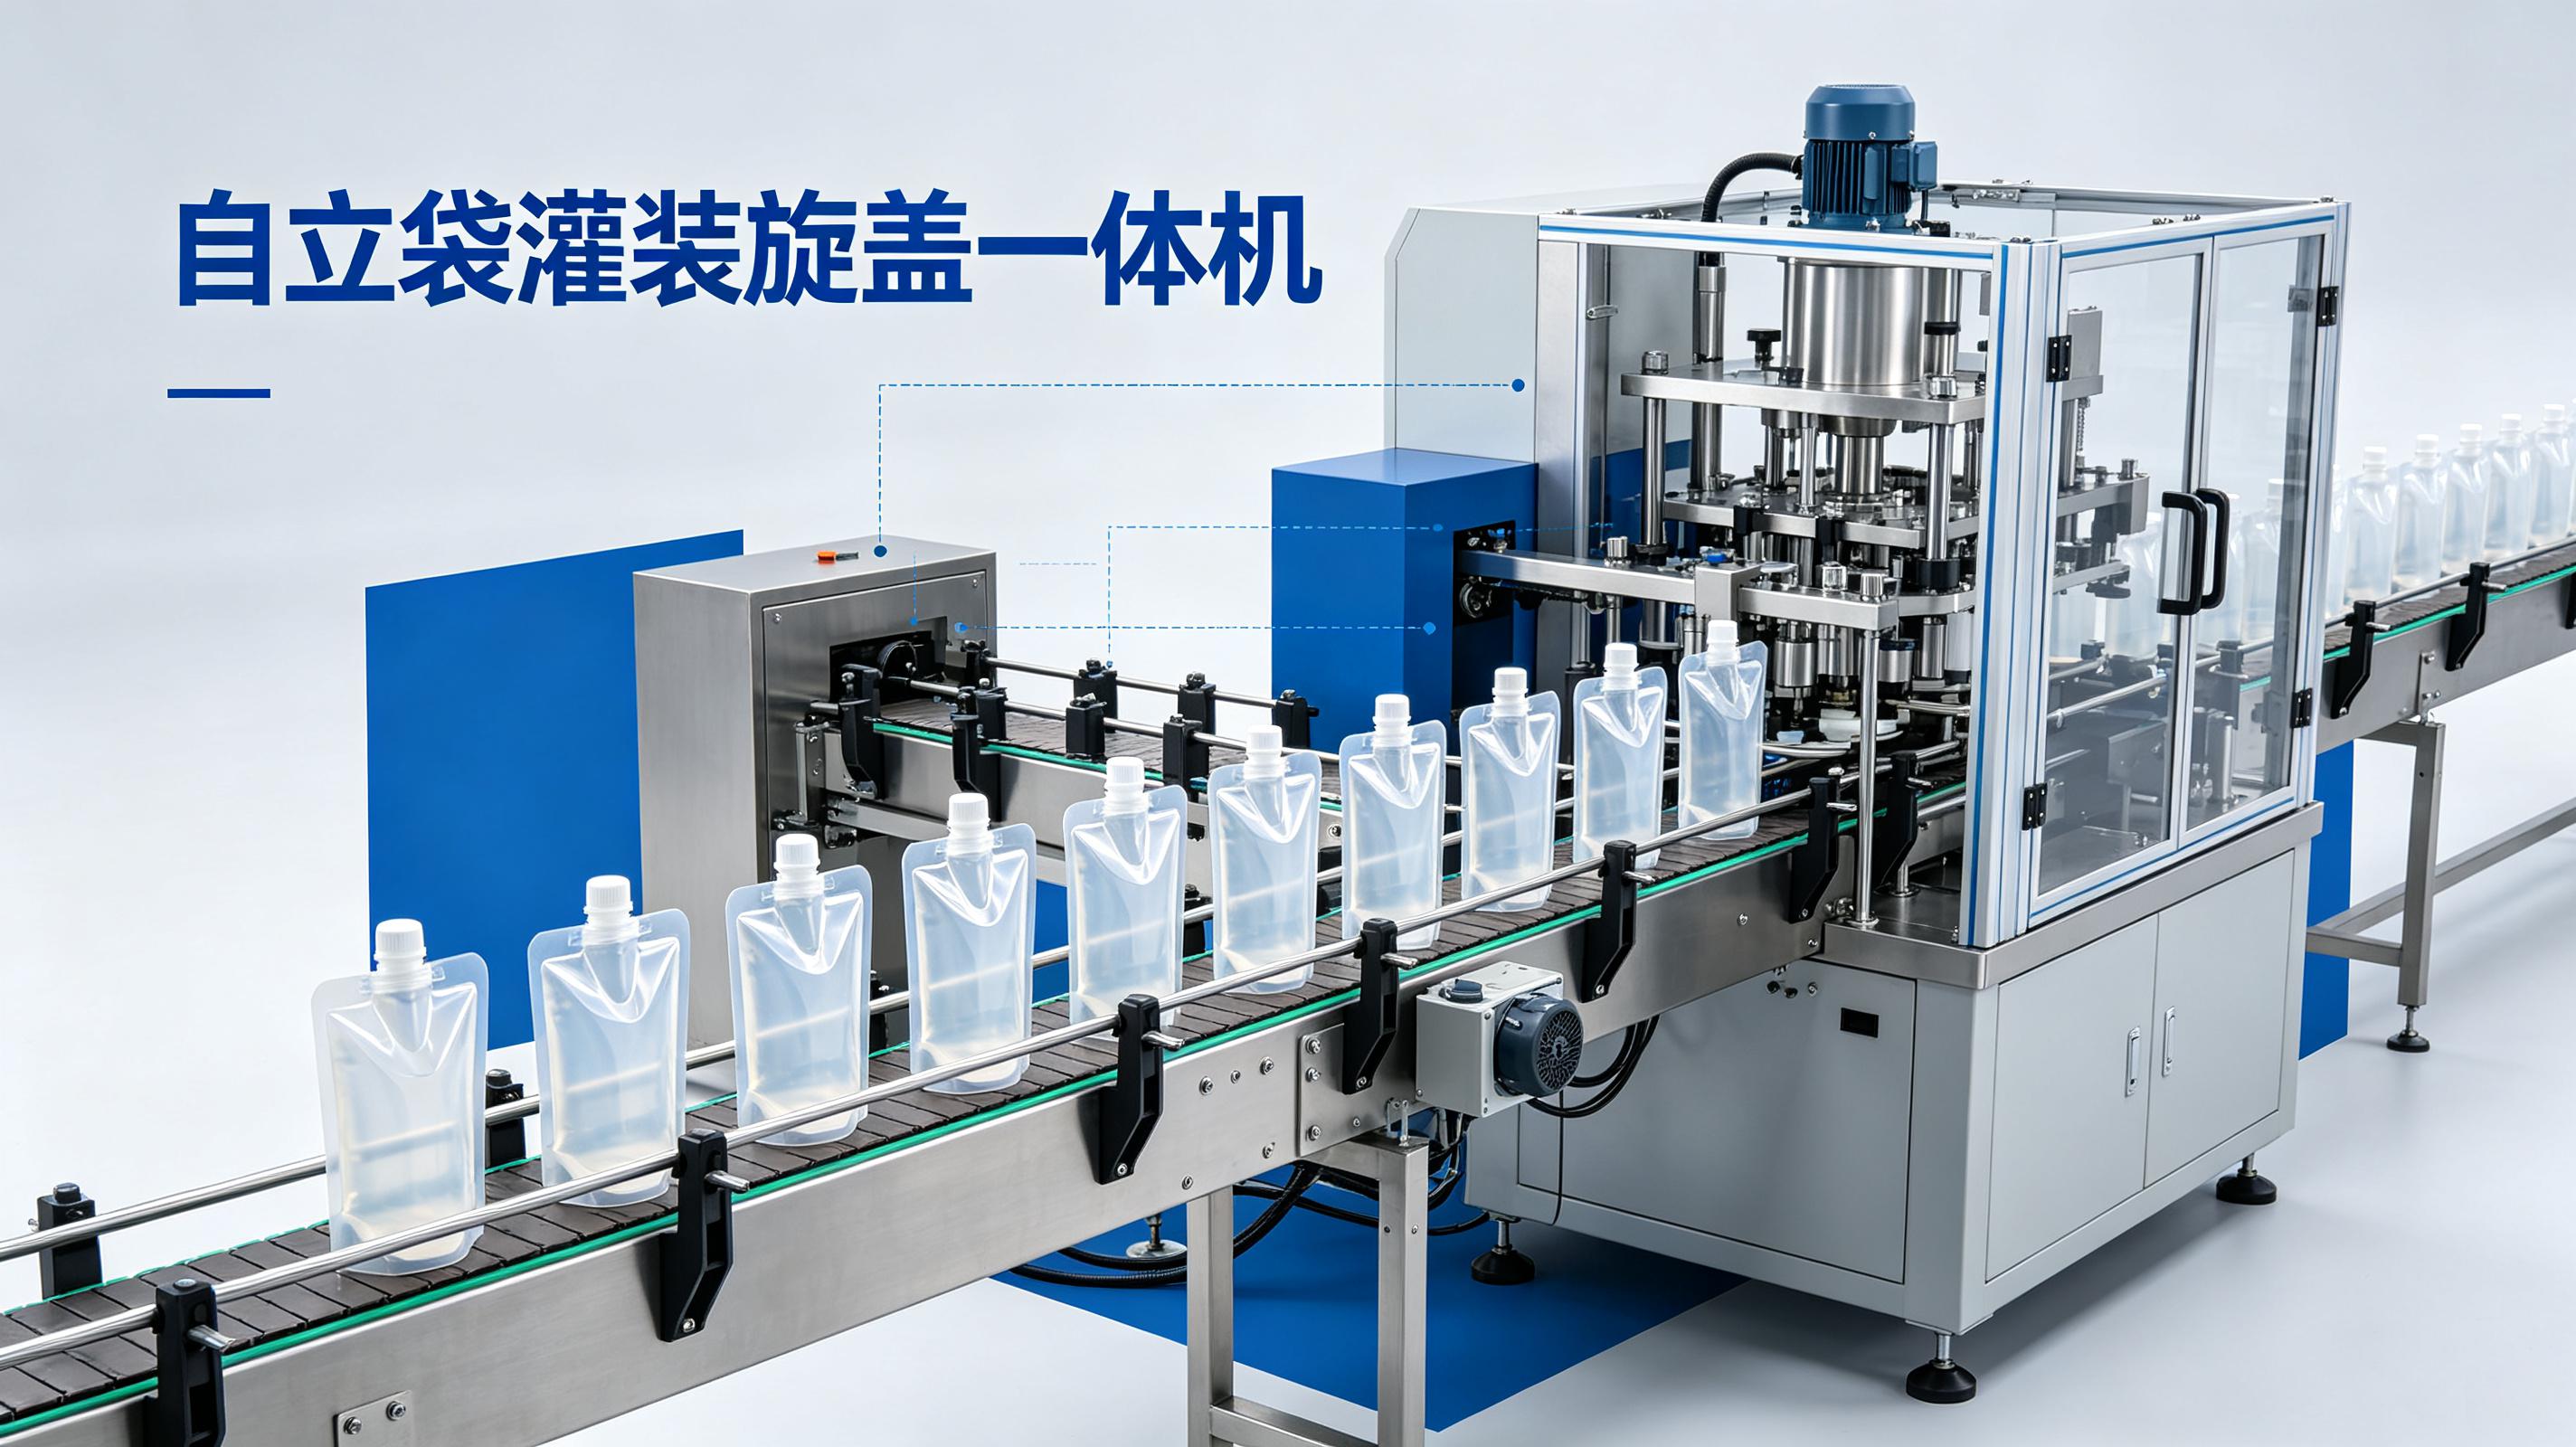
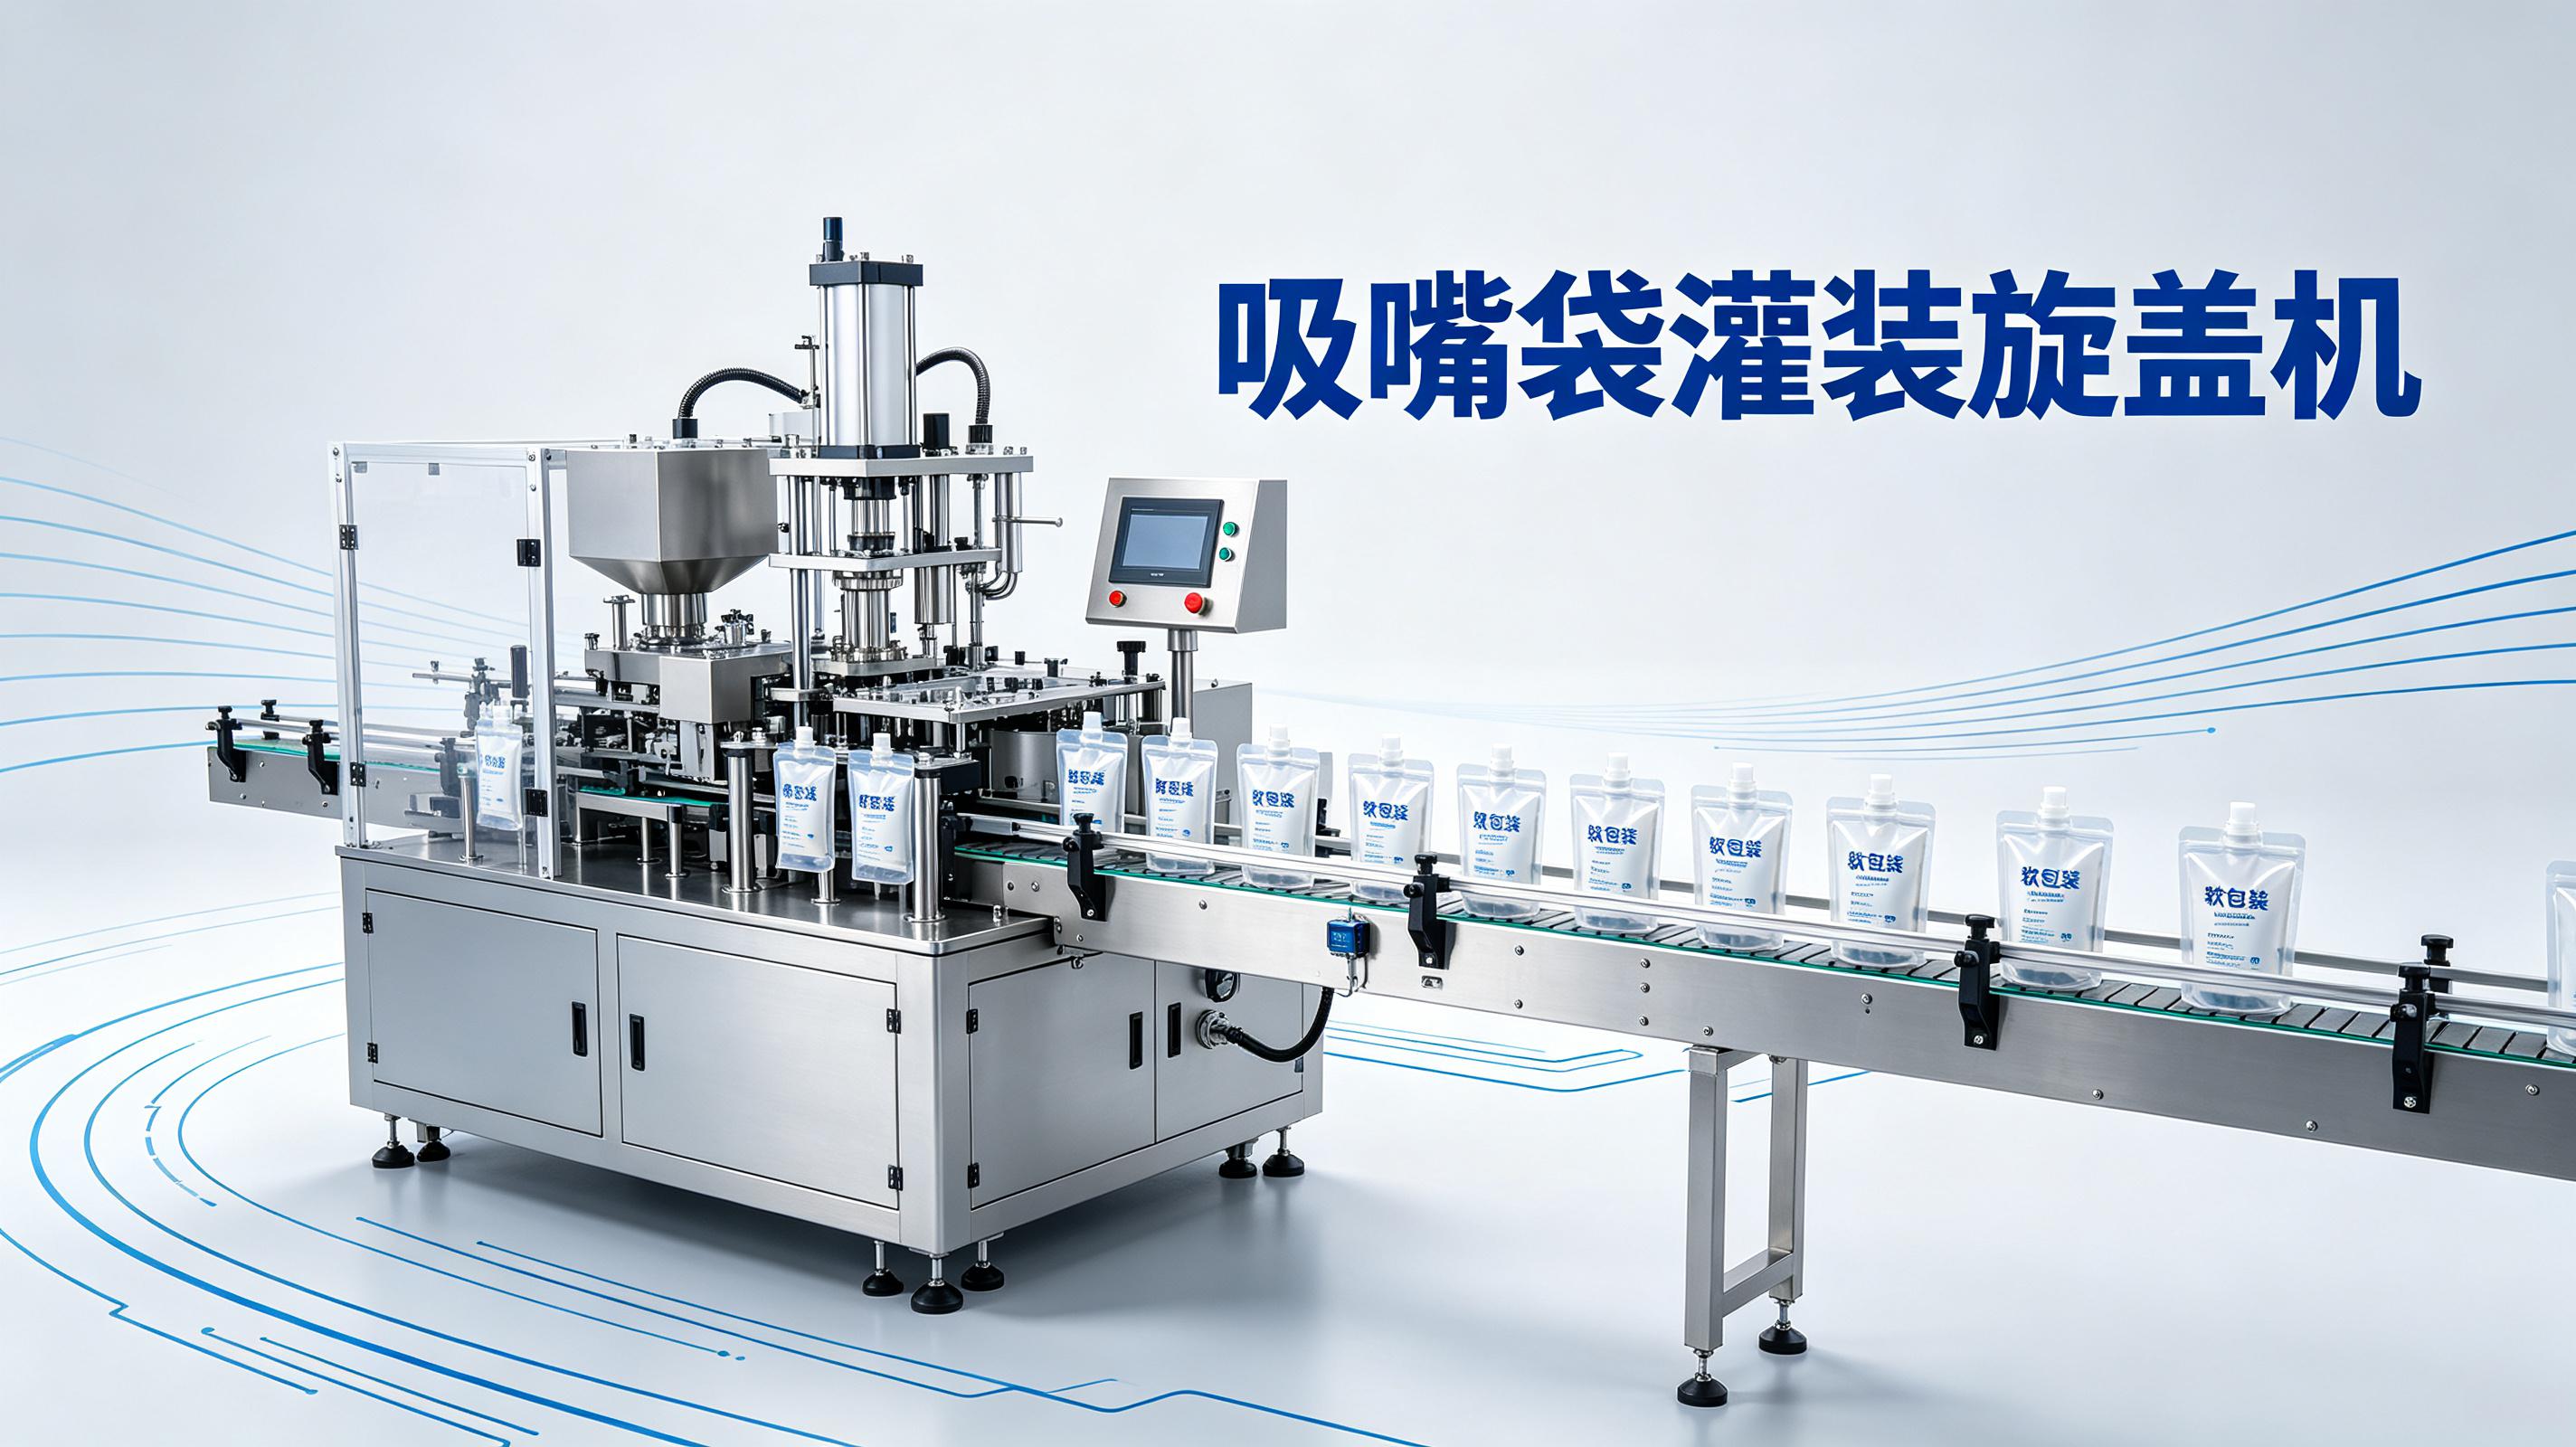
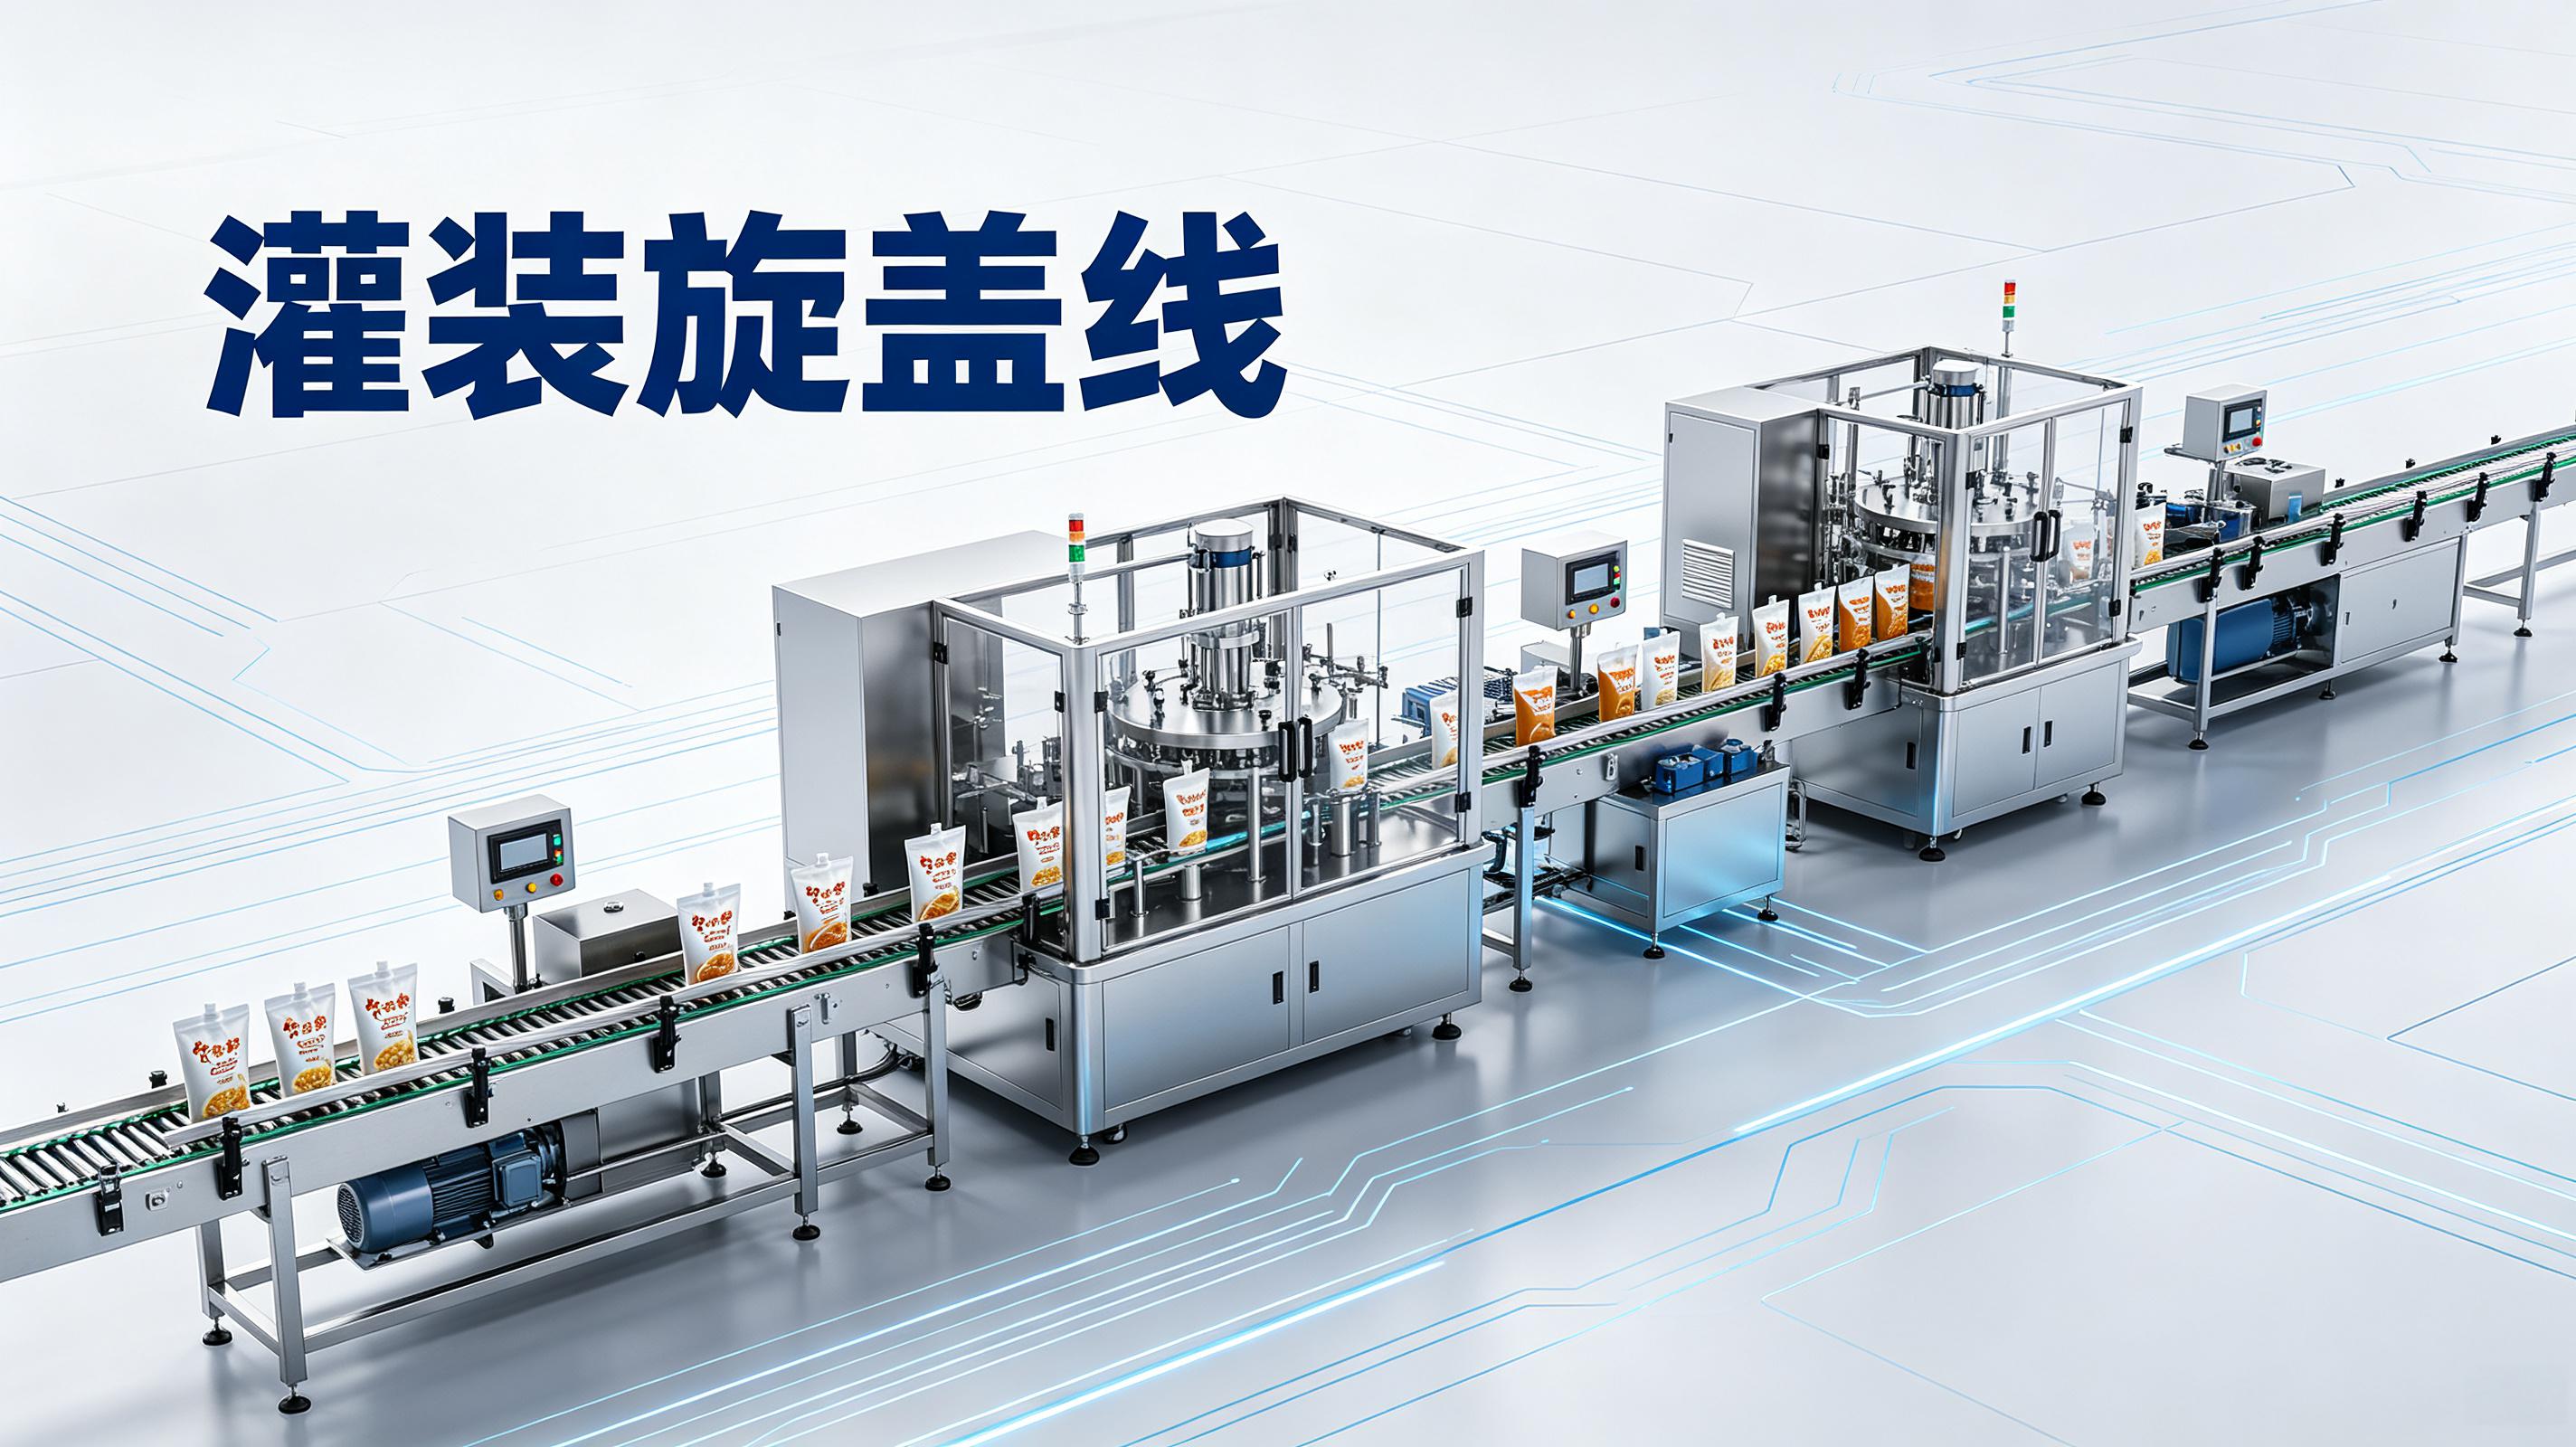
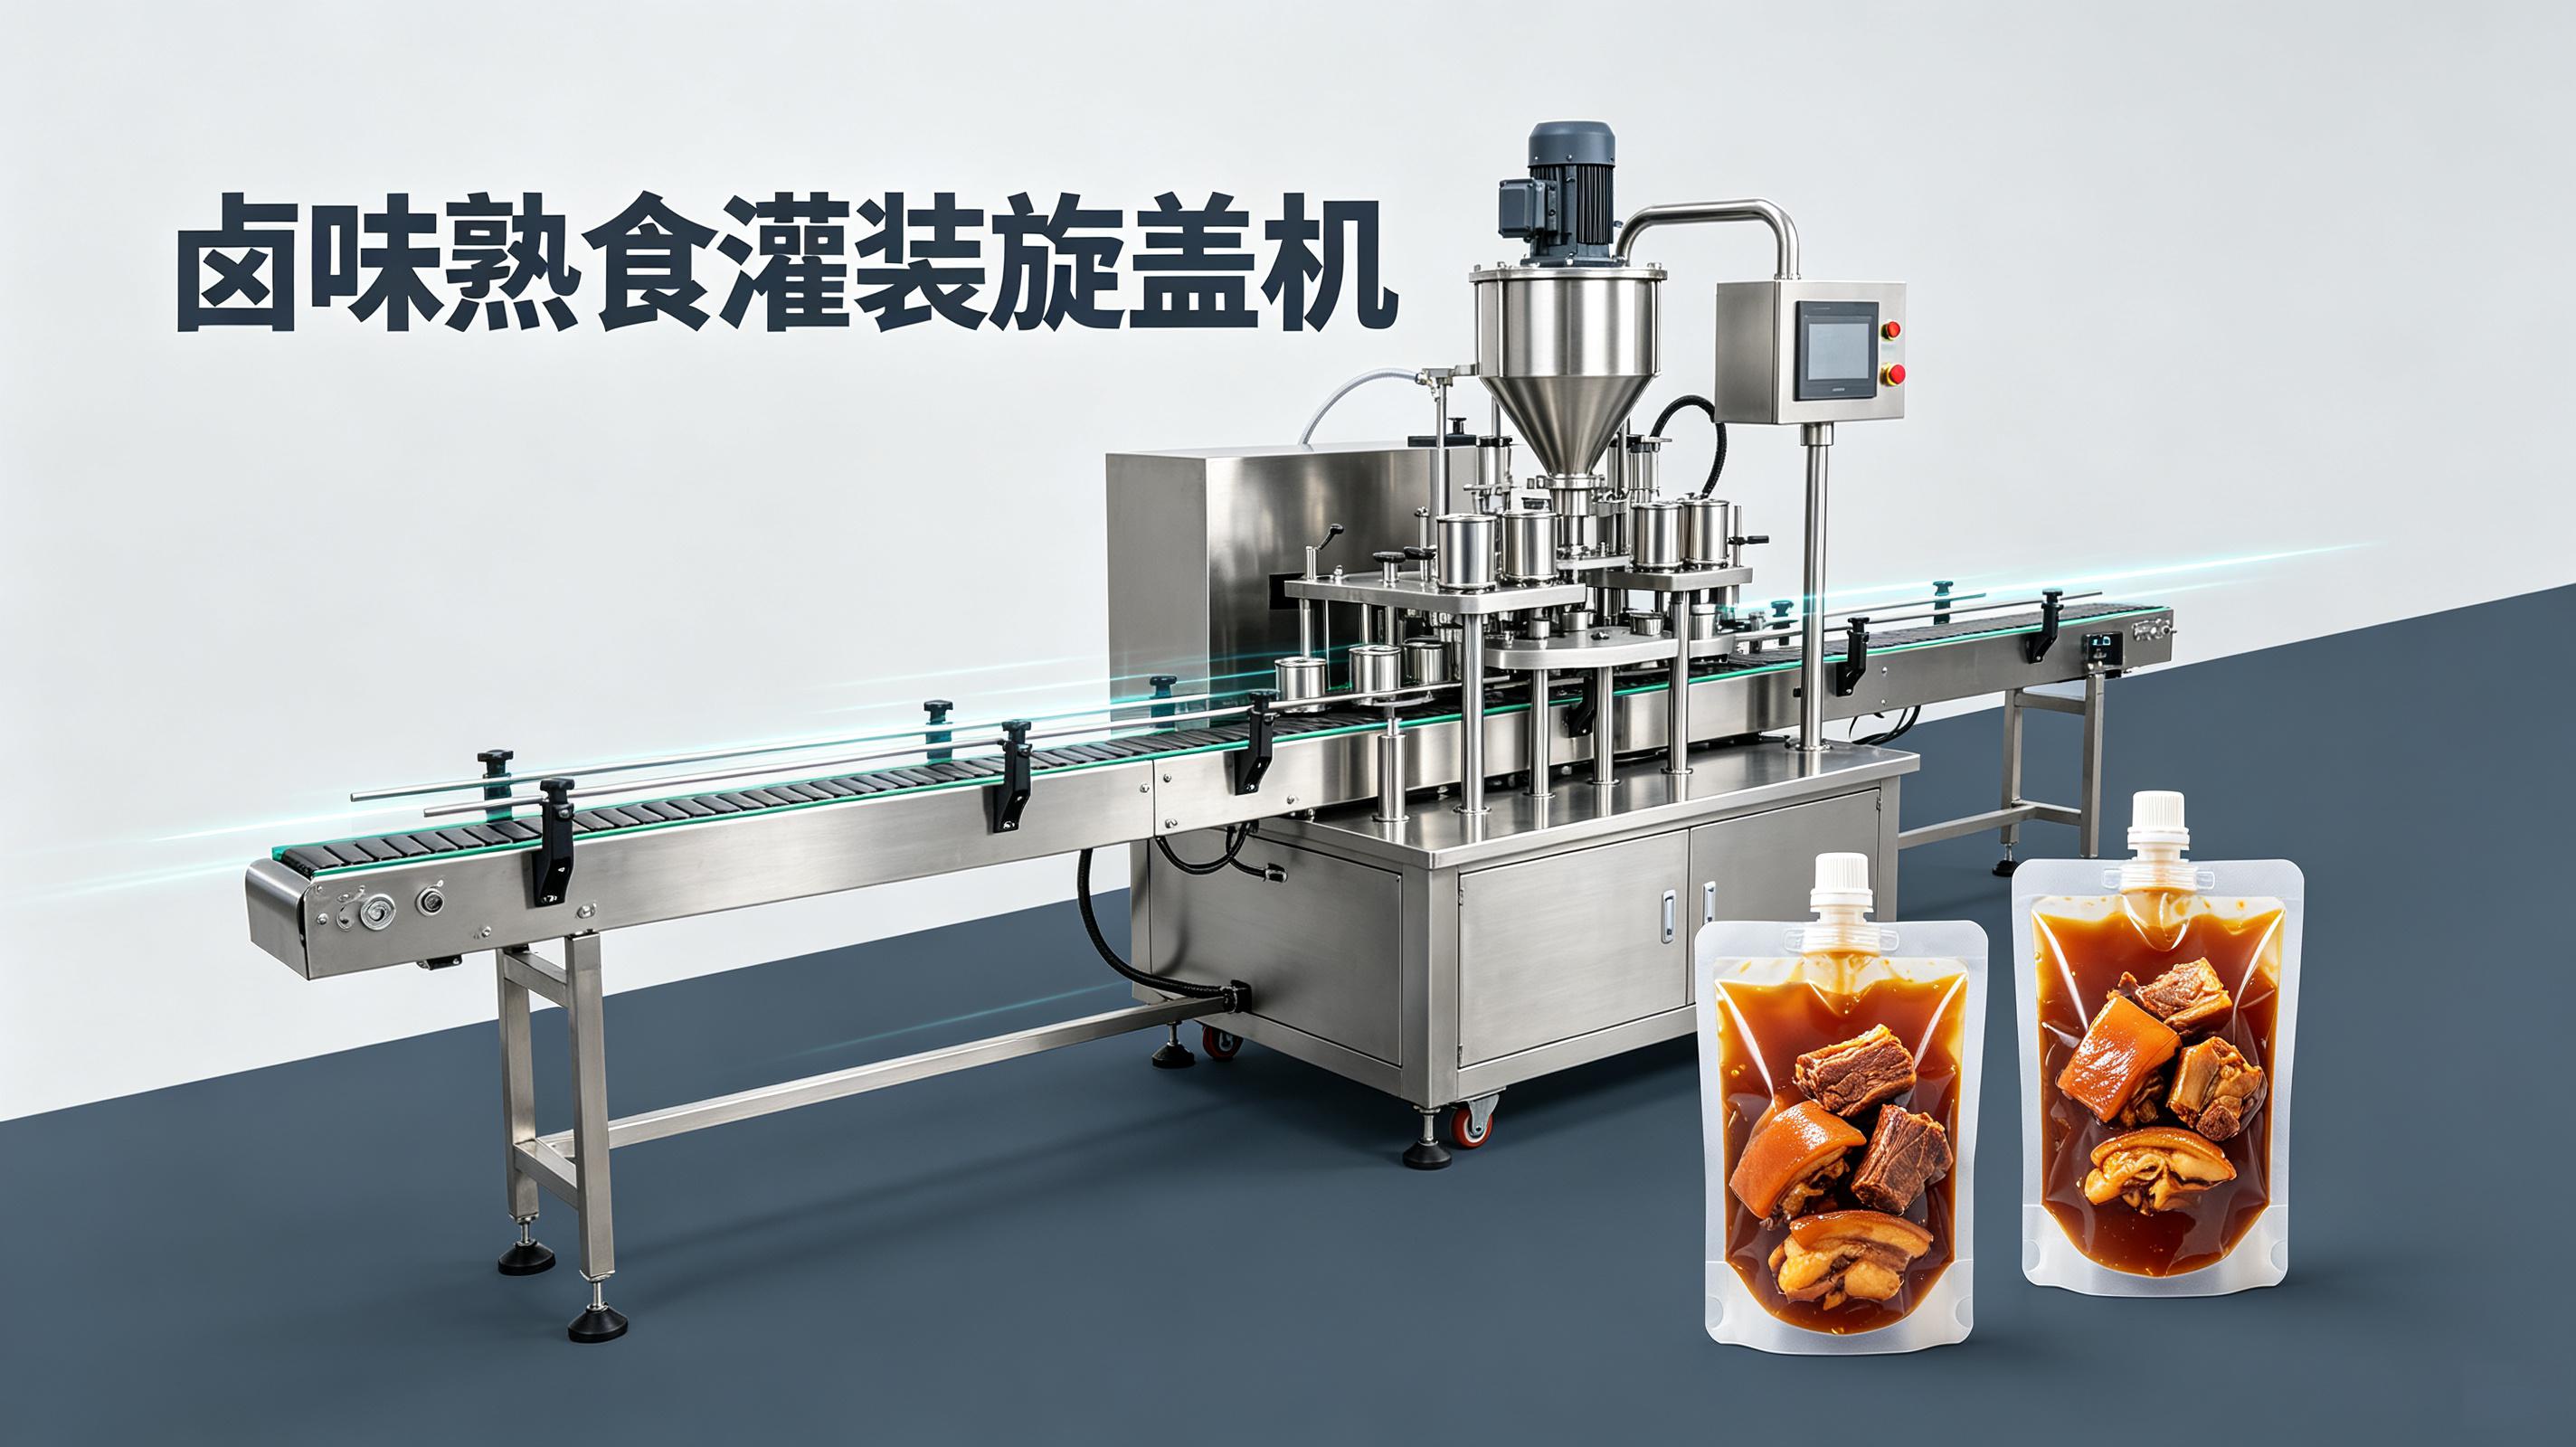
我方在预制菜产线上做自立袋灌装旋盖机的工艺评审,口径只有一条:换型速度不是设备参数表上的数字,是从最后一份合格品到第一份合格品的间隔。这个间隔里,灌装量、封口温度、旋盖扭矩都要回到公差带。
预制菜日产3万份,按有效作业20小时算,节拍在1500份每小时附近。自立袋灌装旋盖机单通道若跑12份每分钟到15份每分钟,换型损失30分钟,当天产能掉约百分之三到百分之四。换型损失90分钟,掉约百分之十。这个账不复杂,但现场经常把换型时间和调试时间混在一起报。
我方看的是换型窗口:从上一规格最后一袋下线,到下一规格首袋通过首件确认。中间包括灌装管路排空、自立袋规格件更换、灌装量粗调、旋盖头高度调整、热封温度重设、首件留样。每一项都有测量口径。
| 换型动作 | 测量口径 | 粗糙工程值 | 失败回退路径 |
|---|---|---|---|
| 灌装管路排空 | 出料口无连续滴漏 | 约3分钟到6分钟 | 回吸不干净则拆阀清洗 |
| 自立袋规格件更换 | 袋仓侧板间距与袋宽匹配 | 约8分钟到12分钟 | 袋易皱则回调约1毫米到2毫米 |
| 灌装量粗调 | 连续10袋称重,极差小于百分之二 | 约5分钟到10分钟 | 超差则检查活塞密封 |
| 旋盖头调整 | 扭矩复测,剔除滑牙与过紧 | 约6分钟到10分钟 | 扭矩漂移则更换摩擦片 |
| 热封温度重设 | 封口剥离力目视与手撕留样 | 约4分钟到8分钟 | 封口偏弱则温度上调约5摄氏度 |
| 首件确认 | 留样3袋,称重、扭矩、封口全检 | 约3分钟到5分钟 | 不合格则整批剔除 |
换型速度决定的是产线平衡点。换型时间每多15分钟,日产3万份的排产就要往后压。压到夜班,灌装旋盖机的稳定性会掉。这不是设备能力问题,是排产窗口问题。
我方用秒表加视频回放。起点是上一规格最后一袋通过旋盖工位。终点是下一规格首袋通过首件确认。中间不计入计划停机,只计换型动作。复测样本量取3次换型,取中位数。极差超过百分之十五,说明操作口径不稳定,要重新固化作业指导。
补一条判据:换型后的首件留样,灌装量要在目标值正负百分之二以内,旋盖扭矩要在目标值正负百分之十以内,封口要无皱、无虚封。三项任一不合格,整批做让步接收或剔除。
第一版换型方案,我方直接沿用了旧规格的灌装嘴和袋仓侧板。硬上。换型后连续20袋出现灌装量漂移,最低袋比目标值少约百分之六,最高袋多约百分之四。定位为灌装嘴口径与自立袋袋口间隙不匹配,回吸不干净,挂壁。当天回退到旧规格件,重新加工过渡件。复测样本量30袋,灌装量极差回到百分之二以内,挂壁现象消失。那次验收更麻烦的是旋盖扭矩,同步出现约百分之八的滑牙,定位为旋盖头摩擦片磨损,更换后复测50袋,滑牙降到零。
换型速度偏快,操作人员容易跳过首件确认。首件确认跳过,后面整批的剔除率会上升。我方在验收单上写清楚:换型后首件确认未完成,灌装机不得进入连续生产。连续生产后每30分钟抽检3袋,称重、扭矩、封口。抽检不合格,回退到首件确认流程。
预制菜的自立袋灌装,物料有颗粒、有汤汁、有油脂。灌装旋盖机在换型后,灌装阀、管路、回吸设置都要重新匹配。换型速度决定的是这些匹配动作有没有时间做完。时间不够,让步接收就会变多。让步接收变多,客诉风险就上来。
| 换型时间区间 | 首件确认完成率 | 剔除率粗糙值 | 让步接收批次 |
|---|---|---|---|
| 30分钟以内 | 约百分之七十 | 约百分之三到百分之五 | 偶发 |
| 30分钟到60分钟 | 约百分之九十 | 约百分之二到百分之三 | 少 |
| 60分钟到90分钟 | 接近百分之百 | 约百分之一到百分之二 | 极少 |
| 90分钟以上 | 接近百分之百 | 约百分之一以内 | 无 |
换型速度不是越快越好。快于30分钟,首件确认容易被压缩,剔除率往上走。慢于90分钟,产线平衡被打破,夜班排产吃紧。我方的窗口判据是45分钟到75分钟,视自立袋规格跨度而定。规格跨度小,取45分钟。规格跨度大,取75分钟。
自立袋灌装旋盖机的验收,我方不只看空机速度。空机速度是参考值。带料换型后的首件确认、连续抽检、留样复测,才是验收判据。留样每批次3袋,标注换型时间、灌装量、扭矩、封口温度。留样在常温下放24小时,复测封口剥离和灌装量。复测不合格,该批次做让步接收或剔除。
灌装机的灌装量复测口径:连续10袋称重,去掉最高和最低,取平均。平均偏差在正负百分之二以内,极差在百分之三以内。旋盖扭矩复测口径:连续20袋,剔除滑牙和过紧,扭矩中位数在目标值正负百分之十以内。封口复测口径:手撕留样,封口处无分层、无虚封、无皱褶。
那次验收更麻烦的是热封温度。换型后热封温度重设,第一版参数硬上,封口出现约百分之五的虚封。定位为热封刀表面有残留物料,温度传导不均。调整为停机清洗热封刀,温度上调约5摄氏度。复测样本量50袋,虚封降到零。留样24小时后复测,封口剥离正常。
问:自立袋灌装旋盖机换型速度决定什么?
答:决定产线平衡点、首件确认完成率、剔除率和让步接收批次。换型时间在45分钟到75分钟区间,日产3万份的排产窗口最稳。
问:换型速度越快越好吗?
答:不是。快于30分钟,首件确认容易压缩,剔除率上升。我方验收口径是首件确认三项全过,才允许连续生产。
问:灌装旋盖机换型后首件确认做哪些项目?
答:灌装量称重、旋盖扭矩复测、封口手撕留样。三项任一不合格,整批让步接收或剔除。
问:预制菜自立袋灌装,换型后抽检频率是多少?
答:连续生产后每30分钟抽检3袋。抽检不合格,回退到首件确认流程。留样24小时后复测封口和灌装量。
问:灌装机换型时间超过90分钟怎么办?
答:排产窗口被压缩,夜班稳定性下降。我方会要求拆分换型动作,把管路排空和规格件更换并行,目标压回75分钟以内。
那批自立袋规格跨度大的换型,留样3袋,灌装量平均偏差在百分之一点五附近,旋盖扭矩中位数在目标值负百分之三附近,封口无虚封。首件确认用时约68分钟。复测窗口定在下一批换型后24小时。未决项是热封刀清洗周期,当前按每两批清洗一次,是否延长到每三批,需要下一批复测数据。下一批复测时间定在下次规格切换。当前状态:让步接收批次为零,剔除率约百分之二,换型窗口在45分钟到75分钟区间内。
摘要:预制菜日产3万份,自立袋灌装旋盖机换型窗口按45分钟到75分钟控制,首件确认三项全过才连续生产。换型后留样24小时复测灌装量、扭矩、封口,剔除率约百分之二,让步接收为零。