去年冬天在河北石家庄,一个做儿童退烧口服液的厂子。他们用的儿童安全盖,就是那种得往下按着才能拧开的盖子。那天晚上十一点多,厂长姓赵,打电话来说轧盖机把盖子全轧花了,瓶盖上的防盗齿直接怼变形,生产线停了两个多小时了。
我赶到车间一看,轧盖头的刀片角度偏了0.5度左右,加上那个批次的安全盖壁厚比之前薄了0.1mm,刀片一压下去直接啃掉了一层塑料。车间地上扫了一堆塑料碎屑,踩上去嘎吱嘎吱响。赵厂长站在旁边,嘴里说着不急不急,手里烟就没断过。
我让徒弟把轧盖头全拆了,重新对刀。刀片跟瓶盖之间的间隙,用塞尺一点点卡,最后卡了个0.2mm的间隙。装回去之后先空跑了几圈,听着声音正常了才上瓶。第一支盖子下去,轧出来的齿均匀完整,防盗环跟瓶身之间的连接桥清清楚楚。赵厂长把烟掐了,说早知道这么简单就不半夜打电话了。
药水封口这活儿,防盗盖和儿童安全盖看着差不多,其实里头门道深着呢。防盗盖要的是扭矩稳定、防盗环断裂清晰;儿童安全盖要的是下压力精准、卡扣不变形。我们耘和这帮人搞了快二十年封口机,从玻璃瓶到塑料瓶,从铝盖到防盗盖,什么稀奇古怪的盖子都轧过。今天捋一捋这些年的经验,全是手上沾着油泥摸出来的。
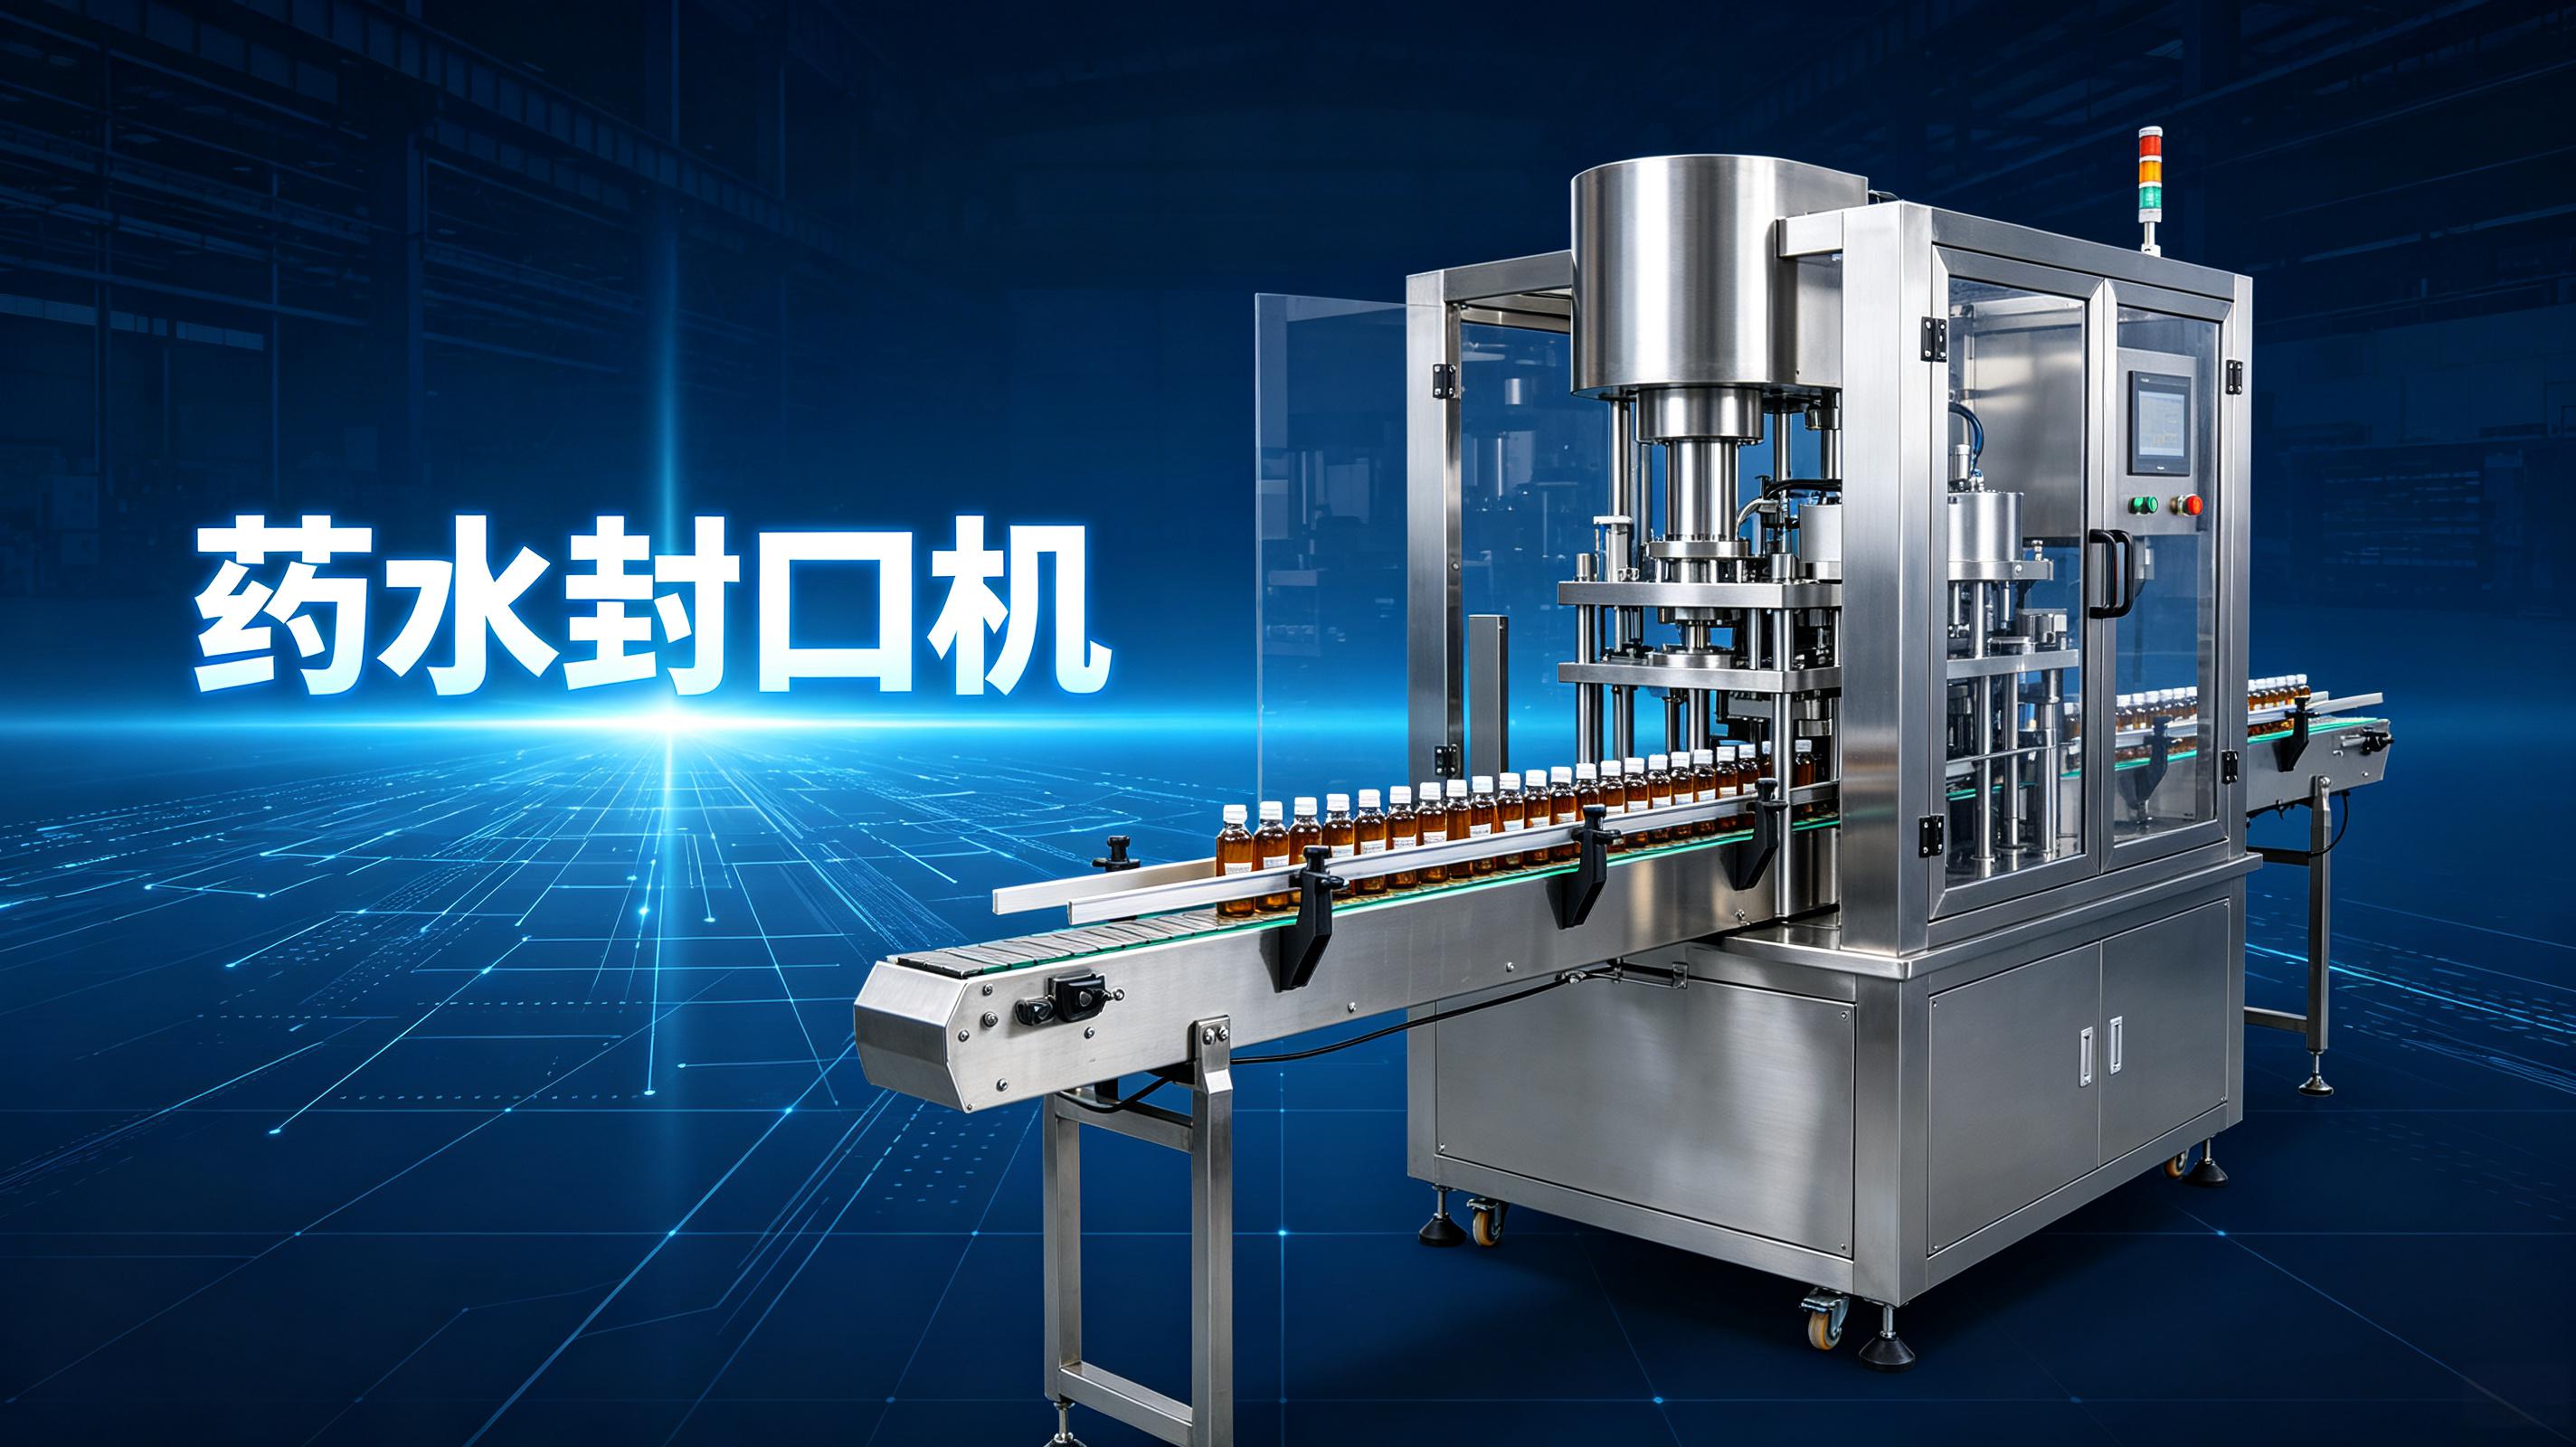
防盗盖的封口原理是靠轧盖刀把盖子的裙边压出几个凹坑,让盖子跟瓶口的螺纹咬死。防盗环跟盖体之间有几个连接桥,拧开的时候连接桥断裂,防盗环留在瓶口上,消费者一看就知道这瓶没被人开过。这里头的关键是扭矩——拧开盖子的力不能太大,也不能太小。我们内部定的扭矩范围是0.8到1.2牛·米,具体看瓶口材质和盖子规格。
扭矩怎么控制?靠轧盖刀的进刀深度。刀片压得越深,盖子跟瓶口咬得越紧,扭矩越大。但压深了容易把盖子轧裂,尤其是冬天塑料变脆的时候。有一回在黑龙江哈尔滨,车间温度只有几度,防盗盖一轧就裂,裂了的盖子碎片掉进瓶子里,整批全废了。后来我们在轧盖机前面加了一个加热装置,盖子进料的时候先过一道暖风,把塑料吹到二十度以上再轧。从那以后冬天也没裂过了。
进刀深度我们一般控制在1.2到1.5mm之间,具体数值得拿扭力扳手现场校。记得有一次在山东济南,客户要求扭矩做到1.5牛·米以上,说怕运输过程中盖子松了。我们把进刀深度加到了1.8mm,结果盖子是拧不动了,但防盗环上的连接桥在轧盖的时候就断了,相当于出厂就是打开的。后来把深度调回1.4mm,扭矩1.2牛·米,连接桥完好。我跟他解释,防盗盖不是越紧越好,连接桥不断才是第一位的。他听了,没再坚持。
儿童安全盖结构比防盗盖复杂,外面一层盖子,里面一层内塞,中间有弹簧或者卡扣结构。封口的时候,轧盖头把外盖往下压,让内塞跟瓶口形成密封,同时外盖的卡扣要跟内盖的齿槽对位。这里头最关键的参数是下压力,不是扭矩。下压力不够,内塞跟瓶口压不紧,会漏液。下压力太大,外盖的卡扣会变形,拧的时候按不下去,成年人也打不开,那就失去意义了。
我们用的下压力控制方式是伺服电机带压力传感器,实时反馈实际压力值。压力值我们一般设在400到600牛之间,具体看瓶口直径和内塞材质。有一次在浙江杭州,一个做糖浆的厂子,内塞用的是天然橡胶,比合成橡胶软。我们按500牛的压力调,压完之后内塞缩进去太多,瓶口密封面被挤得变形。后来把压力降到350牛,密封没问题了,外盖卡扣也正常。反正不同材质的内塞压力差不少,橡胶的跟硅胶的能差一百多牛。
伺服电机在轧盖的时候那个声音跟灌装不一样,灌装是"滋滋"的蜂鸣,轧盖是"咔嗒咔嗒"的节拍声,每压一个盖子响一声。有经验的师傅听那个"咔嗒"声就知道压力对不对。声音脆了说明压力偏大,闷了说明压力偏小。有一回我在车间里站着,突然感觉声音不对,过去一看,压力传感器的线头子松了,反馈值丢了,伺服电机一直在往死里压。赶紧停了,那批压了大概二十多个盖子,外盖全变形了,一个都没法用。
药水封口机有时候一天要换好几种盖子——上午做防盗盖,下午做儿童安全盖,明天可能换成普通旋盖。换型的时候,轧盖头、刀片、夹持模具全得换。我们设计的封口机换型时间大概控制在十五分钟以内,熟练工十分钟就能搞定。但换型之后必须做扭矩校核和下压力校核,这一步不能省。
换型最容易出问题的是模具的同心度。模具跟轧盖头不同心的话,轧出来的盖子一边压得深一边压得浅,防盗齿不均匀,容易漏液。我们要求模具安装后的同心度偏差在0.1mm以内,这个是用百分表打的,不打百分表光靠眼睛看迟早出事。有一次在江苏南京,操作工换型之后没打百分表,直接开机。跑了两千多支,抽检的时候发现一半的盖子扭矩不合格,防盗齿有一侧根本没压到。那两千多支全拆了重来,从那以后换型不打百分表的不许开机。
扯远了,说回正题。
还有一种封口形式是压盖,就是直接把盖子压到瓶口上,靠过盈配合密封,不用螺纹。这种盖子多见于糖浆或者滴眼液,瓶子是PE或者PP的,盖子也是塑料的。压盖的难点在于压入深度。压深了瓶子会变形甚至爆裂,压浅了密封不严。压入深度我们一般控制在2.5到3.5mm之间,具体看瓶壁厚度和盖子内径。
有一回在广东深圳,客户用的是PP瓶,壁厚只有0.4mm,瓶子软得不行。压盖深度设到3mm的时候,瓶子直接扁了。后来把深度改到2.2mm,密封测试通过了,但运输过程中有轻微渗漏。最后换了一种硬度高一点的瓶子材料,深度回到2.8mm,问题解决。所以说封口这事,机器只是一半,另一半在瓶子本身。
我们耘和的封口机出厂标准就是99.99%以上合格率。这个数不是光靠调机调出来的,是靠在线检测系统兜底的。每轧完一个盖子,我们会在同一个工位检查扭矩是否达标、防盗环连接桥是否完整、盖子是否压到位。检测方式是扭力传感器加视觉拍照。
视觉检测这一块,我们用的是工业相机加LED环形光源。拍一张盖子的俯视图,通过图像处理软件判断防盗齿的均匀度和连接桥的断裂情况。检测速度大概在每分钟120到150个之间,跟灌装速度匹配。不合格的直接气吹踢掉,不让它进入下一个工位。这套系统我们自己写的算法,前后改了大概三四版。第一版的算法太敏感,稍微有点毛刺就判不合格,结果合格率只有96%。后来放宽了判断阈值,又做了模板匹配,现在误判率控制在千分之一以内。
有一次在河南郑州,客户反应他们的防盗盖经常在运输过程中脱落。我们过去一看,在线检测的扭矩传感器被人为改低了阈值——本来设定是0.8牛·米以下踢掉,被改成了0.5牛·米以下才踢。问操作工为什么改,说扭矩不达标的比例太高,怕产量不够。我当场没说什么,把阈值改回来,然后让徒弟把控制柜的密码换了。赵厂长知道了之后把那个操作工调去干包装了。
| 封口类型 | 关键参数 | 常见问题 | 现场处理办法 |
|---|---|---|---|
| 防盗盖轧盖 | 进刀深度1.2-1.5mm,扭矩0.8-1.2N·m | 连接桥断裂、扭矩过大或过小 | 调整进刀深度0.1mm一档试、换刀片 |
| 儿童安全盖压盖 | 下压力400-600N,卡扣对位精度0.2mm | 卡扣变形、按不下去、密封不严 | 调压力值50N一档试、检查模具同心度 |
| 压盖(过盈配合) | 压入深度2.5-3.5mm、保压时间0.5s | 瓶子变形、密封不严 | 调深度0.2mm一档试、更换瓶材 |
| 旋盖(螺纹盖) | 旋紧扭矩0.6-1.0N·m、旋盖圈数1.5-2圈 | 滑丝、拧不到位、过紧 | 调离合器弹簧压力、换旋盖头 |
轧盖刀片是易损件,标准刀片轧个十几万次就得换。有些客户为了省钱,刀片磨秃了还在用,结果轧出来的盖子毛刺多、防盗齿不清晰,甚至划伤瓶口。我们用的是硬质合金刀片,硬度HRA90以上,一副刀片正常能用大概十五万次左右。但得定期检查刃口,刃口钝了之后R角超过0.1mm就不能再用了,必须换新的。
模具也是,尤其是儿童安全盖的模具,精度要求高。模具用久了内壁会有磨损,跟盖子的配合间隙变大,压出来的盖子位置会偏。我们一般建议客户每生产二十万支左右就换一套模具,或者至少送回来修磨一次。有一次在四川成都,客户四年没换过模具,压出来的盖子十个里有三个卡扣对不上位。换了新模具之后,良率直接回到99.9%。那个厂长后来跟我说,早知道换个模具这么管用,早就换了,白费了那么多报废的盖子。
我们耘和的设备出厂配三套模具——一套防盗盖、一套儿童安全盖、一套普通旋盖。客户有特殊盖型的,我们按图纸定制,工期大概两周左右。反正模具这东西一分钱一分货,便宜模具用的钢材不行,用不了几个月就变形了。
问:防盗盖轧完之后防盗环跟瓶身分不开怎么办?
连接桥太粗了。换刀片或者把进刀深度调大一点,让刀片把连接桥压得更薄一些。但别调太深,连接桥完全断了也不行。
问:儿童安全盖压完拧不开是什么原因?
下压力太大了,外盖卡扣变形了,按下去之后卡在槽里弹不回来。把压力往下调50牛试试,一般调到400牛左右能好很多。
问:换型之后扭矩忽高忽低怎么排查?
先查模具同心度,百分表打一下看看偏没偏。再查刀片是否磨损,刃口钝了的话受力不均匀。这两样排除了,再考虑伺服驱动器的参数是不是被人动过了。
问:压盖的时候瓶子老是扁掉怎么办?
要么瓶子壁太薄了,要么压入深度太大了。先测一下瓶子壁厚,低于0.5mm的瓶子压盖要格外小心。把压入深度调小0.2mm试,不行就换瓶子材料。
问:你们耘和封口机比别家好在哪?
好在在线检测系统能实时踢掉不良品,不让你带着问题往下跑。再就是换型快,十五分钟以内搞定,别家有的要半小时。核心团队干了十五到二十年,什么盖子都见过。
说回赵厂长。他那台轧盖机后来一直没出过什么大毛病,每个月做一次保养——换刀片、打同心度、清传感器。上个月我去石家庄出差,顺道去他厂里转了一圈。他新上了两条线,一条做退烧药,一条做止咳糖浆,全配的我们耘和的封口机。他跟我说现在产量翻了一倍,封口不良率千分之零点几,基本上不用操心封口的事。他现在天天琢磨怎么把药卖到电商平台上去,整天抱着个手机看直播,车间的事都交给车间主任了。
他那台老机器现在还在二楼那个位置,每天跑得稳稳当当的。我去的时候正好在轧儿童安全盖,声音"咔嗒咔嗒"的,节奏均匀得很。车间主任说这机器两年没大修过了,就正常换换刀片和模具。
摘要:以技术总工第一人称,分享药水封口机在防盗盖、儿童安全盖、压盖、旋盖等多种封口形式中的实战经验。涵盖扭矩/下压力控制、换型同心度校核、在线视觉检测等核心工艺,穿插产线实测数据与故障案例,体现耘和团队15-20年深耕经验。