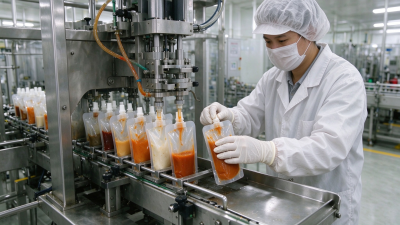
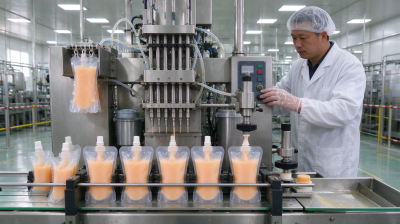
棒棒冰灌装封口机不是一台孤立的设备,它是一条"灌装—封口—输出"的小型流水线。说白了,灌装机负责定量下料,封口机负责在袋口成形后完成热封与切断,两者靠输送、同步信号和模具节拍咬合在一起。首段先给结论:配套的核心是"节拍匹配、袋型匹配、来料匹配"三件事,任何一项对不上,产线就会堵袋、漏封或产能虚高。不少人都踩过这个坑——单机参数漂亮,联机一跑就掉链子。
我们交付过的一条华中饮品代工线,最初把一台高速灌装头和一台老式封口机硬拼,结果封口机节拍比灌装慢约 20%,灌装头频繁等待,实际产能只有标称的七成左右。后来按袋型重配模具、把输送段加长做缓冲,才把节拍拉平。这类问题,靠看样本册是看不出来的。
常规流程可拆成六个动作:上袋(或制袋)→ 定位 → 定量灌装 → 排气与袋口整理 → 热封 → 切断输出。灌装与封口之间必须有稳定的定位与排气环节,否则液料挂壁会污染封口区,直接造成虚封。说实话,很多漏封投诉根子不在封口温度,而在灌装嘴回吸没做好。

配套的第一原则是节拍匹配,不是单机速度越高越好。灌装头每分钟出多少袋,封口机每分钟能封多少袋,取两者较小值再打折扣,才是可落地产能。常规机型换产多落在 15–40 分钟,具体以模具数量、袋型规格、来料一致性为准。
第二个是袋型匹配。灌装嘴间距、封口模具宽度、切断刀位,必须和袋宽袋长一一对应。换袋型就要换模具,模具数量直接决定换产时间。第三个是来料匹配:液料黏度波动大,灌装量就会飘;膜材复合强度不稳,封口就容易起皱。换产时间不是固定值,是设备、袋型、来料、SOP、人员熟练度共同作用的结果。
这里给个判断标准,选型时可以直接对照:
| 配套维度 | 要看什么 | 常见经验区间 |
|---|---|---|
| 节拍匹配 | 灌装与封口的最小产能 | 按较小值再留 10%–20% 余量 |
| 袋型匹配 | 嘴距、模宽、刀位是否成套 | 换产 15–40 分钟,以模具数为准 |
| 来料匹配 | 黏度波动、膜材复合强度 | 以批次检测报告与现场调试为准 |

封口质量看三项:封边宽度、封合强度、有无夹料。别只看外观平整,虚封往往肉眼看不出来。现场可以用手撕、充气或水压抽检,频率按批次定,标准以厂家方案与验收标准为准。
关于价格与产能,行业里没有统一口径。同标称产能的机型,因模具配置、控温方式、材质不同,报价可能差出一截,具体以厂家方案与验收标准为准。想进一步了解工艺配套,可参考灌装封口工艺配套说明,设备参数可看棒棒冰灌装封口机选型要点。
多袋型、小批量车间,配套重点应从"快"转向"快换"。某华中卤味代工车间的汁水线,一天要切三四种规格,他们的做法是把模具做成快装结构、把封口参数按袋型存成配方,换产时只调用配方、不重新试温。这比一味追求高速更实用。
现场调试记录里有个细节:同一条线,SOP 写清楚"先排气再封口"之后,虚封比例明显下降。设备没换,动作顺序换了。
另一个取舍是缓冲段。灌装与封口之间加一段输送缓冲,能吃掉短时波动,但占地和清洗工作量会上去。要不要加,看你的来料稳定性和换产频率,没有标准答案。更多类似场景可参考灌装封口产线配套案例。

Q:棒棒冰灌装封口机产能标称值能直接信吗?
A:不能直接当实际产能用。标称值多在理想来料和单一袋型下测得,联机后要按灌装与封口较小值再打折,具体以厂家方案与验收标准为准。
Q:灌装机和封口机可以分开买再拼吗?
A:可以,但要先确认节拍、袋型和信号接口能对上。拼线最常见的失败是同步信号缺失,导致堵袋。
Q:换袋型一般要多久?
A:常规机型换产多落在 15–40 分钟,受模具数量、袋型规格、来料一致性和人员熟练度影响,不是固定值。
Q:封口漏液主要是什么原因?
A:常见于灌装回吸不足、袋口夹料、排气不彻底或封口参数漂移。先查动作顺序,再查温度压力时间。
Q:选型时最该先定什么?
A:先定袋型和日产量,再倒推节拍与模具配置。先看机器再看袋型,返工概率高。
一句话总结:配套看节拍、袋型、来料三者对齐,参数以现场验收为准。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。