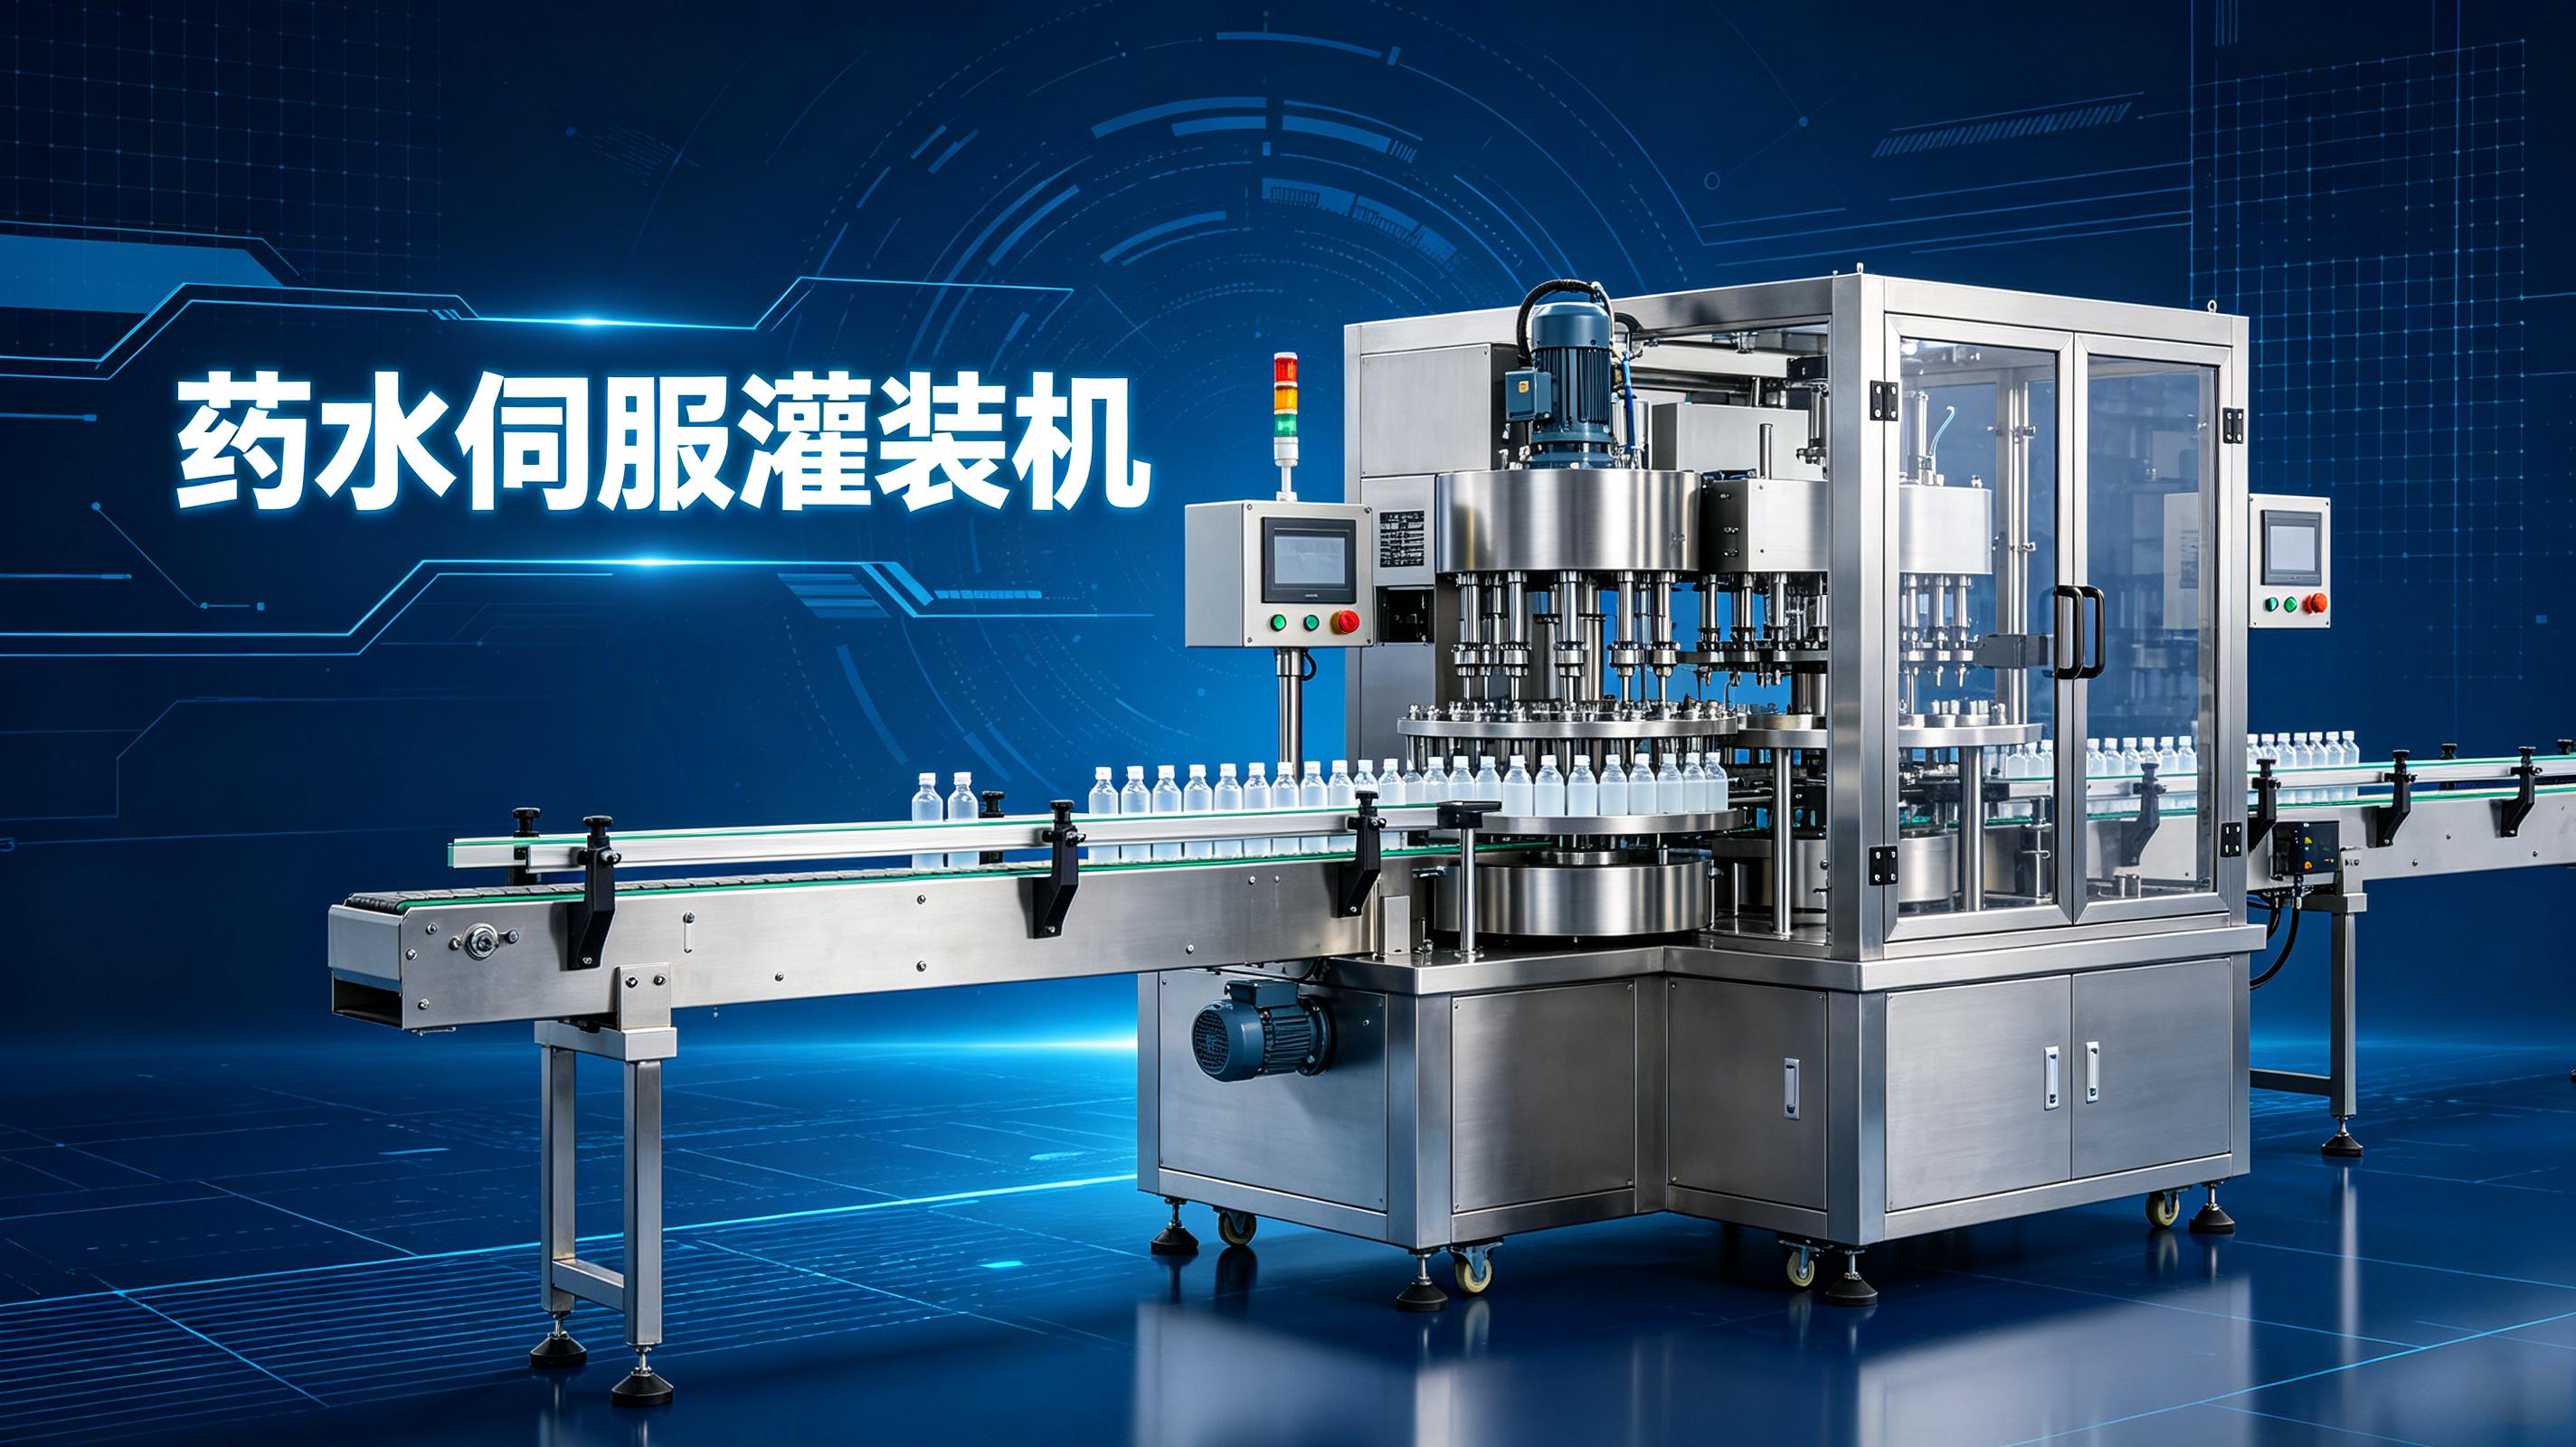
去年开春在湖北黄石,一个做生脉饮口服液的厂子,10ml玻璃瓶,灌装精度突然从±0.3%飘到了±0.8%。他们用的是我们上一代的设备,用了快五年了。厂长姓周,急得嘴角起泡,说这批货是发往省医院的,精度超了人家拒收。
我到了先看泵头。陶瓷柱塞泵拆出来一看,柱塞表面有一道头发丝细的划痕,对着光才能看见。是长期用的磨损,加上有一批药液里有少量细小的晶体颗粒。柱塞和套筒之间的间隙本来是新机时的0.02mm,现在磨到了大概0.04mm。间隙大了,药液在柱塞推进的时候往回窜,也就是我们说的"窜沫"。每支少个0.1到0.2ml不等,还不固定。
换了根新柱塞,重新对零位,试灌了大概三十支。第一组数据出来,最大偏差0.04ml。周厂长拿着记录纸看了半天,说行了行了,就照这个调。我让他把前面那批窜沫的药液全倒了,他嘴皮子动了动,没出声,摆了摆手让人去办了。
10ml小瓶灌装,精度做到±0.5%以内,绝对值就是±0.05ml。这个数看着不大,但要在每分钟一百多瓶的速度下稳定跑,全靠伺服电机和陶瓷泵那点配合。我们耘和搞口服液灌装搞了快二十年,从1ml的安瓿瓶到20ml的大口服液瓶都灌过。10ml是最常见的规格,也是我们调得最多的。今天把一些实打实的经验写出来,全是产线上拿扳手和万用表一点点试出来的。
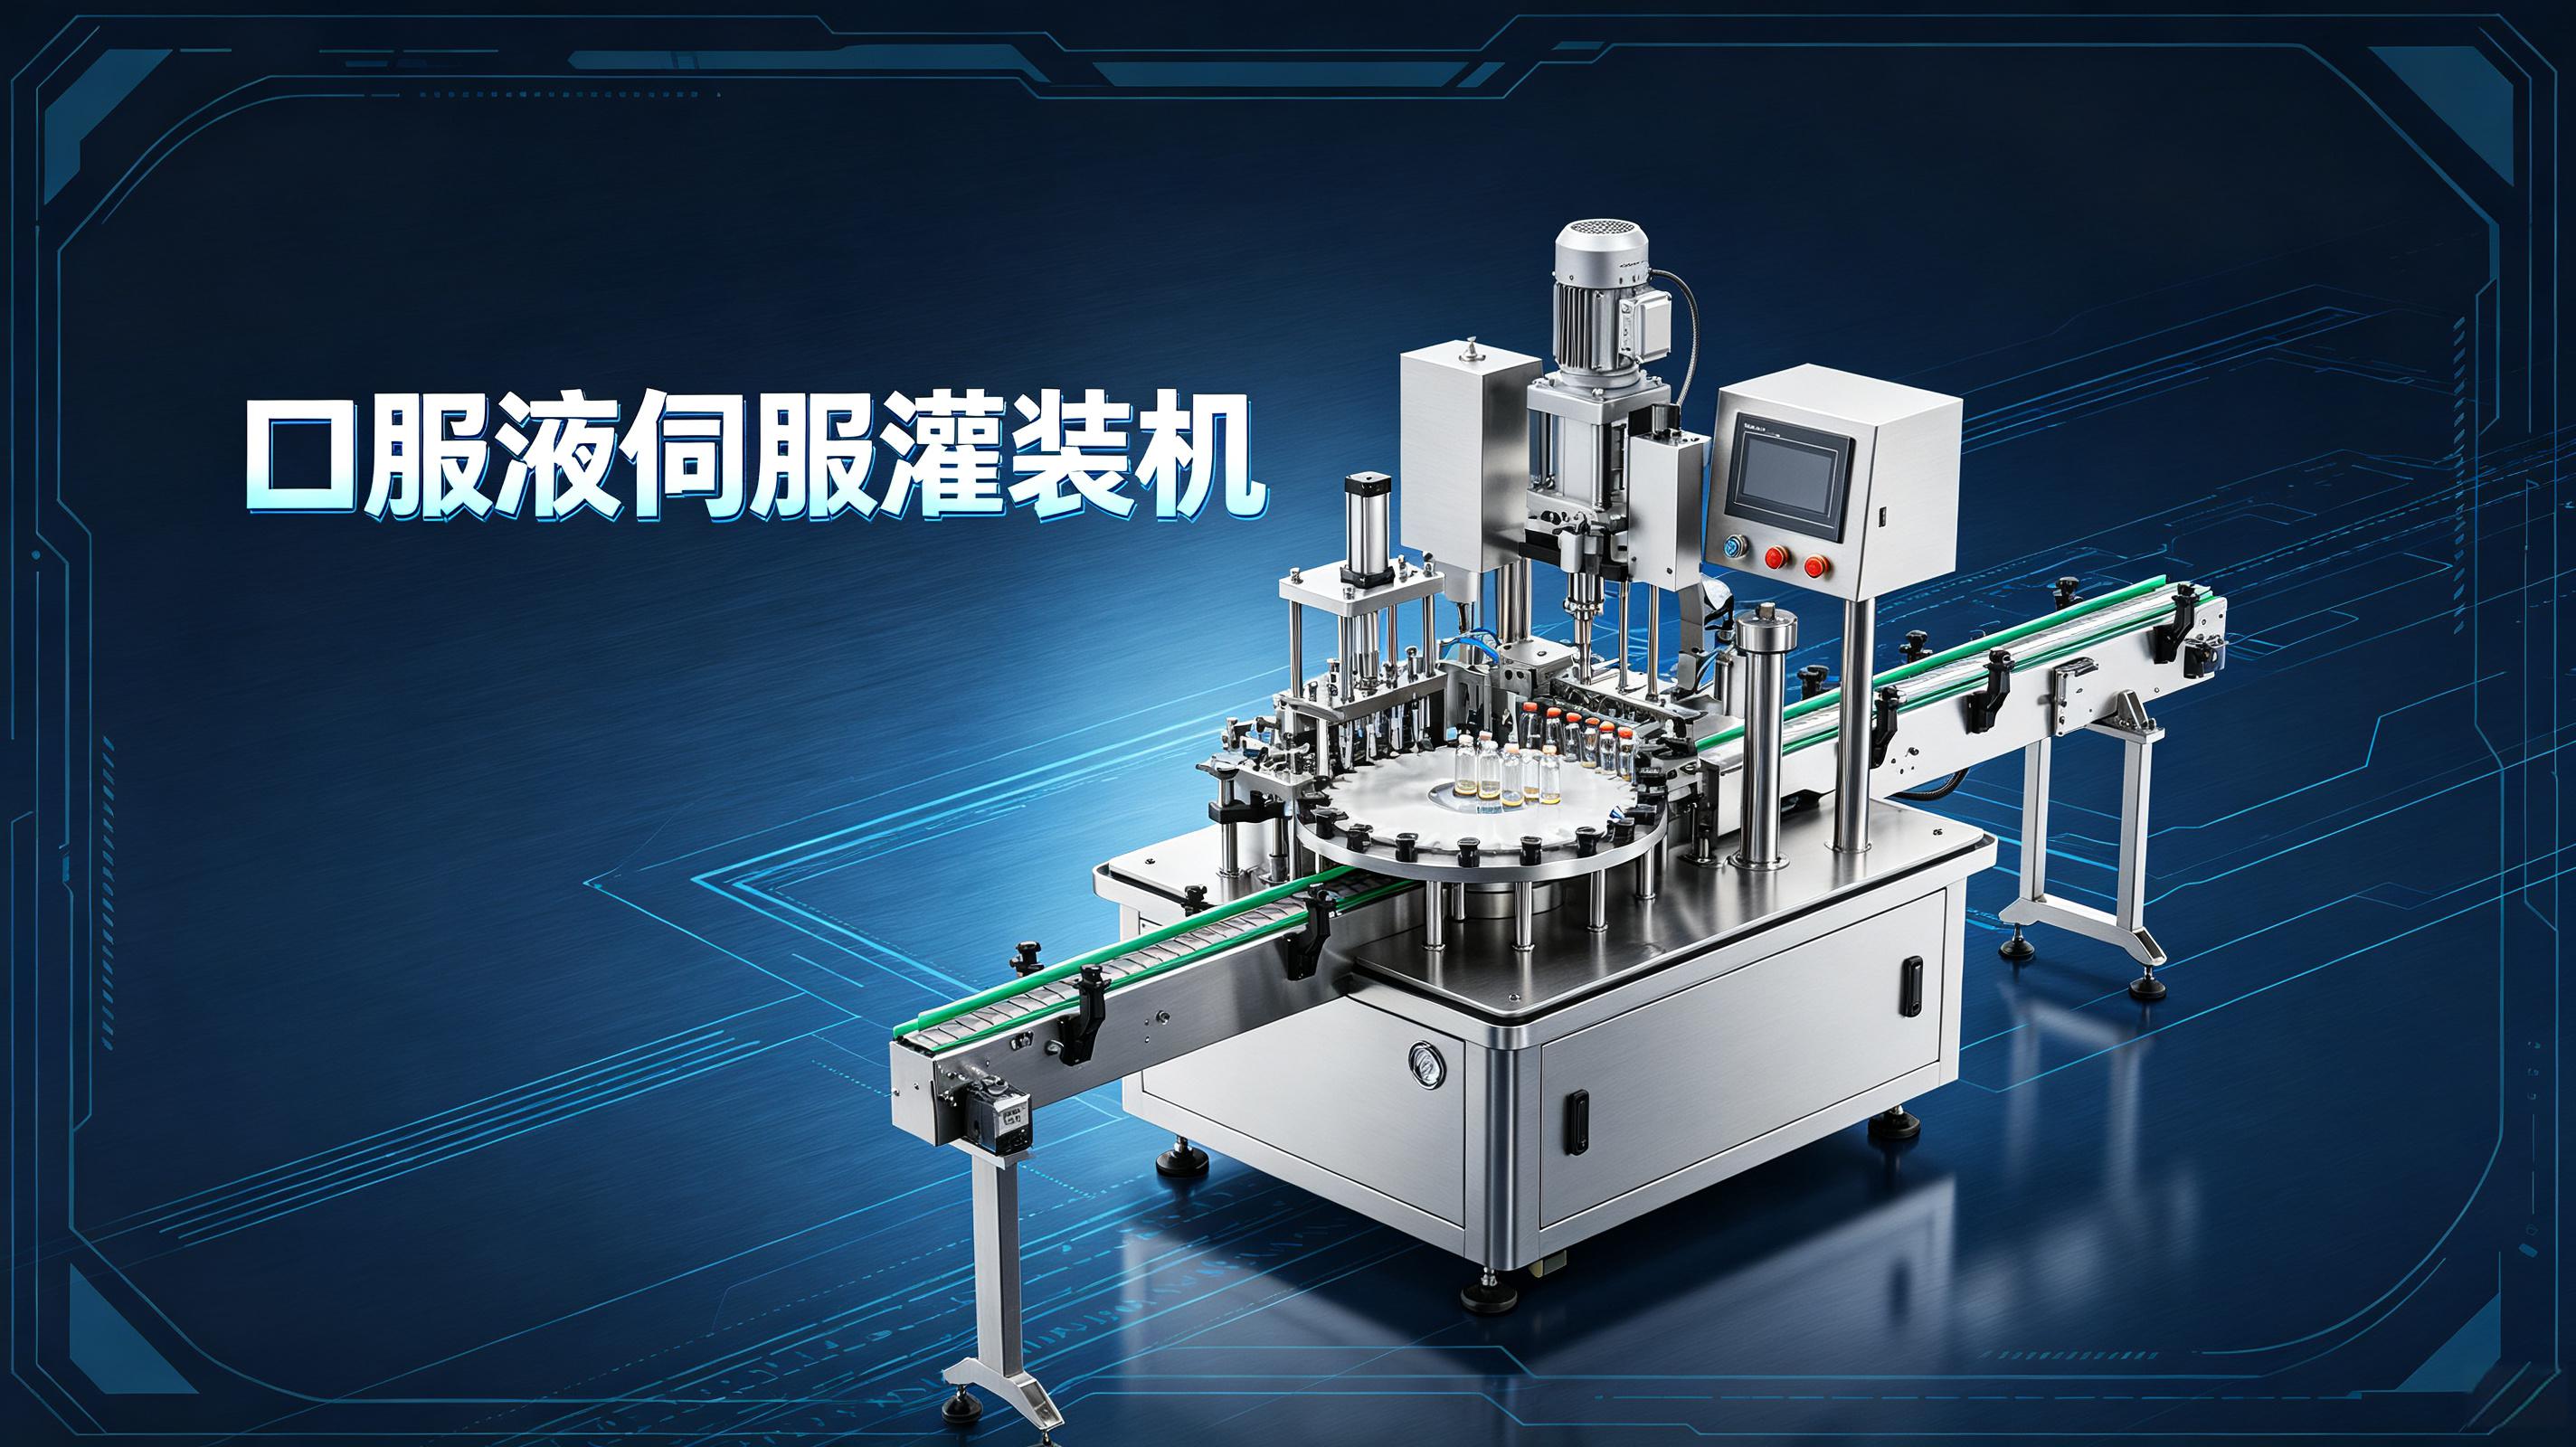
小剂量灌装,伺服电机的扭矩响应速度是第一位。柱塞泵从静止加速到工作速度,时间越短越好,但加速太猛了又会把药液里的气泡扯出来。我们用的是台达的伺服,扭矩响应时间在2毫秒以内。加速时间我们试了大概二十几组数据,最后定在0.15秒。比这短,第一泵会有气泡;比这长,灌装节拍跟不上。
伺服电机那个高频运转的"滋滋"蜂鸣声,在灌10ml的时候音调会稍微高一点,因为电机转速比灌大瓶子的时候快。正常灌装速度下,电机转速大概在每分鐘三百到四百转。如果听到声音突然变尖了,十有八九是柱塞卡了东西,或者药液粘度变了。有一回在安徽合肥,客户打电话来说电机声音不对,我们远程看了一下驱动器电流曲线,发现电流波动很大。过去一查,是药液过滤器的滤芯堵了,泵前负压太大,电机负载忽高忽低。换了滤芯,声音立马恢复正常。
编码器分辨率我们标配的是17位,一圈131072个脉冲。对应到10ml的灌装量,每个脉冲大概对应0.00008ml。实际上我们用不到那么细,但高分辨率带来的好处是电机在低速启动和停止的时候特别平滑,不会一卡一卡的。卡顿是灌装精度的大敌,每卡一下,柱塞就多走或少走那么一点点,积累起来就是偏差。
陶瓷泵柱塞和套筒之间的间隙,新机出厂我们控制在0.015到0.025mm之间。这个间隙是用气动量仪测的,比塞尺准得多。间隙小于0.015mm,柱塞装配的时候就得用铜锤轻轻"怼"进去,怼不好就卡壳。间隙大于0.025mm,药液就开始往回窜了。我们有个简单的判断办法——把柱塞装进去之后,用手拎着柱塞杆往上提,松手之后柱塞能靠自重慢慢滑下去,这个间隙就差不多。滑不下去说明紧了,嗖一下掉下去说明松了。
有一次在湖南长沙,一个客户自己换了柱塞,没测间隙就直接装上去跑了。结果间隙大了,灌装量偏小,他们还以为是程序出了问题。我们过去拿气动量仪一卡,间隙0.04mm,超了将近一倍。换了一套新柱塞,再测间隙0.02mm,精度立马回到±0.3%以内。后来我们给客户留了一套备用柱塞,让他们每生产五十万支左右就换一次,旧的寄回来我们修磨再发回去。
灌装曲线是我们自己用示波器一点点抠出来的。第一版曲线用的是直线加速,从0直接拉到目标速度。机器一启动,"哐"一声,柱塞杆猛地往前一冲,泵腔里头瞬间负压,药液里的气泡全被扯出来了。整个灌装头都在抖,跟筛糠似的。马上改了,把加速段改成了S型曲线,加速时间从0.05秒拉长到0.18秒。再跑,稳了。
减速段也是一样。如果减速太猛,柱塞突然停下来,由于药液的惯性,灌装头嘴子上会多滴出来一点。我们在曲线末端加了一个"回抽"段,让柱塞在灌装完成后往回退那么0.5mm左右,把灌装头里的残余药液吸回去。这个回抽距离是我们拿电子秤一粒一粒称出来的,当时在车间里蹲了大半天,灌了拆,拆了灌,最后定了0.5mm这个值。
有一次在江西南昌,客户自己改了曲线参数,把加速时间缩短到了0.08秒,想提高速度。结果灌装头喷溅得一塌糊涂,药液溅到旁边的瓶子上,黏糊糊的。我们过去把参数改回来,速度确实慢了那么零点几秒一瓶,但精度回来了。客户后来也不再自己瞎改了。
药液的温度和粘度直接影响灌装精度。温度高了粘度低,同样一个柱塞行程灌进去的量会偏多。我们在灌装系统里加了一个温度补偿系数,基准温度设在25℃。温度每变化1度,行程自动调整0.3%左右。这个系数是我们试出来的,当时让工人每隔一小时记一次温度、粘度、灌装量,记了整整一周,数据堆了二十多页纸。
粘度补偿更麻烦一点,因为粘度不光跟温度有关,还跟批次有关。不同批次的药液,哪怕配方一样,熬出来的时间长短不一样,粘度就有差别。我们的办法是在进料管上装一个在线粘度计,实时读数给到PLC,PLC根据粘度值自动微调柱塞行程。这个微调范围我们限定在±5%以内,超过这个范围就直接报警停机,让操作工去查是不是药液配错了。
有一回在河南新乡,客户进了一批新的原料,熬出来的口服液比平时稠了不少。粘度计读数变化超过了5%,系统报警停机了。操作工打电话来问,我说你先把报警值放宽到8%试试。改完能跑了,但精度从±0.3%掉到了±0.45%,还在±0.5%的合格线内。后来那批原料用完了,换回原来的供应商,精度又回到了±0.3%。从那以后他们每次进新原料都先拿小样来我们厂里试灌,试好了再批量进。
10ml口服液瓶口小,灌装头插进去灌,灌完拔出来的时候,灌装头嘴子上经常会挂一滴。这一滴如果滴到瓶口上,封口的时候就会漏;滴到输送带上,弄得到处都是。我们解决这个问题的办法是回抽加吹断。回抽刚才说了,柱塞往回退0.5mm,把嘴子上的残余吸回去。吹断是在灌装头侧面加一个压缩空气小喷嘴,灌装头上升的时候吹一股气,把可能残留的药液吹掉。
压缩空气压力我们试了七八回,最后定了0.12MPa。压力再大一点,药液会被吹飞溅到隔壁瓶子里;压力再小一点,吹不干净,还是会有液滴挂在那里。有一次操作工觉得吹气声音太大,把气压调到了0.08MPa。结果灌装头上挂了一排液滴,滴到输送带上粘了一片,那天的包装线上糊了十几个瓶子。后来我们在气路上加了一个限压阀,谁想调得拿扳手来拧,一般操作工懒得去动它。
还有个细节——灌装头插入瓶口的深度。插得太深,灌装头容易碰到瓶底,把灌装口堵住;插得太浅,灌装的时候药液会溅出来。我们定的插入深度是瓶口以下15mm左右。这个深度是拿卡尺量了上百种瓶子之后取的中值。碰到特殊瓶型,深度得现场调,没有一刀切的数。
| 灌装精度影响因素 | 影响程度 | 控制办法 | 现场调整经验 |
|---|---|---|---|
| 柱塞间隙 | 极高 | 定期更换、气动量仪检测 | 新机0.02mm,超0.03mm就得换 |
| 药液温度 | 高 | 温度补偿系数0.3%/℃ | 基准25℃,±1℃以内忽略 |
| 药液粘度 | 高 | 在线粘度计+自动微调 | 微调范围限定±5% |
| 伺服加速曲线 | 中 | S型加速、0.15-0.18s | 快了喷溅,慢了速度跟不上 |
| 回抽距离 | 中 | 柱塞后退0.3-0.6mm | 0.5mm是拍了脑袋定的中间值 |
灌装精度再高,封口封不好也是白搭。口服液封口主流是轧盖和热封膜。轧盖简单,铝盖一压就完事,但铝盖成本高。热封膜便宜,但温度和时间得调好。我们耘和大部分客户选热封膜,因为成本低,而且密封性不比铝盖差。
热封膜的温度我们定在195℃到205℃之间,时间0.9到1.2秒。具体看膜的材质和厚度。有一次在广西柳州,客户用的膜是另一家供应商的,比我们推荐的薄了0.01mm。结果按原来温度跑,膜直接烫穿了,焦糊味熏得车间里待不住人。我们把温度降到185℃,时间缩短到0.8秒,试了十几支才找到合适的点。后来我们跟客户说,换膜可以,但得提前告诉我们,我们帮你把参数重新调一遍。
封口合格率我们出厂保证99.99%以上。这个数是我们在产线上连续抽检了四十多批之后拍出来的。实际上做得好的批次能到99.995%左右,但总有那么一两支因为瓶口有异物或者膜有缺陷漏了。所以我们在封口后面加了一道视觉检测,专门看封口有没有褶皱、有没有穿孔。
问:10ml口服液灌装精度±0.5%难不难?
说难也难,说不难也不难。只要泵头是好的、温度粘度稳定、伺服参数没乱改,大部分设备都能做到。难的是持续稳定,一天跑八个小时都在这个范围内。
问:柱塞泵多久换一次柱塞?
看药液性状。水剂的,跑个七八十万支没问题。有颗粒或者有晶体析出的,二三十万支就得换。我们一般建议客户每生产五十万支检查一次间隙,超了就换。
问:灌装速度能到多少?
10ml规格我们一般做到每分钟120到150支。再快的话,灌装头插入拔出时间不够,容易溅液。有些客户要求做到180支,我们也做过,但精度会降到±0.8%左右,看他们取舍。
问:温度补偿系数怎么设?
这个没有通用值,每家的药液不一样。我们一般建议客户自己测三组数据——15℃、25℃、35℃三个点的灌装量,然后算出一个斜率填进去。不会算的找我们售后工程师帮忙,跑一趟的事。
问:你们耘和的设备比别家好在哪?
好在我们对口服液这个细分领域摸得透。核心团队干了十五到二十年了,什么稀奇古怪的药液都见过。程序里的温度补偿、粘度补偿、回抽吹断这些功能,全是我们在产线上蹲出来的,不是拍脑袋想出来的。
扯远了,说回周厂长。他那台灌装机换了新柱塞之后一直跑到现在,上个月我去黄石出差还去他厂里看了一眼。机器还是那个位置,旁边多了一台新设备,是我们今年出的升级款,带自动清洗功能的。周厂长说老机器挪到二楼去灌别的品种了,一楼这台新机器专门灌生脉饮。他现在不怎么管生产了,厂里招了个生产总监,他自己整天在琢磨怎么把产品卖到省外药店去。
那台老机器,现在在二楼灌一个止咳的口服液,10ml的,精度周厂长说还在±0.3%以内。换过一次柱塞、换过一次电机轴承,别的啥事没有。
摘要:以技术总工第一人称,分享口服液伺服灌装机在10ml小瓶灌装中实现±0.5%精度的实战经验。涵盖伺服电机与陶瓷泵配合、灌装S型曲线、温度粘度补偿、回抽吹断防滴漏等核心技术,穿插产线实测数据与故障案例,体现耘和团队15-20年深耕经验。