落杯式灌装封口机的优势说白了就三条:省人工、降二次污染、换产不拖沓。杯子从料仓直接落进模具,落杯、灌装、封口、出杯在一条线上跑完,人手只负责补料和巡检。下面把自动落杯产线的动作逻辑、适用边界和验收口径拆开讲。
落杯式灌装封口机的核心价值,是把“人找杯”变成“机送杯”,节拍波动和污染风险跟着一起降下来。
不少人都踩过这个坑:只盯着标称产能谈价格,忽略了落杯成功率。机器跑得再快,一小时卡十次杯,账面数字就是空的。
人工摆杯的产线,一条线通常要 2–4 个人守着放杯和收杯;改成自动落杯后,多数场景能压到 1 人巡检。这个数字不是拍脑袋的承诺,实际跟杯型一致性、料仓容量、后端包装方式都有关。
再算污染这笔账。杯子从出厂到灌装,每多一次手接触就多一个风险点。落杯机构在料仓里取杯,手不碰杯口,这条对含乳、含蛋白的酱料类产品尤其关键。
换产也值得说。常规机型换产多落在 15–40 分钟,具体看模具数量、杯型规格和来料一致性。换产时间不是固定值,是设备、杯型、来料、SOP、人员熟练度共同作用的结果。
自动落杯的稳定性,取决于分杯、落杯到位、灌装、封口四个动作的配合精度,任何一环松了,整线节拍都会掉。
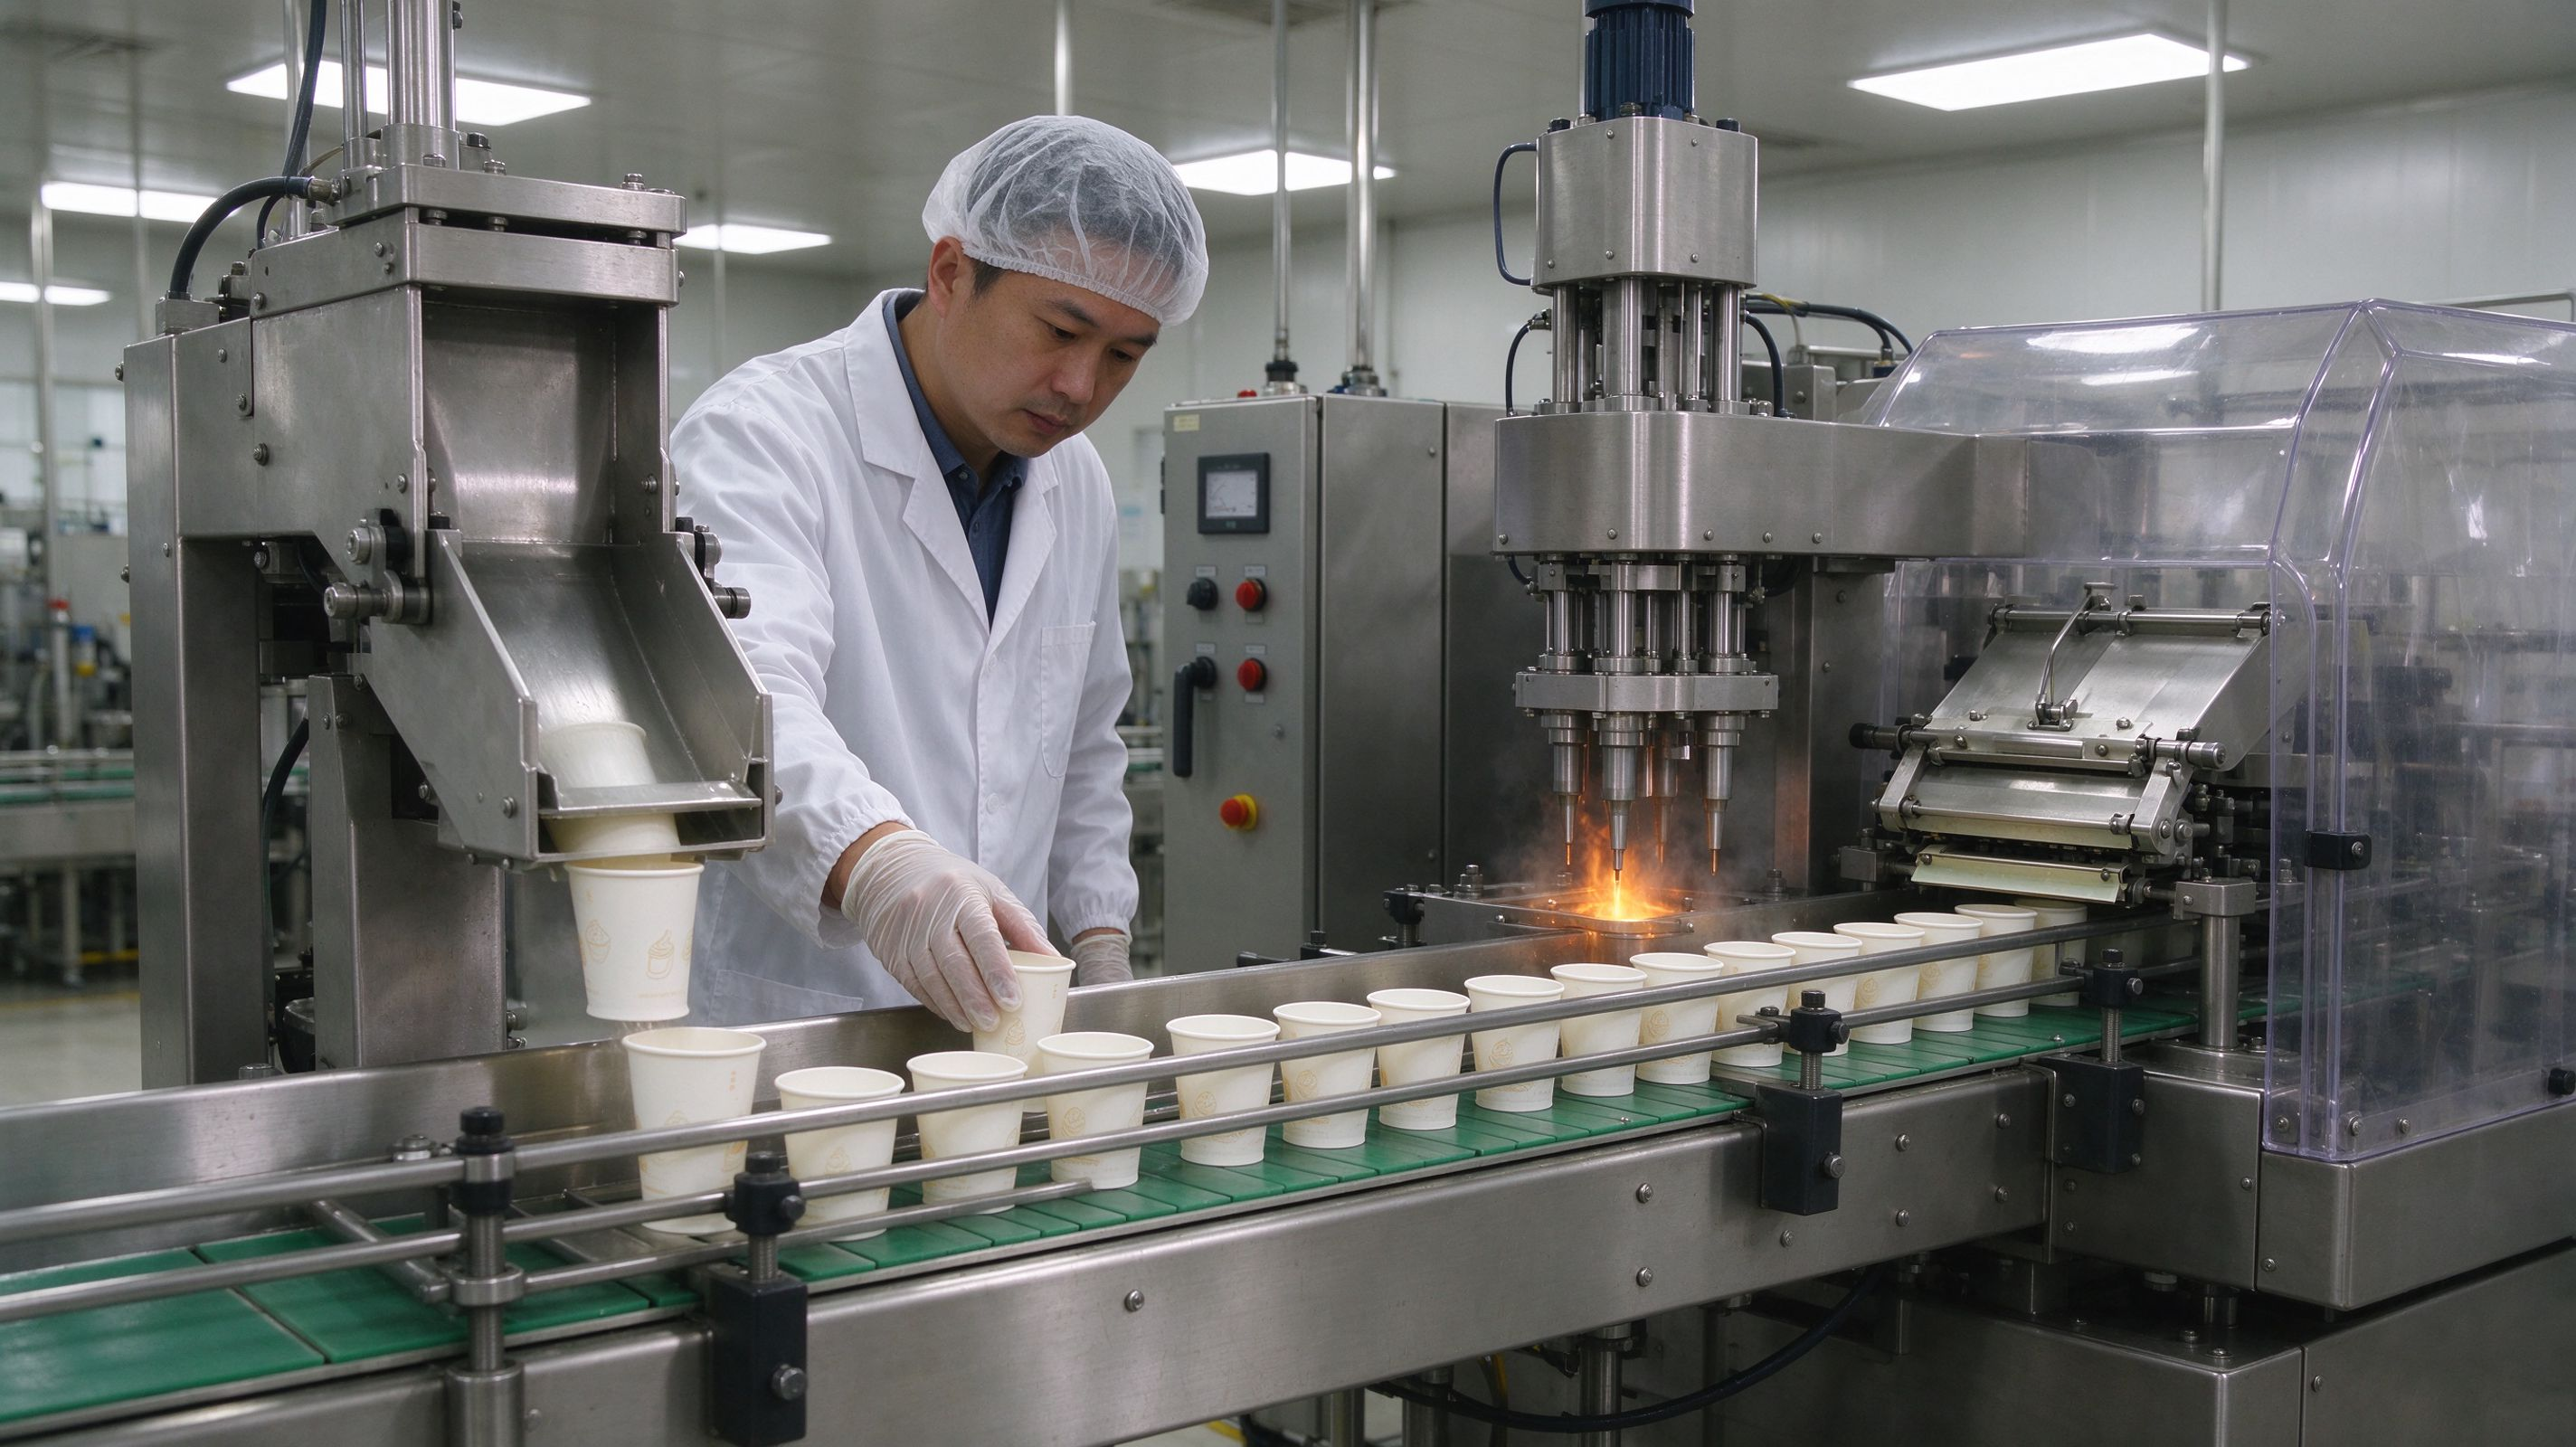
说白了,落杯是“入口”,封口是“出口”,中间的灌装工位最容易出问题——料温一变,流速就变,杯口沾料就封不牢。这也是不少整线调试卡壳的地方。

选落杯方式,先看杯型一致性,再看节拍需求,价格放第三位,顺序反了容易返工。
| 落杯方式 | 适配杯型 | 常见节拍区间(测算口径) | 需要注意的点 |
|---|---|---|---|
| 重力斜槽落杯 | 圆杯、锥形杯 | 60–120 杯/分钟 | 杯口偏软、叠杯过紧时容易双落 |
| 旋转分杯盘 | 口径统一的常规杯 | 80–150 杯/分钟 | 换杯型要换分杯盘,属易损备件 |
| 吸盘/机械手取杯 | 异形杯、大容量杯 | 30–70 杯/分钟 | 投入高、调试周期长,适合高附加值产品 |
| 杯托链板输送式 | 带杯托的连体杯 | 40–100 杯/分钟 | 杯托本身有耗材成本 |
表里的节拍区间只是常规机型的经验口径,实际以厂家方案与验收标准为准。杯型公差大、来料批次杂的车间,宁可把节拍留低一点,也别把余量吃干。
日产量稳定、杯型集中、对卫生等级有要求的产品,最适合优先上自动落杯产线。
反过来,一天换五六个品种、每批只有几百杯的小车间,先别急着上。可以先看看半自动落杯方案,等量起来再谈升级,这笔钱省得下来。

我们交付过的一条熟食汁水线,原来 3 个人摆杯、收杯,换品种要停线 50 分钟左右。改成自动落杯后,摆杯岗位撤掉,换产靠快换模具和分杯盘,实测落在 25–35 分钟。头两周也卡过杯——杯口有毛刺、叠杯太紧,后来把来料抽检频次提上去,问题才稳住。
这类场景的共同点是:问题往往不在设备本身,而在来料一致性。把进厂检验做扎实,有时比换更贵的机型更管用。
验收标准写得越细,后期扯皮越少,这比压价更能省钱。
价格和产能这两项,各家口径差别很大,以官方信息与验收标准为准,别拿单一报价单横向比较。
Q:落杯式灌装封口机一台大概多少钱?
A:十几万到几十万都有,取决于杯型、模具数量、灌装头数、封口方式和自动化程度,具体以厂家方案与验收标准为准,单看报价数字意义不大。
Q:自动落杯会不会经常卡杯?
A:会,但多数是可控的。常见原因是杯口毛刺、叠杯过紧、静电吸附和分杯间隙没调好,先查来料,再查分杯机构,别一上来就怀疑整机。
Q:一台灌装封口机能兼容几种杯型?
A:常规落在 2–4 种,换模具和分杯盘即可切换。超过这个数量,换产时间会明显拉长,这时候更该考虑分线而不是硬兼。
Q:产能怎么估算才靠谱?
A:按节拍 × 有效工时 × 稼动率来算,稼动率要扣掉换产、清洗和故障停机。实际以厂家方案与验收标准为准。
Q:灌装封口机对杯口有要求吗?
A:有。杯口平整度、杯壁厚度公差、杯材耐温性都会影响热封效果,上机前建议先做小批量封口打样。
Q:小批量多品种适合自动落杯吗?
A:要看量的下限。单品种日产量撑不起换产成本时,自动落杯的性价比就不高,先把产品结构收敛下来再考虑。
落杯式灌装封口机值不值,看它有没有把人和杯子的接触次数真正降下来。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。