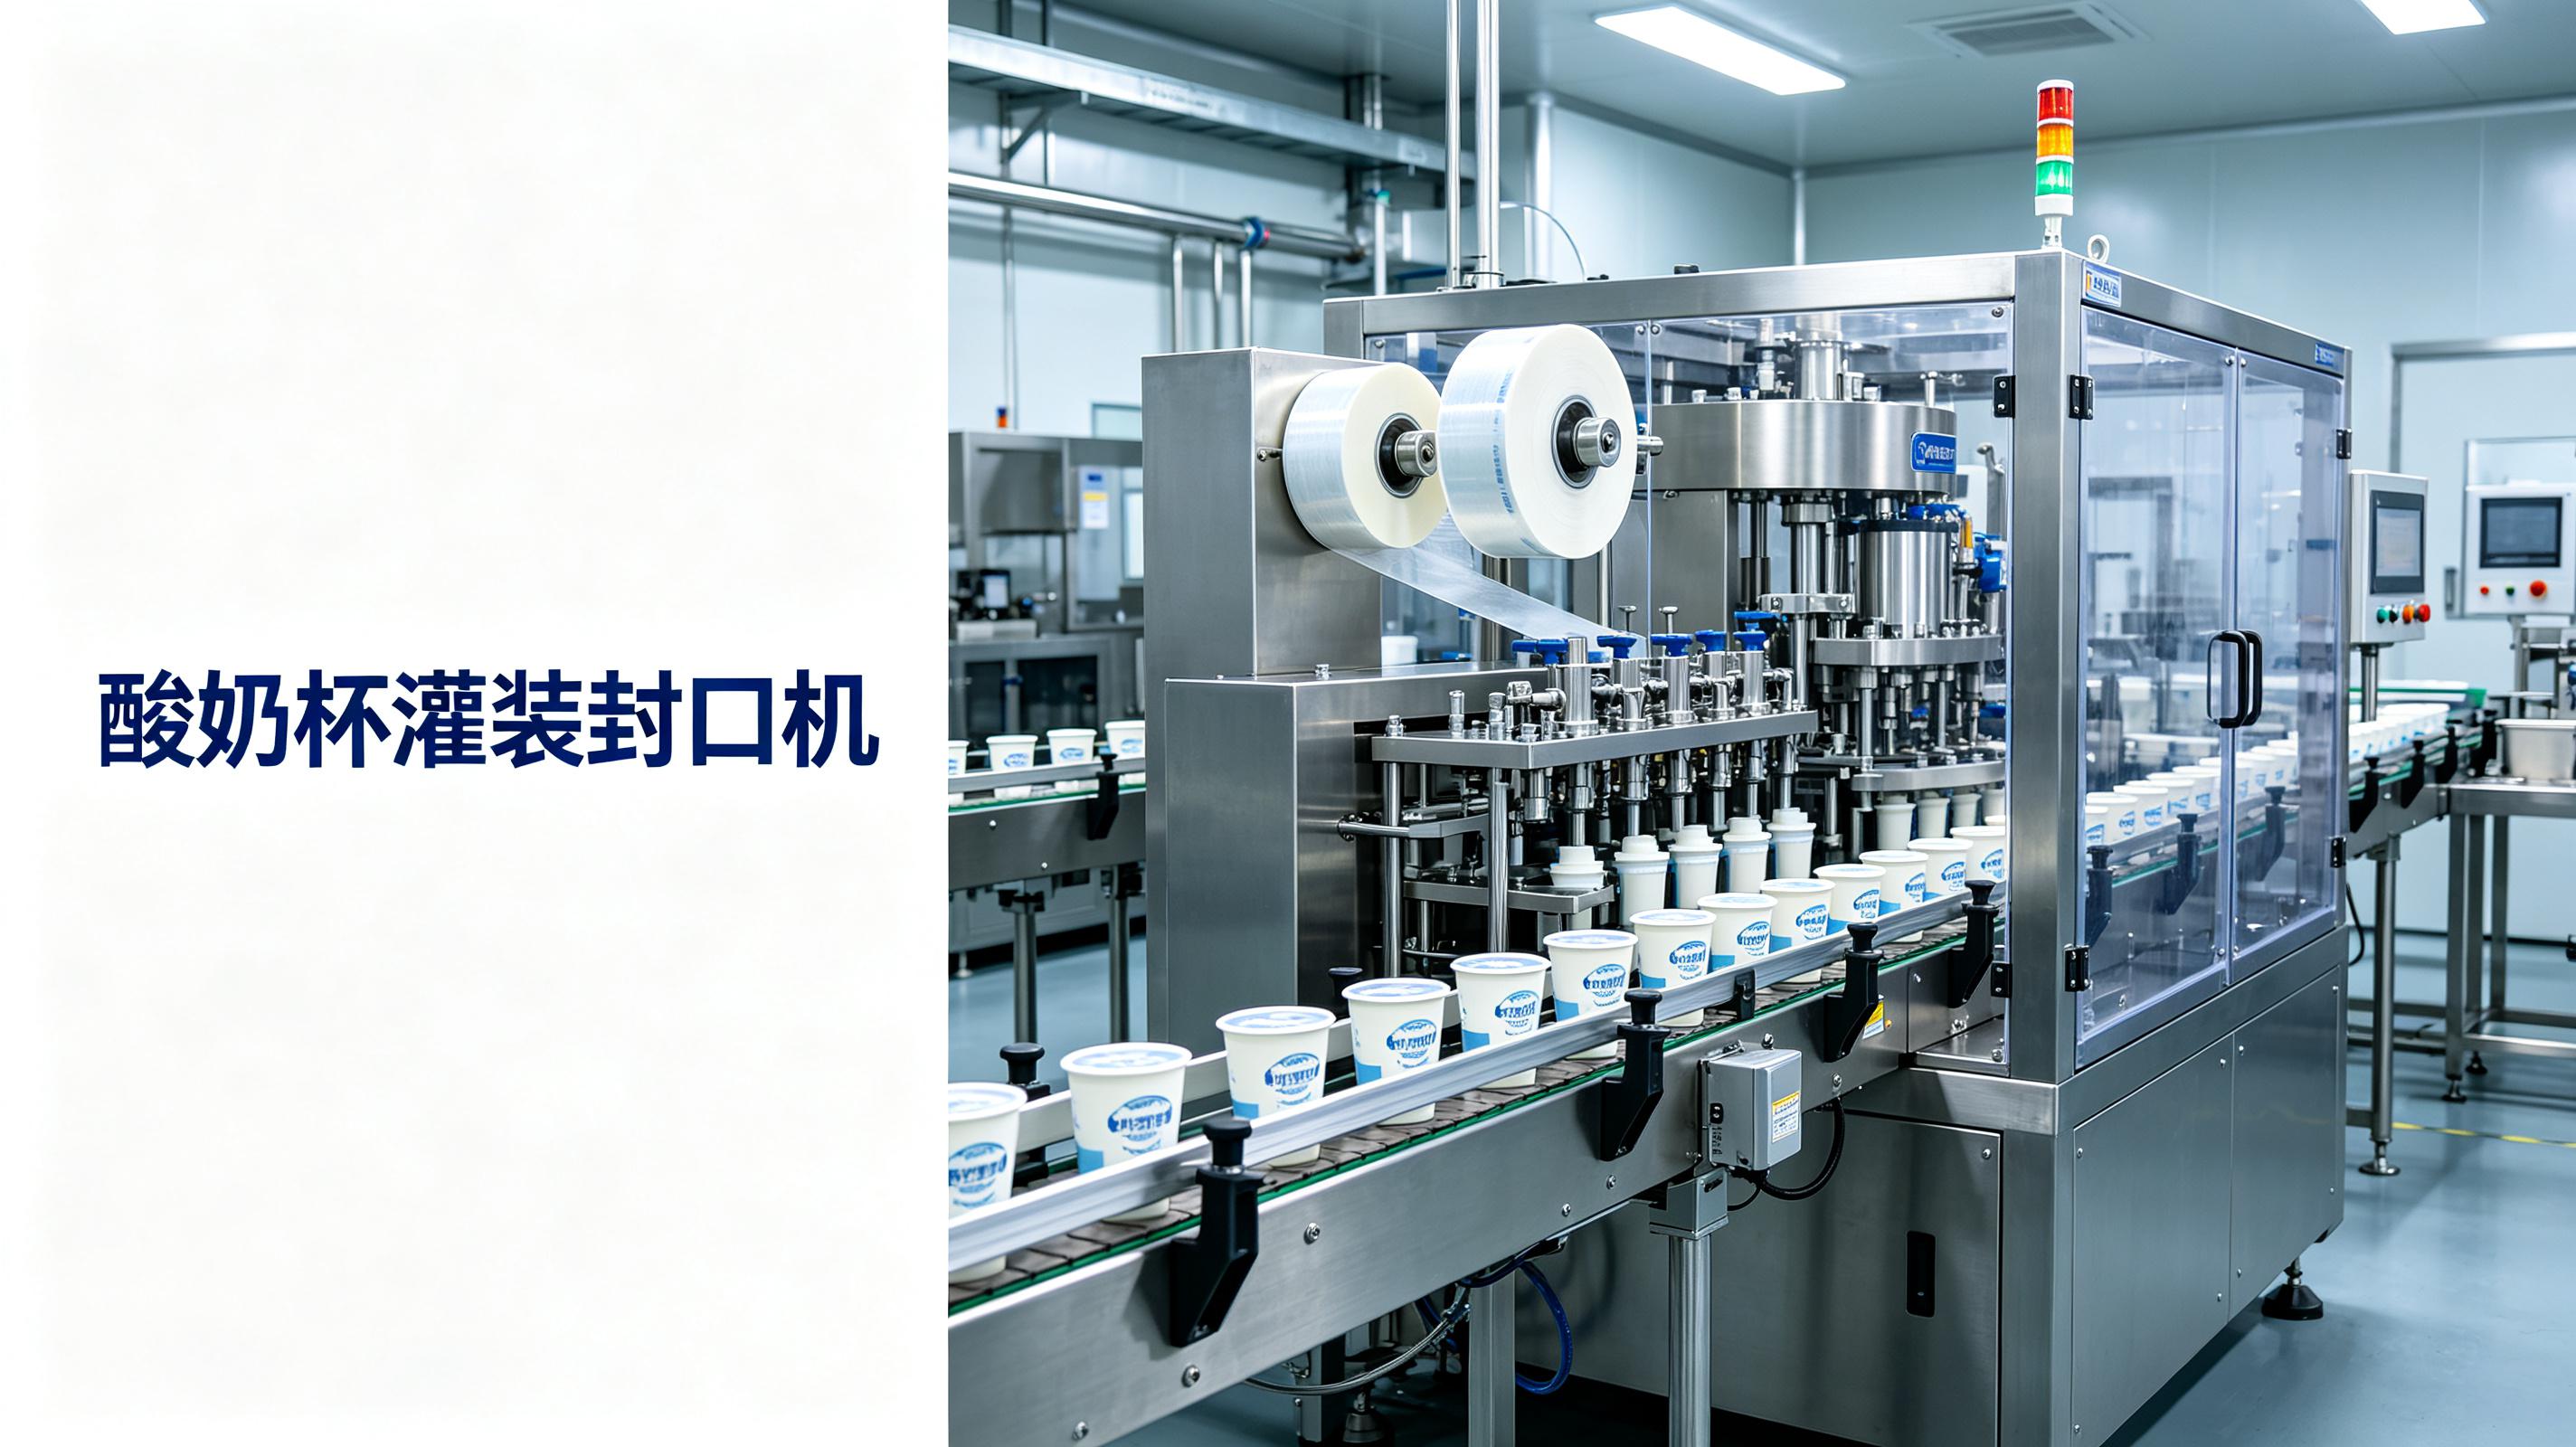
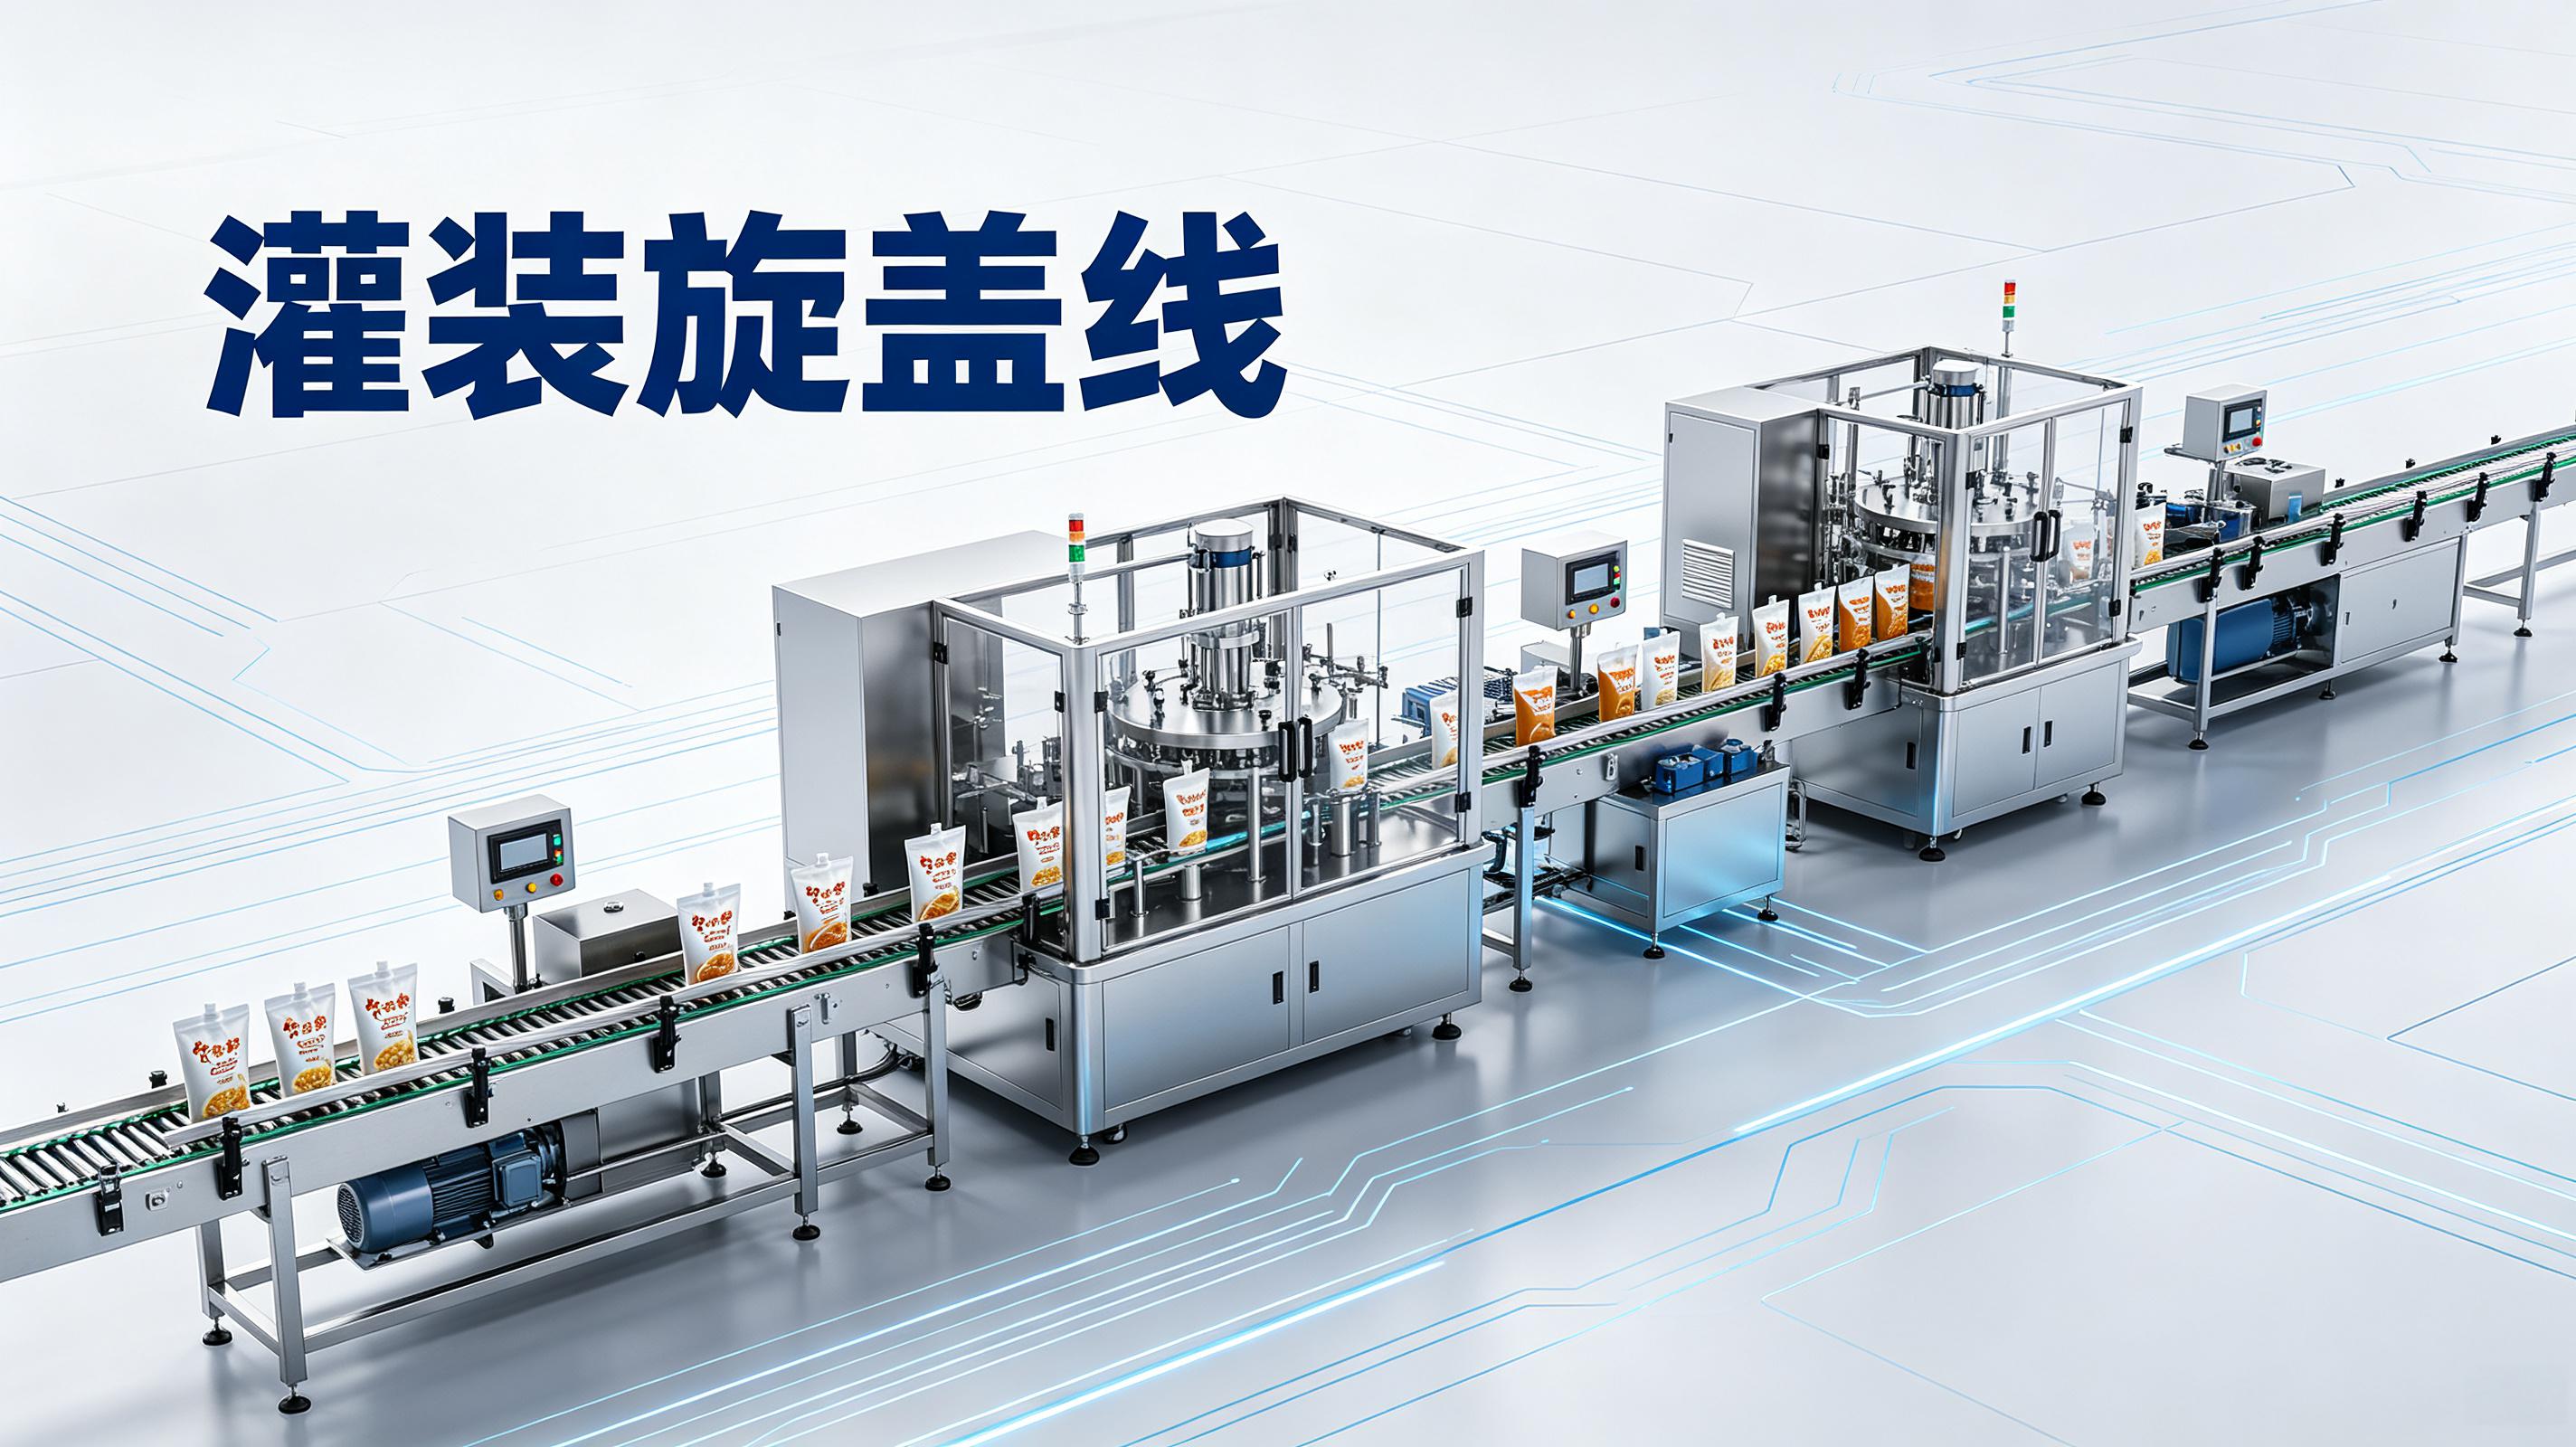
这份验收单对应的批次,我按同一批样品、同一工况、同一版参数复核:200g杯装原味酸奶,黏度偏高,铝塑盖,目标产能约6000杯/小时。判据三条:灌装量偏差、旋盖扭矩、封口密封。工位数不看样本页,看判据能不能在工位上卡住。灌装到封口这一段,我卡出四道;加上落杯和出杯剔除,整线六道。
| 工位 | 动作 | 判据 | 复测口径 | 不合格处置 |
|---|---|---|---|---|
| 落杯 | 分杯、定位 | 杯口平面度、中心偏差 | 抽30杯,塞规加视觉 | 偏杯剔除 |
| 灌装 | 计量、回吸 | 灌装量±2g,杯口无挂壁 | 抽30杯,电子秤称量 | 超差剔除,调阀 |
| 理盖 | 选盖、定向 | 盖朝向正确率 | 连续200次 | 反盖剔除 |
| 上盖 | 放盖、预压 | 盖落位同心 | 抽30杯,视觉 | 歪盖剔除 |
| 旋盖 | 旋合、封口 | 扭矩1.0–2.0 N·m,无渗漏 | 抽30杯,扭矩仪加倒置 | 超差剔除,调爪 |
| 出杯 | 输出、剔除 | 剔除准确率 | 连续100次 | 人工复检 |
判据是杯口平面度和中心偏差。抽30杯,塞规加视觉。中心偏差超过约0.5mm,杯口平面度超过约0.3mm,直接剔除。落杯不稳,灌装阀对不准杯口,酸奶会挂到杯沿。 某批杯壁偏软的200g杯,落杯后中心偏移约0.8mm,定位为分杯星轮与导轨间隙偏大。把导轨间隙从约1.2mm收到约0.8mm,复测30杯,中心偏移回到约0.3mm,让步接收,留样观察。
灌装旋盖机里的灌装机,对酸奶的计量,常见活塞式或流量计式。黏度偏高时,回吸不干净会挂壁。判据:灌装量偏差约±2g,杯口残留不超过约3杯/30杯。抽30杯,电子秤称量,杯口视觉。 第一版把回吸时间设到约0.1s,灌装速度拉到约80杯/分钟,杯口挂壁比例约两成,当天回退。改成降速到约60杯/分钟,回吸加到约0.25s,复测30杯,挂壁降到约3杯,让步接收,留样观察24小时。
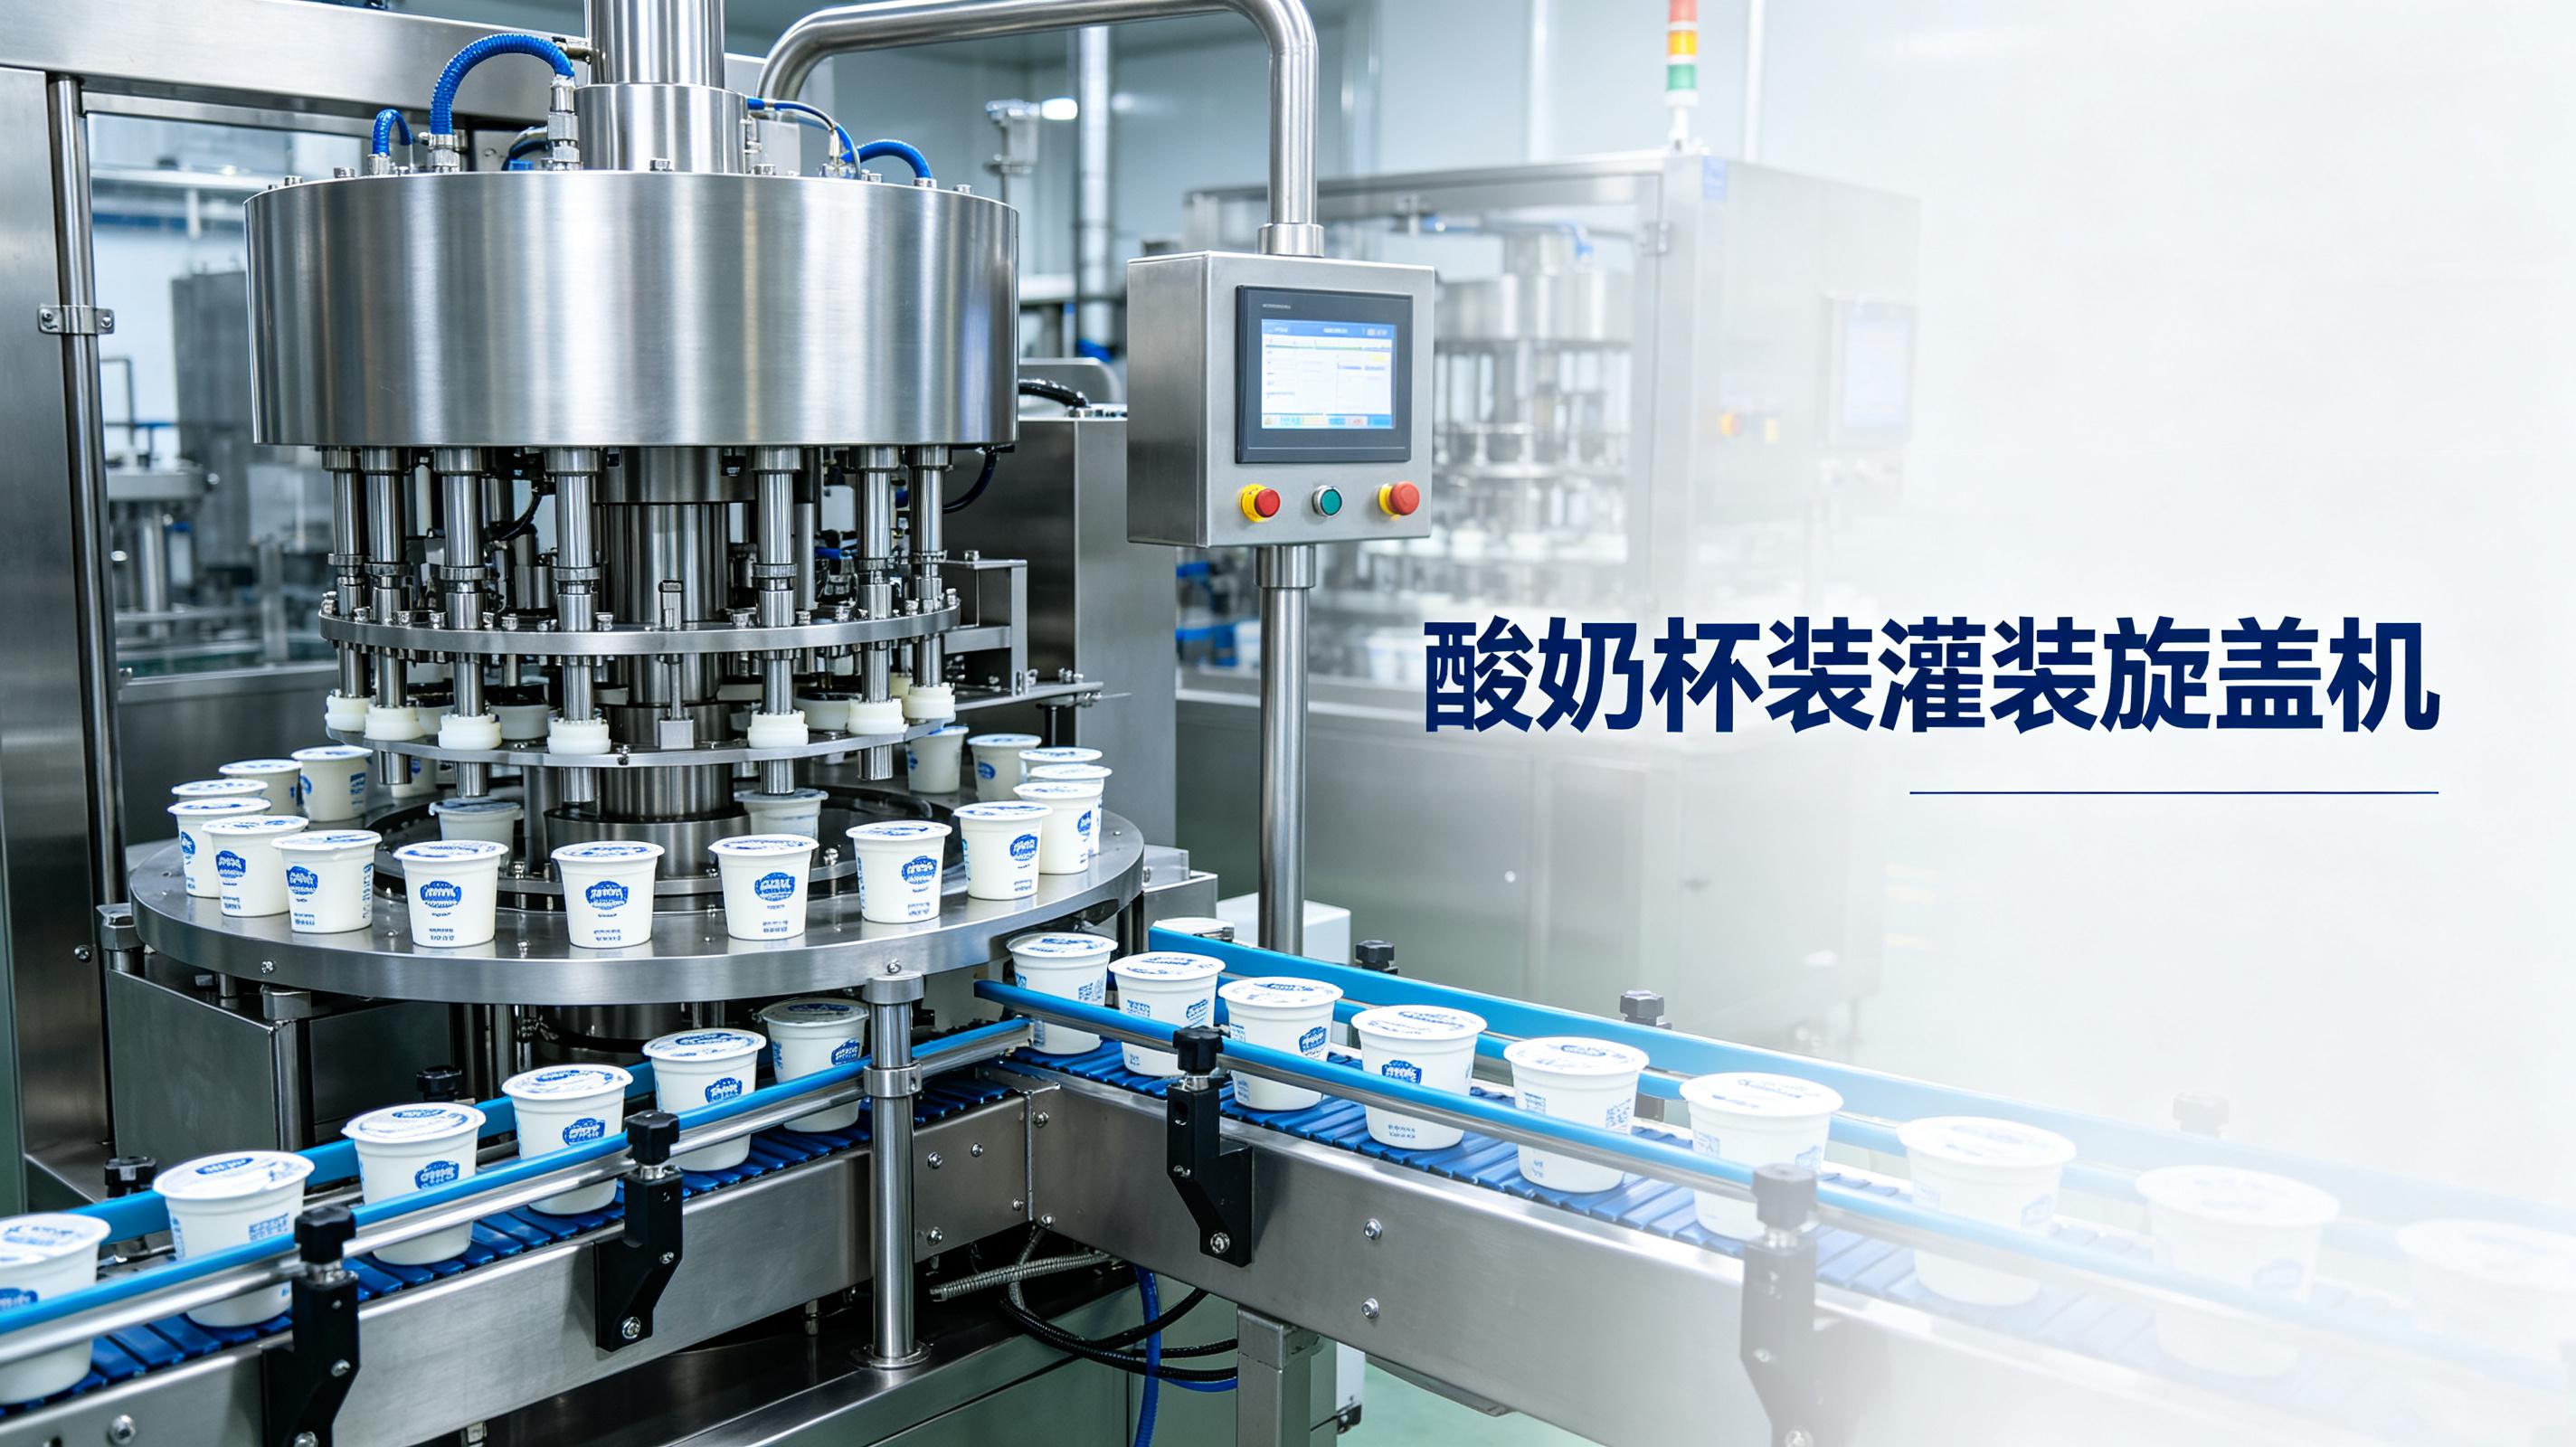
理盖机选盖、定向。判据:盖朝向正确率,连续200次,反盖不超过约2次。上盖工位判据:盖落位同心,视觉抽30杯,歪盖不超过约1杯。盖反了,旋盖机抓不住,封口密封直接失效。 某批铝塑盖边缘有毛刺,理盖道卡盖,连续200次里反盖约6次,定位为理盖盘间隙偏小。把理盖盘间隙从约0.6mm放到约0.9mm,复测200次,反盖回到约2次,让步接收。
旋盖机扭矩窗口约1.0到2.0 N·m。抽30杯,扭矩仪测,倒置静置约10分钟看渗漏。密封判据:倒置后杯口无渗漏,纸巾擦拭无湿痕。扭矩偏低,盖子松,运输会漏;扭矩偏高,盖子变形,杯口易皱。 某批200g杯,旋盖扭矩在约0.8到1.2 N·m附近晃,倒置10分钟有约4杯渗漏,定位为旋盖爪磨损,夹持力不稳。换爪,扭矩收到约1.2到1.8 N·m,复测30杯,渗漏0杯,留样24小时无渗漏。
出杯工位判据:剔除准确率,连续100次,误剔不超过约1次,漏剔0次。漏剔比误剔麻烦。漏剔的杯子流到后道,要人工翻检。 某批杯口有残液,视觉误判为歪盖,连续100次误剔约5次,定位为光源角度偏低。调光源角度,复测100次,误剔回到约1次,让步接收。
| 配置 | 工位数 | 适用工况 | 边界 |
|---|---|---|---|
| 四工位 | 落杯、灌装、旋盖、出杯 | 单一杯型,产能约3000杯/小时 | 无独立理盖,盖朝向靠人工 |
| 六工位 | 落杯、灌装、理盖、上盖、旋盖、出杯 | 200g杯装酸奶,产能约6000杯/小时 | 黏度偏高需降速 |
| 八工位 | 加充氮、加二次旋盖 | 高密封要求,产能约8000杯/小时 | 占地大,换型时间长 |
同批酸奶,黏度从约2000 mPa·s漂到约3500 mPa·s附近,灌装机计量开始偏快,灌装量从约200g晃到约205g。定位为活塞阀回吸不足。把回吸时间从约0.25s加到约0.35s,灌装速度从约60杯/分钟降到约50杯/分钟,复测30杯,灌装量回到约200g±2g,让步接收。未决项:黏度继续漂到约4000 mPa·s时,灌装量是否还在窗口,下一批复测。
按杯型、产能、盖型定。单一杯型、产能约3000杯/小时,四工位能跑。200g杯装酸奶、铝塑盖、产能约6000杯/小时,六工位更稳。八工位适合高密封要求。判据还是灌装量、扭矩、密封。
按盖型和杯口尺寸。200g杯、铝塑盖,常见窗口约1.0到2.0 N·m。抽30杯,扭矩仪测,倒置10分钟看渗漏。超差剔除,调爪。
活塞式灌装机,黏度偏高时,灌装量偏差约±2g。抽30杯,电子秤称。回吸不干净会挂壁,挂壁超过约3杯/30杯,降速或加回吸时间。
抽30杯,倒置静置约10分钟,纸巾擦拭杯口。有渗漏,定位旋盖扭矩或盖落位。留样24小时复测。
回到这份验收单的同一批样品:200g杯装原味酸奶,黏度偏高,铝塑盖,目标约6000杯/小时。判据三条:灌装量偏差、旋盖扭矩、封口密封。复测窗口定在下一批到货后约4小时,未决项是黏度漂到约4000 mPa·s时的灌装量窗口。下一批复测时间:下周二上午。当前状态:让步接收,留样观察中。