凌晨三点,武汉东西湖那家卤味代工厂。我蹲在自立袋灌装旋盖一体机边上调封口。卤汁窜沫,一滴溅到隔热手套上,烫得我一缩手,手套上留了个黄印子。空气里全是封口膜高温烤过的焦糊味,伺服电机高频运转的“滋滋”蜂鸣声贴着耳朵钻。厂长蹲我旁边,问了两个问题:这机器到底用304还是316L?CIP要不要上全自动?
这问题我被人问了二十年。反正就这么干,干了二十年没出岔子。今天把话摊开讲。
扯远了,说回不锈钢。
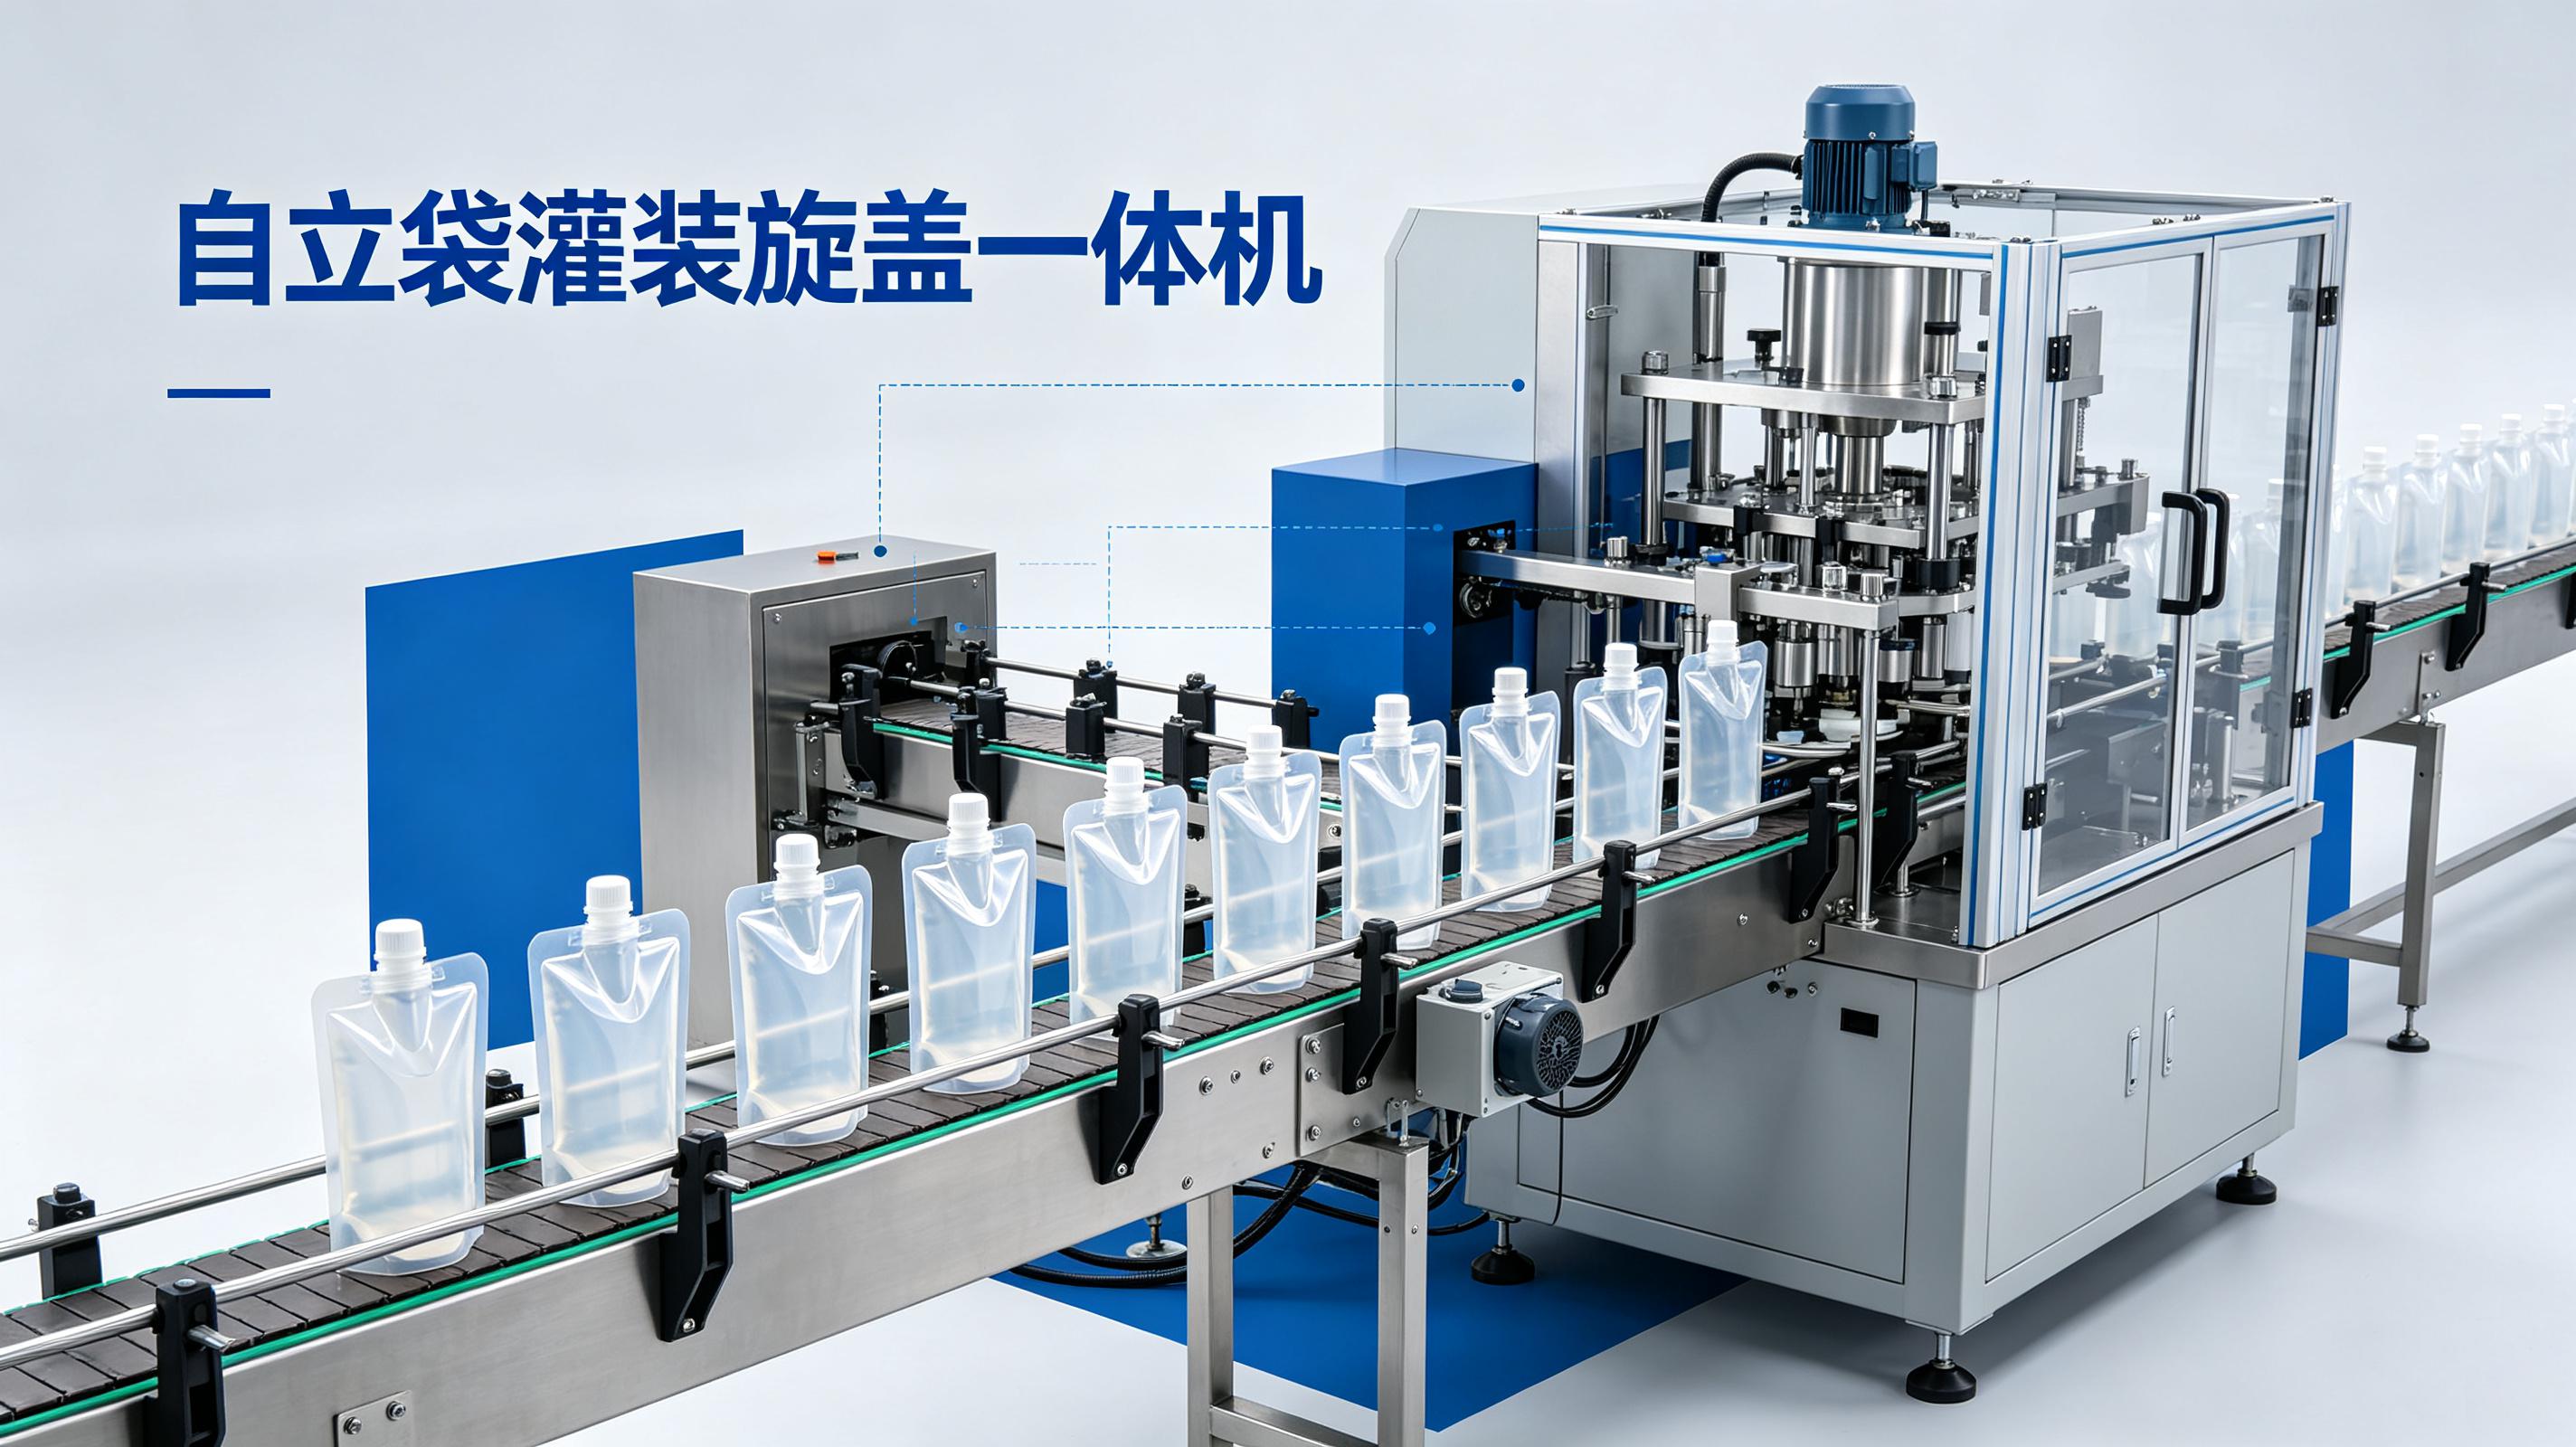
卤汁里有盐、酱油、香辛料,还有醋。氯离子加有机酸,对不锈钢就是啃。304在清水里泡着没事,泡在卤汁里,尤其高盐的老卤,焊缝附近先起麻点。
有个厂,大概2015年前后吧,图便宜,灌装阀体全上304。三个月,阀芯座圈那一圈麻点,摸上去像砂纸。拆开一量,点蚀钻进去差不多0.3毫米。那批阀体全换了,连带停线两天。
后来我们做卤汁设备,接触物料的部分一律316L。机架、外封板不接触料,304拉丝板够用。全上316L成本扛不住,客户也不认。
焊缝比材质还关键。再好的316L,焊缝不处理照样锈。我们要求焊缝抛光到Ra0.8以内,实际拿粗糙度仪打,0.6到0.8之间晃。抛完酸洗钝化,这步不能省。有回赶工期,钝化省了,用了不到两个月,焊缝边上一条黄锈线,客户拍照发过来,我脸都绿了。
密封圈是另一个坑。卤汁有油,普通丁腈圈三天就胀,胀成馒头状,轴封那渗卤汁。有次渗出来的卤汁顺着线槽滴到电控柜上,啪一下跳闸,整线停了四个小时。现在按温度选:80度以下氟橡胶,80度以上铂金硅胶。
| 部件 | 推荐材质 | 踩过的坑 | 我们怎么干 |
|---|---|---|---|
| 灌装阀体、阀芯 | 316L | 304在高盐卤汁里三个月出点蚀 | 焊后抛光Ra0.6-0.8,酸洗钝化 |
| 灌装缸、管路 | 316L | 304也能用,寿命短一半 | 内壁镜面,卡箍连接,方便拆 |
| 机架、外封板 | 304拉丝 | 201一擦就花,还起锈点 | 不接触料,够用就行 |
| 密封圈 | 氟橡胶/铂金硅胶 | 丁腈遇油溶胀,三天变馒头 | 每两周换一次,别省 |
| 视镜 | 钢化硼硅玻璃 | 亚克力被碱洗糊掉 | 碱洗前确认材质 |
CIP这词被卖设备的用烂了。好像机器带个CIP泵,就能自己洗白。卤汁不是牛奶,黏、挂壁、带油、带糖。它会在灌装阀弹簧腔里憋压,一开阀就窜沫。
我们做过对比。同一台机器,纯CIP循环20分钟,碱液1.5%,温度82度上下。洗完拆灌装阀,阀芯背面还有一层酱膜,指甲一刮,一条印。所以卤汁自立袋灌装机的CIP,我的做法是:CIP打底,每班拆洗灌装阀和旋盖头。
碱洗:氢氧化钠1.2%到2%,温度80到85度,循环15到20分钟。酸洗:硝酸0.8%到1.2%,或者过氧乙酸,温度60到70度,10到15分钟。中间清水冲,收尾纯水冲。含氯消毒液别泡太久,316L也怕氯。
还有个死角。理袋轨道、旋盖头夹爪、灌装阀弹簧腔,CIP水流冲不到。选机器时让厂家把灌装阀拆给你看。弹簧腔能打开的,加分;全焊死的,别要。
有次客户自己改管路,把回液管怼细了,CIP泵憋压,管子接头崩开,碱液喷了一地。操作工戴着手套去关阀,手套缝里渗进去一点,手背红了一片。后来回液管我们一律按泵出口口径配,不缩。
| 步骤 | 介质 | 温度 | 时间 |
|---|---|---|---|
| 预冲洗 | 常温纯水 | 常温 | 2-3分钟 |
| 碱洗 | NaOH 1.2%-2% | 80-85℃ | 15-20分钟 |
| 中间冲洗 | 纯水 | 常温 | 2分钟 |
| 酸洗 | 硝酸0.8%-1.2% | 60-70℃ | 10-15分钟 |
| 终冲洗 | 纯水 | 常温 | 3分钟 |
| 拆洗 | 手工 | — | 每班一次 |
卤汁灌装,精度±0.5%。这数不是吹的,是伺服活塞泵做出来的。流量计不行,卤汁里香辛料碎屑多,流量计卡壳,今天准明天飘。伺服活塞泵靠行程,稳。
伺服电机高频运转那声“滋滋”蜂鸣,新来的操作工听着发怵。那声正常,是载波。声音突然变尖或者变闷,才要去看。有次我听见一台机声音发尖,拆开一看,联轴器顶丝松了,再跑半天轴就废了。
第一版曲线上去,机器抖得像筛糠,灌装量忽大忽小,一袋差8克。马上改了。改完大概试了四十多回,才把加速段减速段磨平。加速度我记得调了个0.2左右,单位就不写了,反正就在那个区间晃。
封口更要命。自立袋封口,温度180到200度,压力0.3到0.4兆帕,时间1.2到1.8秒。膜不同,参数全变。封口膜烤过的焦糊味,闻多了鼻子麻。温度高了膜边缘发脆,一撕就裂;温度低了封不住,运输途中爆袋。
我们封口合格率做到99.99%以上,靠每班首件撕拉测试加在线视觉。有回视觉镜头被卤汁油雾糊了,误判,放过去两百多袋。后来加了气刀吹镜头,每小时吹一次,再没出过这事。
隔壁豆制品线做豆浆,豆浆溅到隔热手套上,那烫感是闷的,不像卤汁带油,一烫一个泡。豆浆更爱窜沫,灌装阀稍微憋压就冒。所以豆制品线的CIP频率比卤汁线还高。
自立袋那个吸嘴盖,旋盖扭矩大概1.2到1.8牛米。具体看盖子和吸嘴配合。扭矩大了盖裂,小了漏。伺服旋盖扭矩可调,比气动稳。
有次客户拿了一批便宜盖子,尺寸公差大,旋盖头卡壳,盖子卡在爪子里下不来。停机掏盖子,掏了半小时。后来我们做了弹性夹爪,公差吃得住,卡壳少多了。
核心团队从业经验15到20年。这话不是往脸上贴金,是车间里熬出来的。灌装精度±0.5%,封口合格率99.99%以上,这两个数我们敢写进合同。
卤汁自立袋灌装旋盖一体机,标配316L接触件、304机架、伺服灌装、伺服旋盖、CIP管路。灌装阀做成可拆结构,扳手两下就下来。要全自动CIP的,我们给配,但我会先跟客户说清楚:拆洗这步省不掉。
Q:304到底能不能用?
A:能用。低盐、短班次、勤换。高盐老卤,三个月见麻点。
Q:上了全自动CIP,还要人工拆洗吗?
A:卤汁要。每班拆灌装阀,别偷懒。
Q:±0.5%是所有袋型吗?
A:50克以下小袋会飘,大概±1%。大袋稳。
Q:封口温度定多少?
A:看膜。180到200度之间试,先做撕拉测试。
Q:CIP多久做一次?
A:每班CIP,每天拆阀。停机超过4小时,开机前再冲一遍。
那台机器现在还在跑。阀体换成316L,机架还是304拉丝,CIP碱洗加每班拆阀,封口温度压在190上下。凌晨三点那个味儿还在——封口膜焦糊味混着卤汁酱香,伺服电机“滋滋”响。厂长不蹲机器了,忙他第二车间,半夜给我打电话还是那句:阀芯备件再发两套。