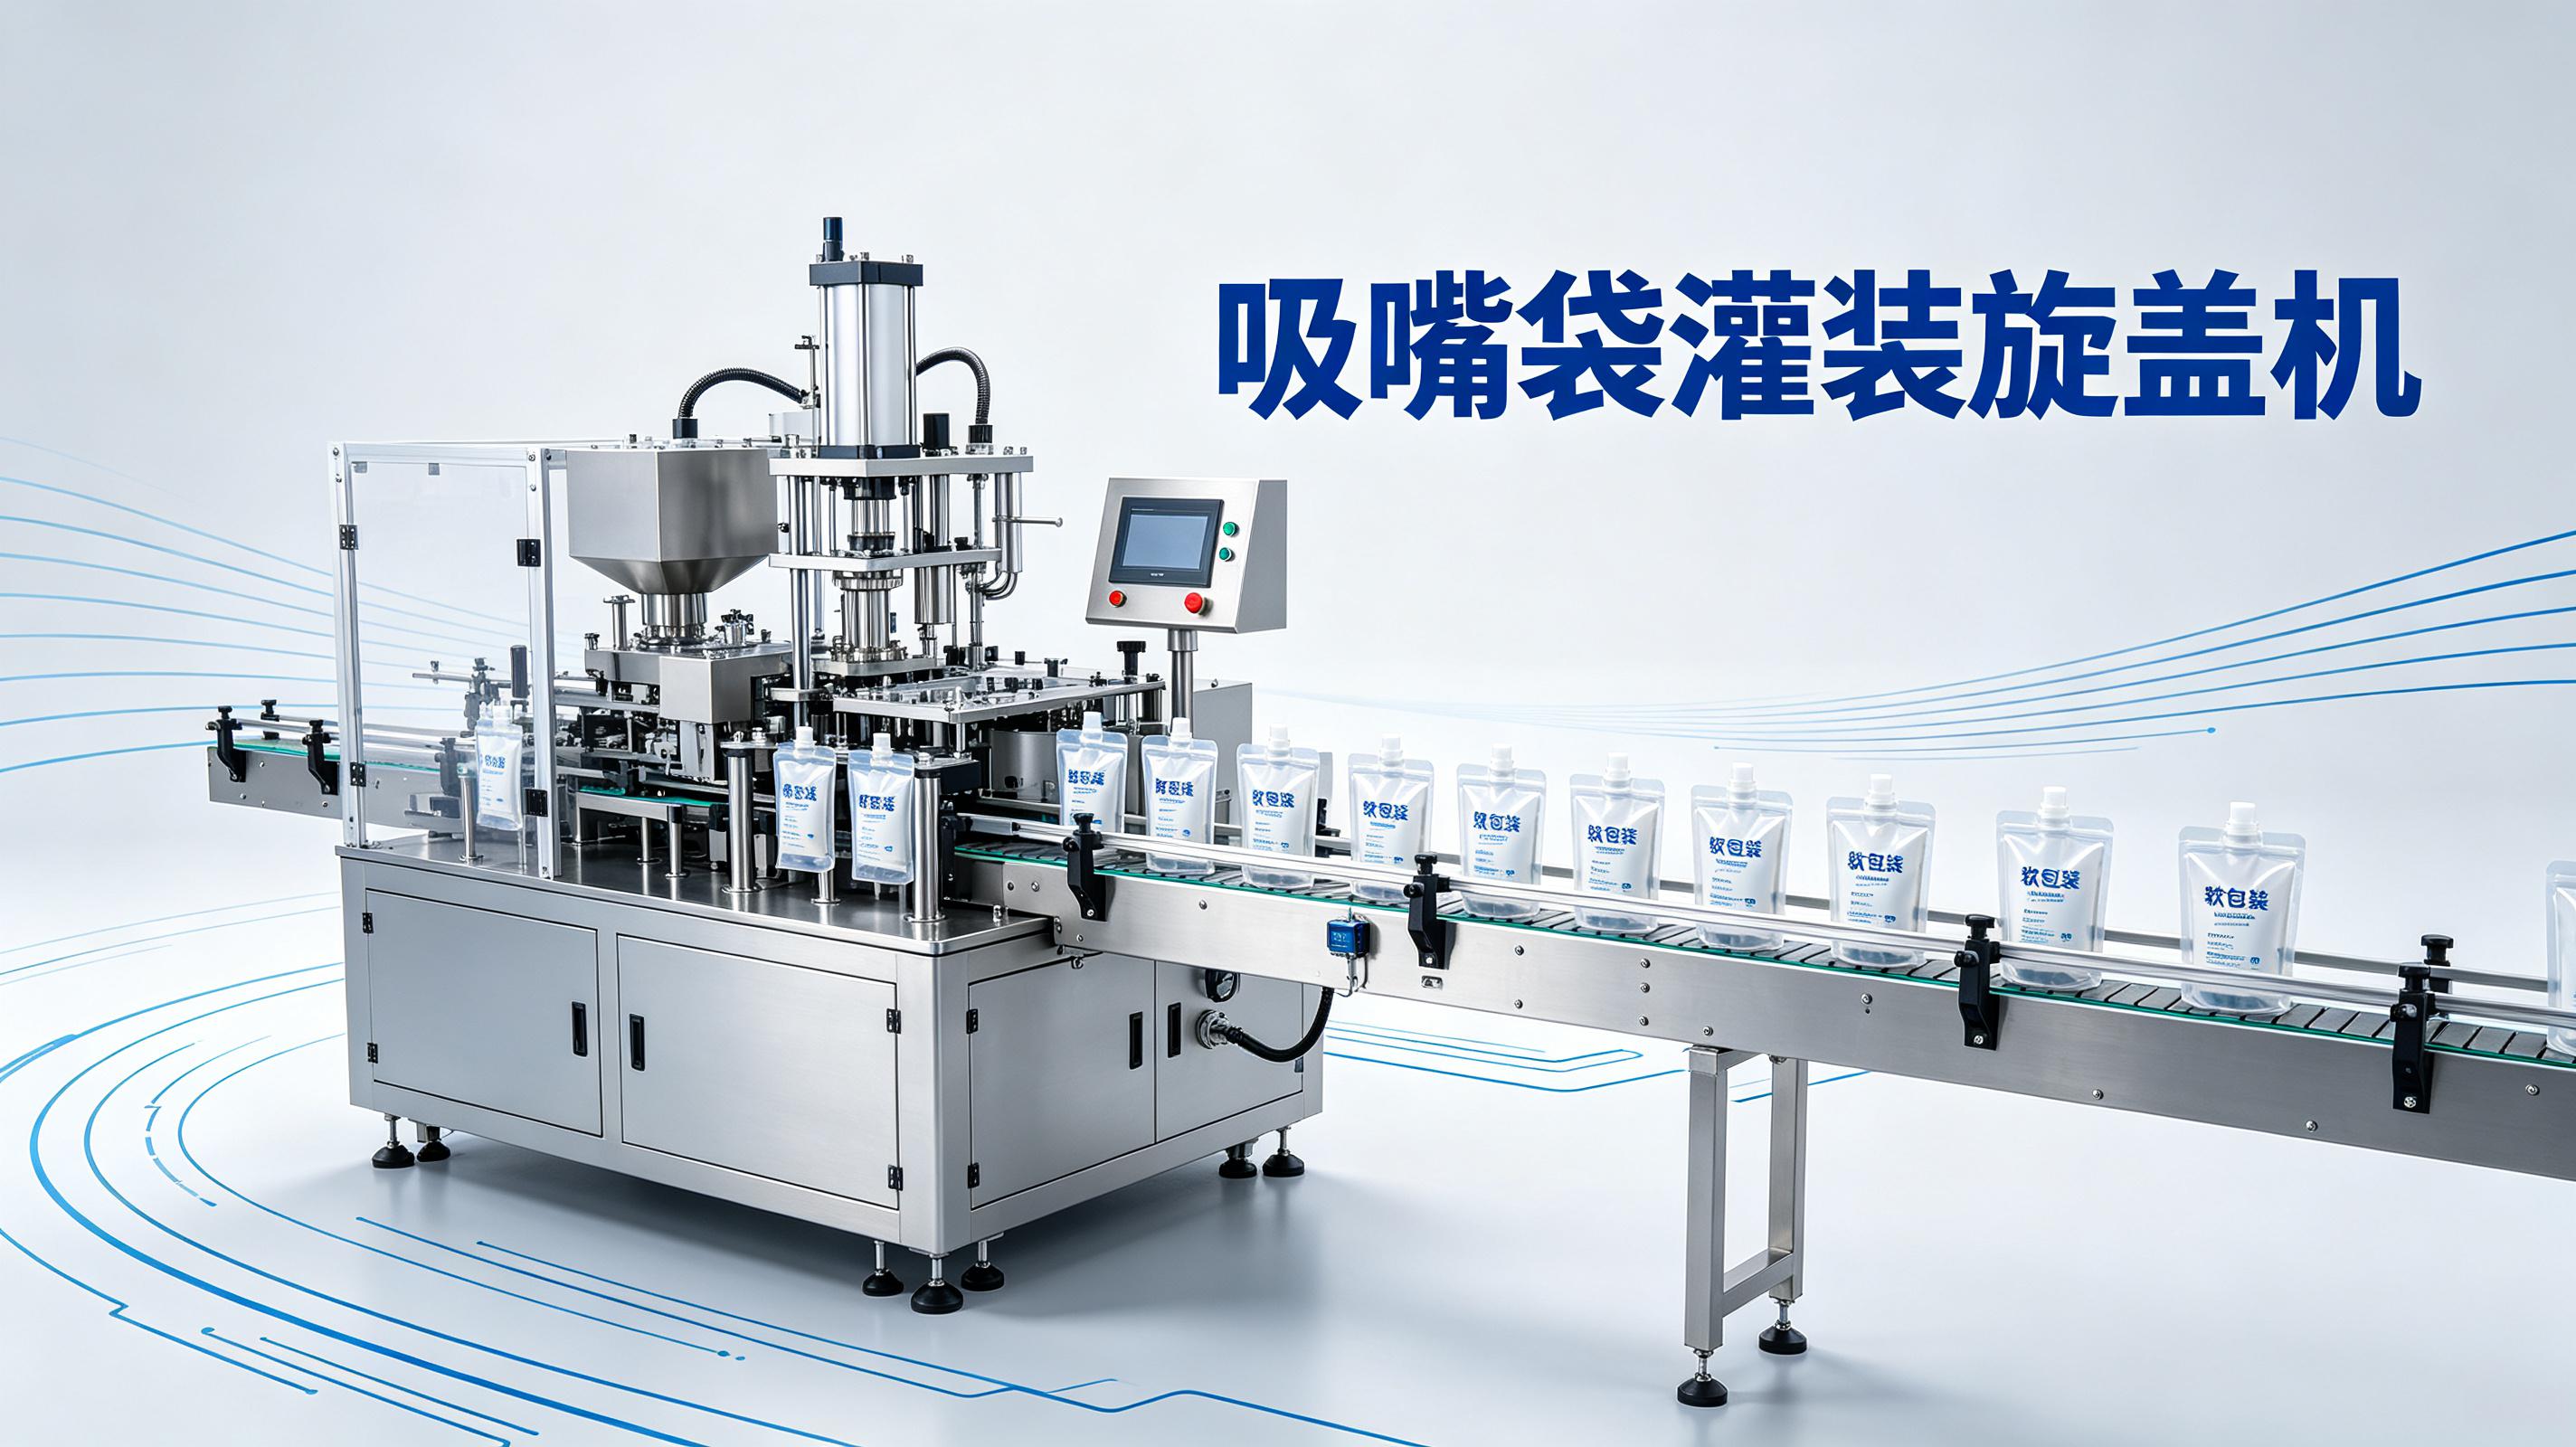
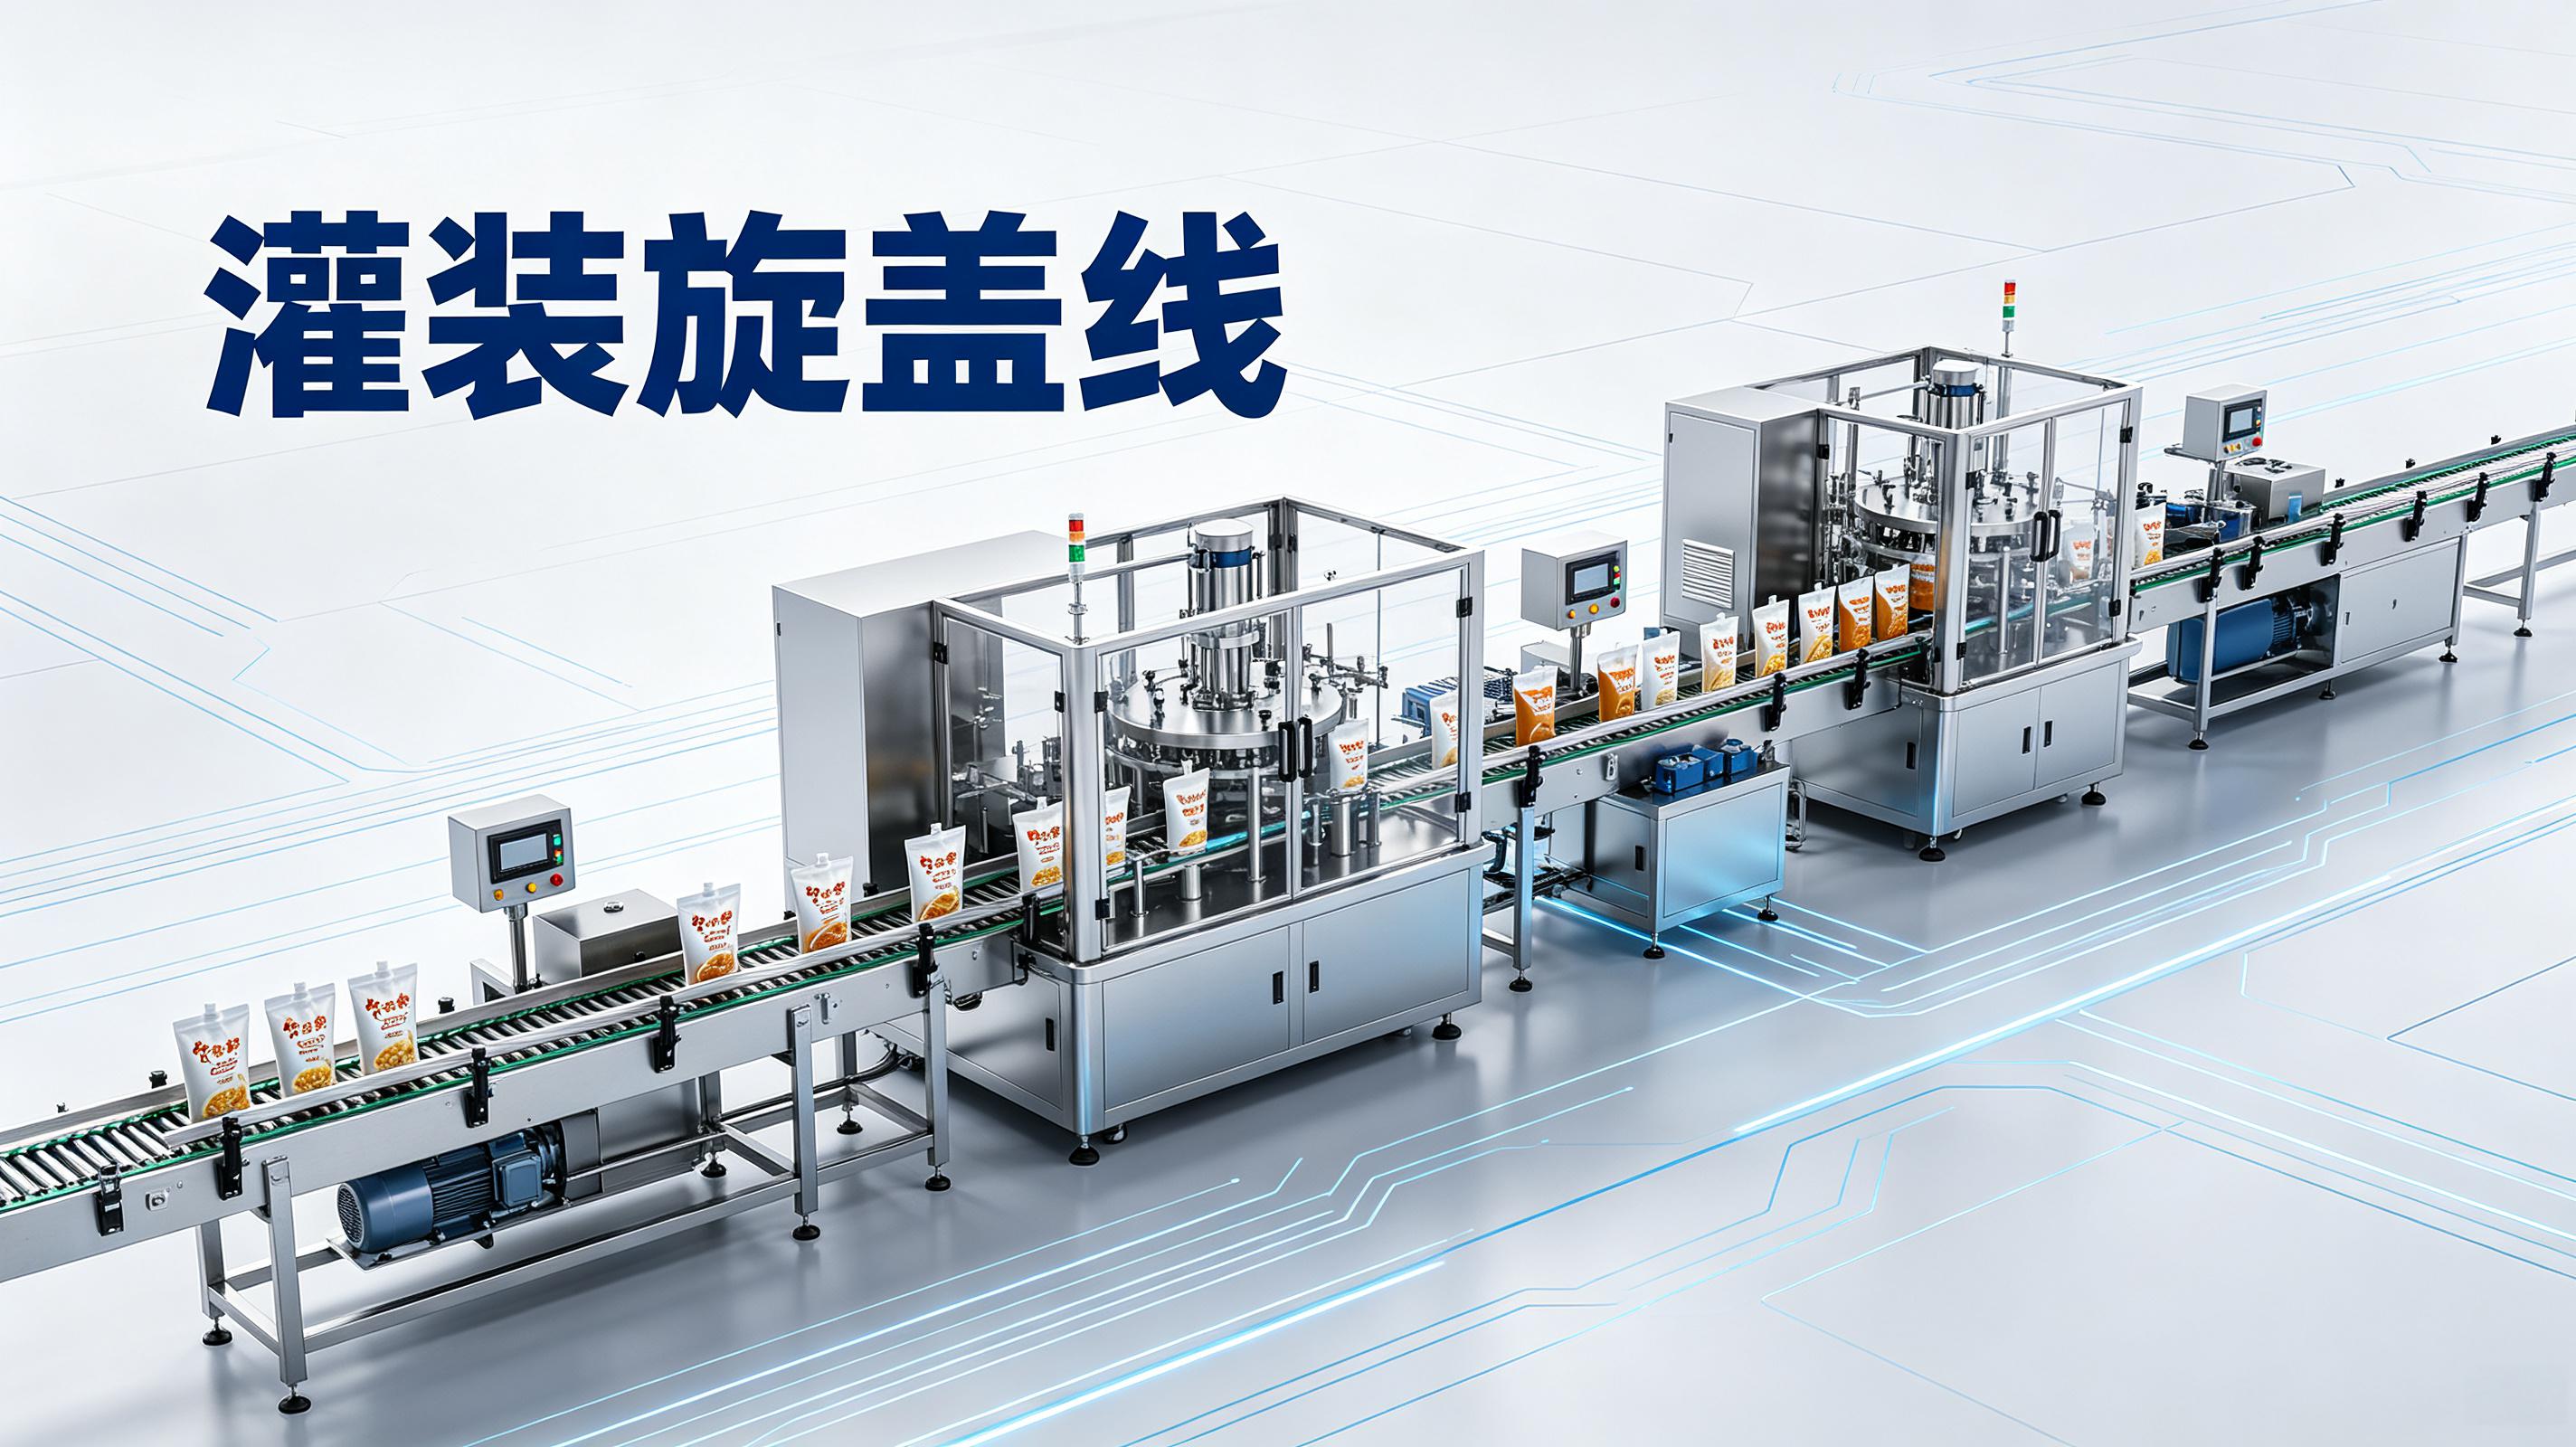
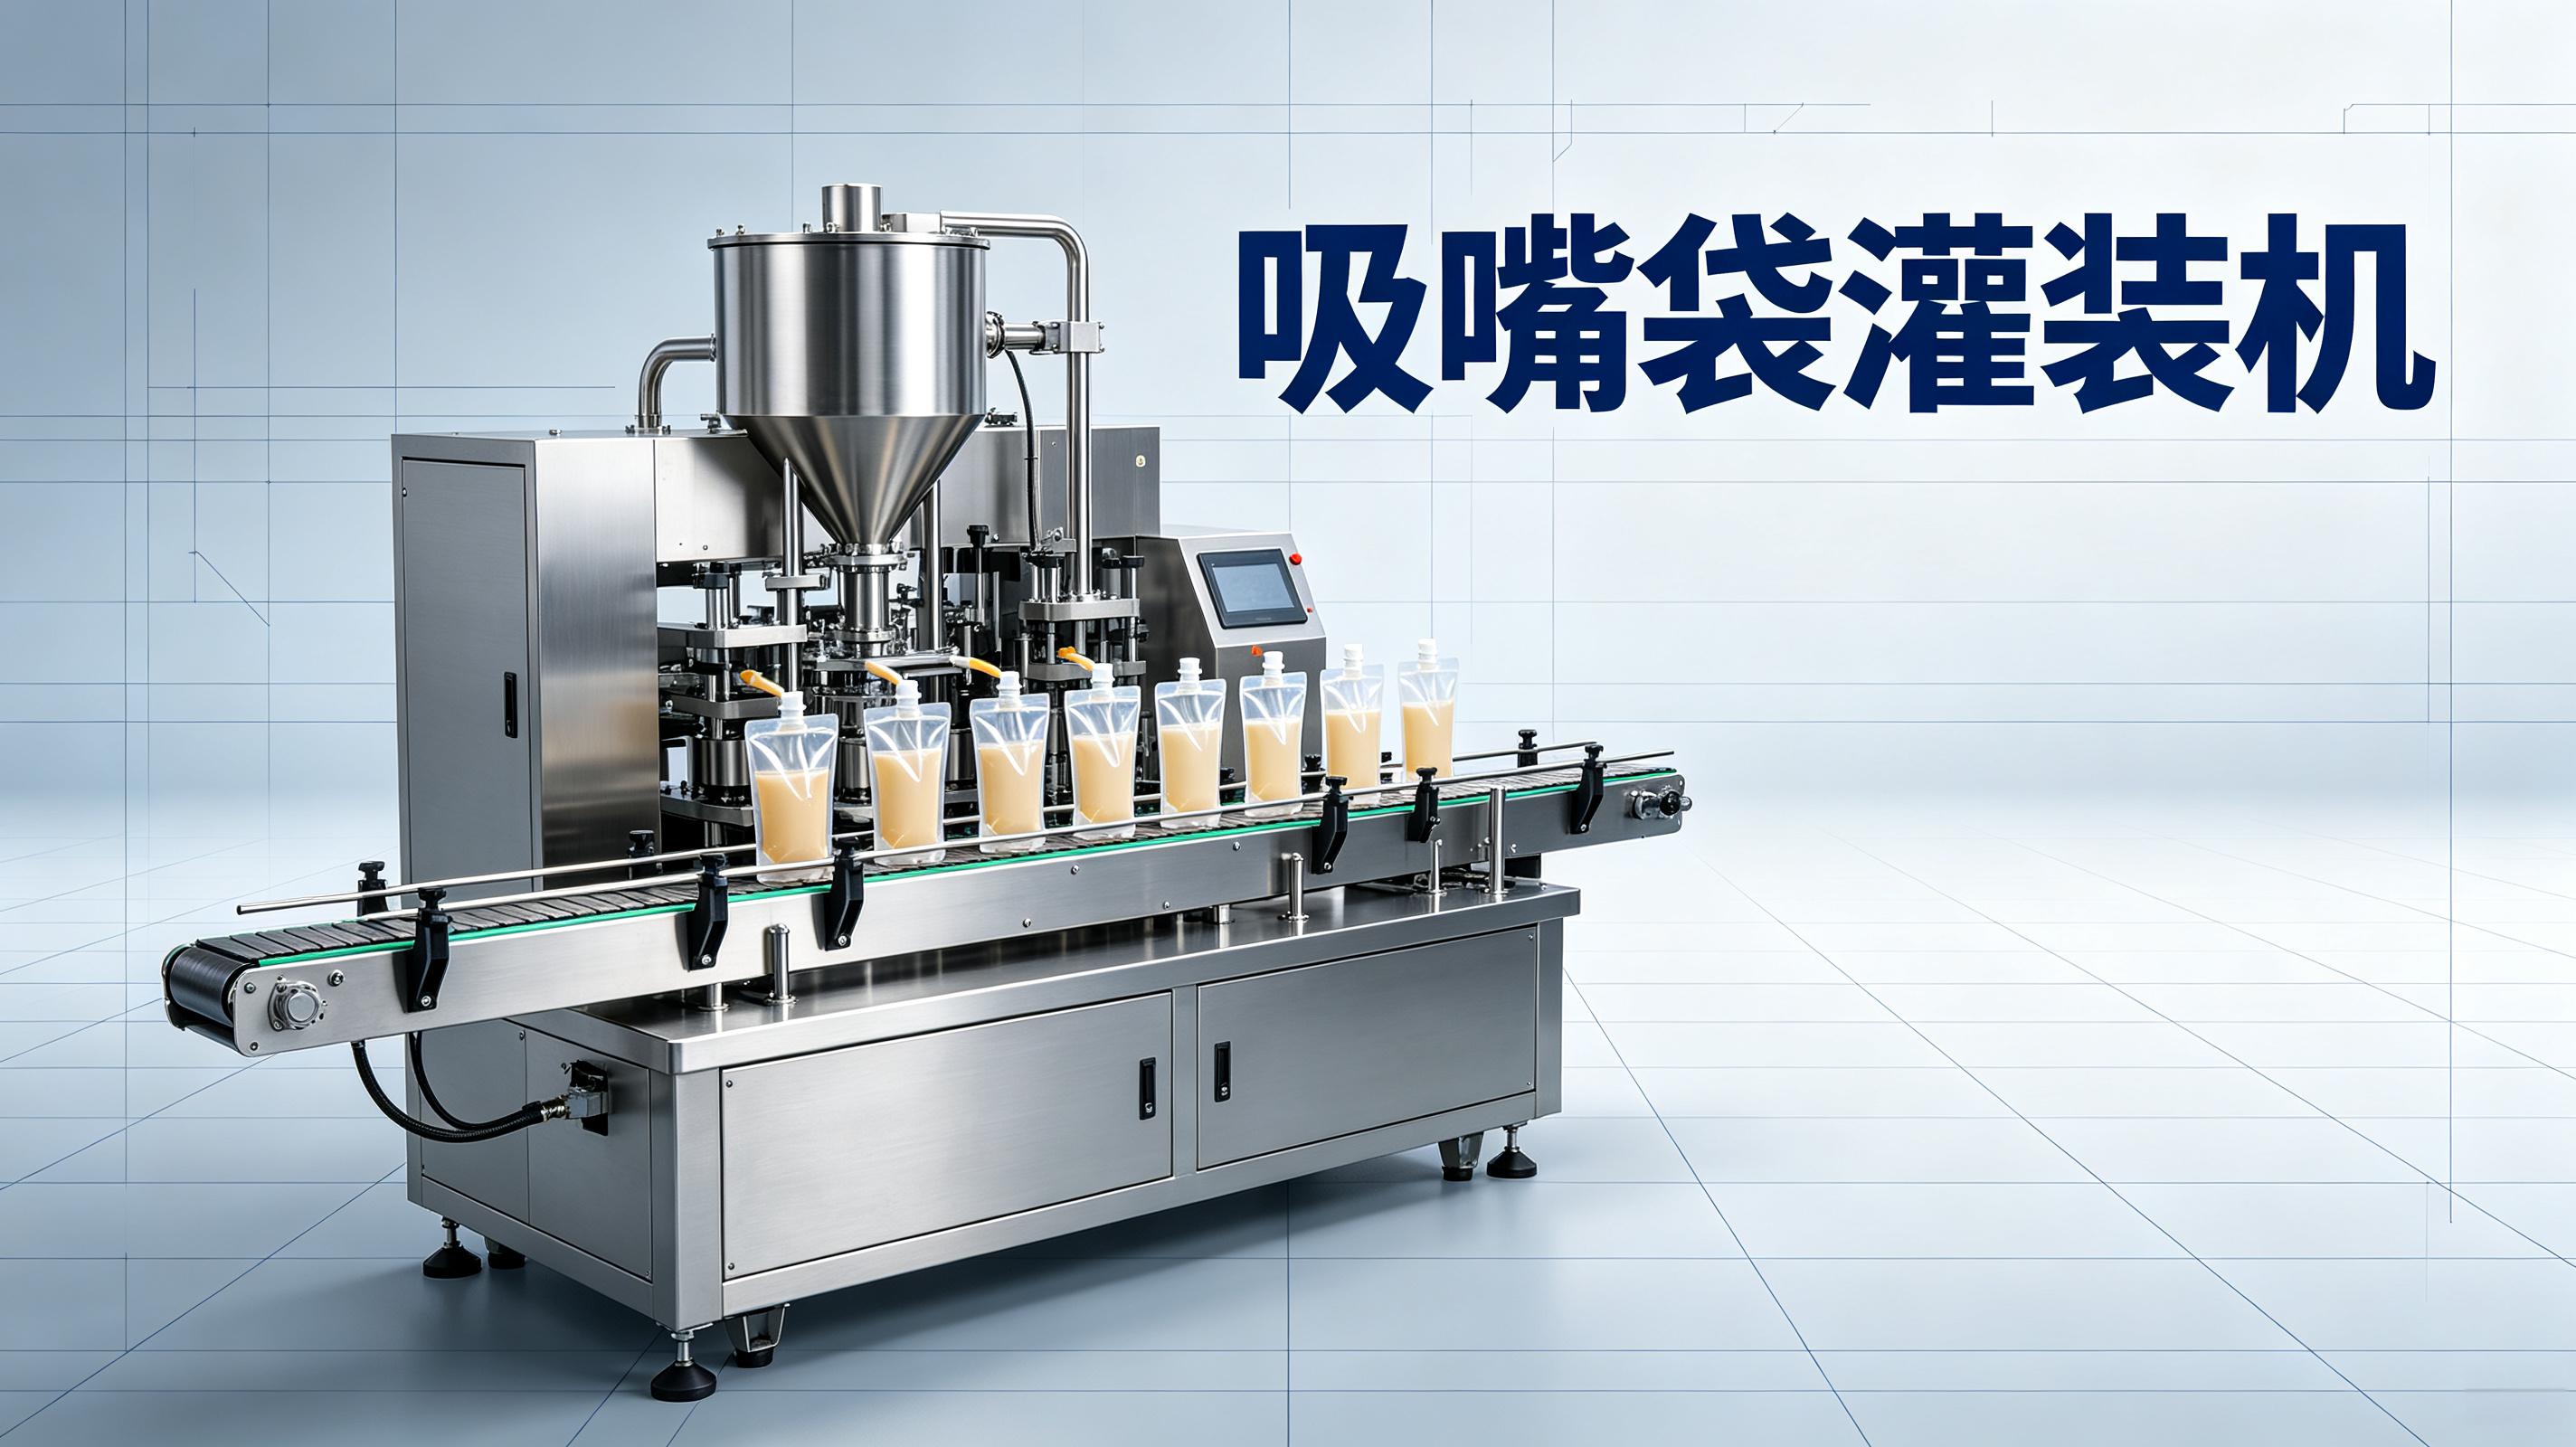
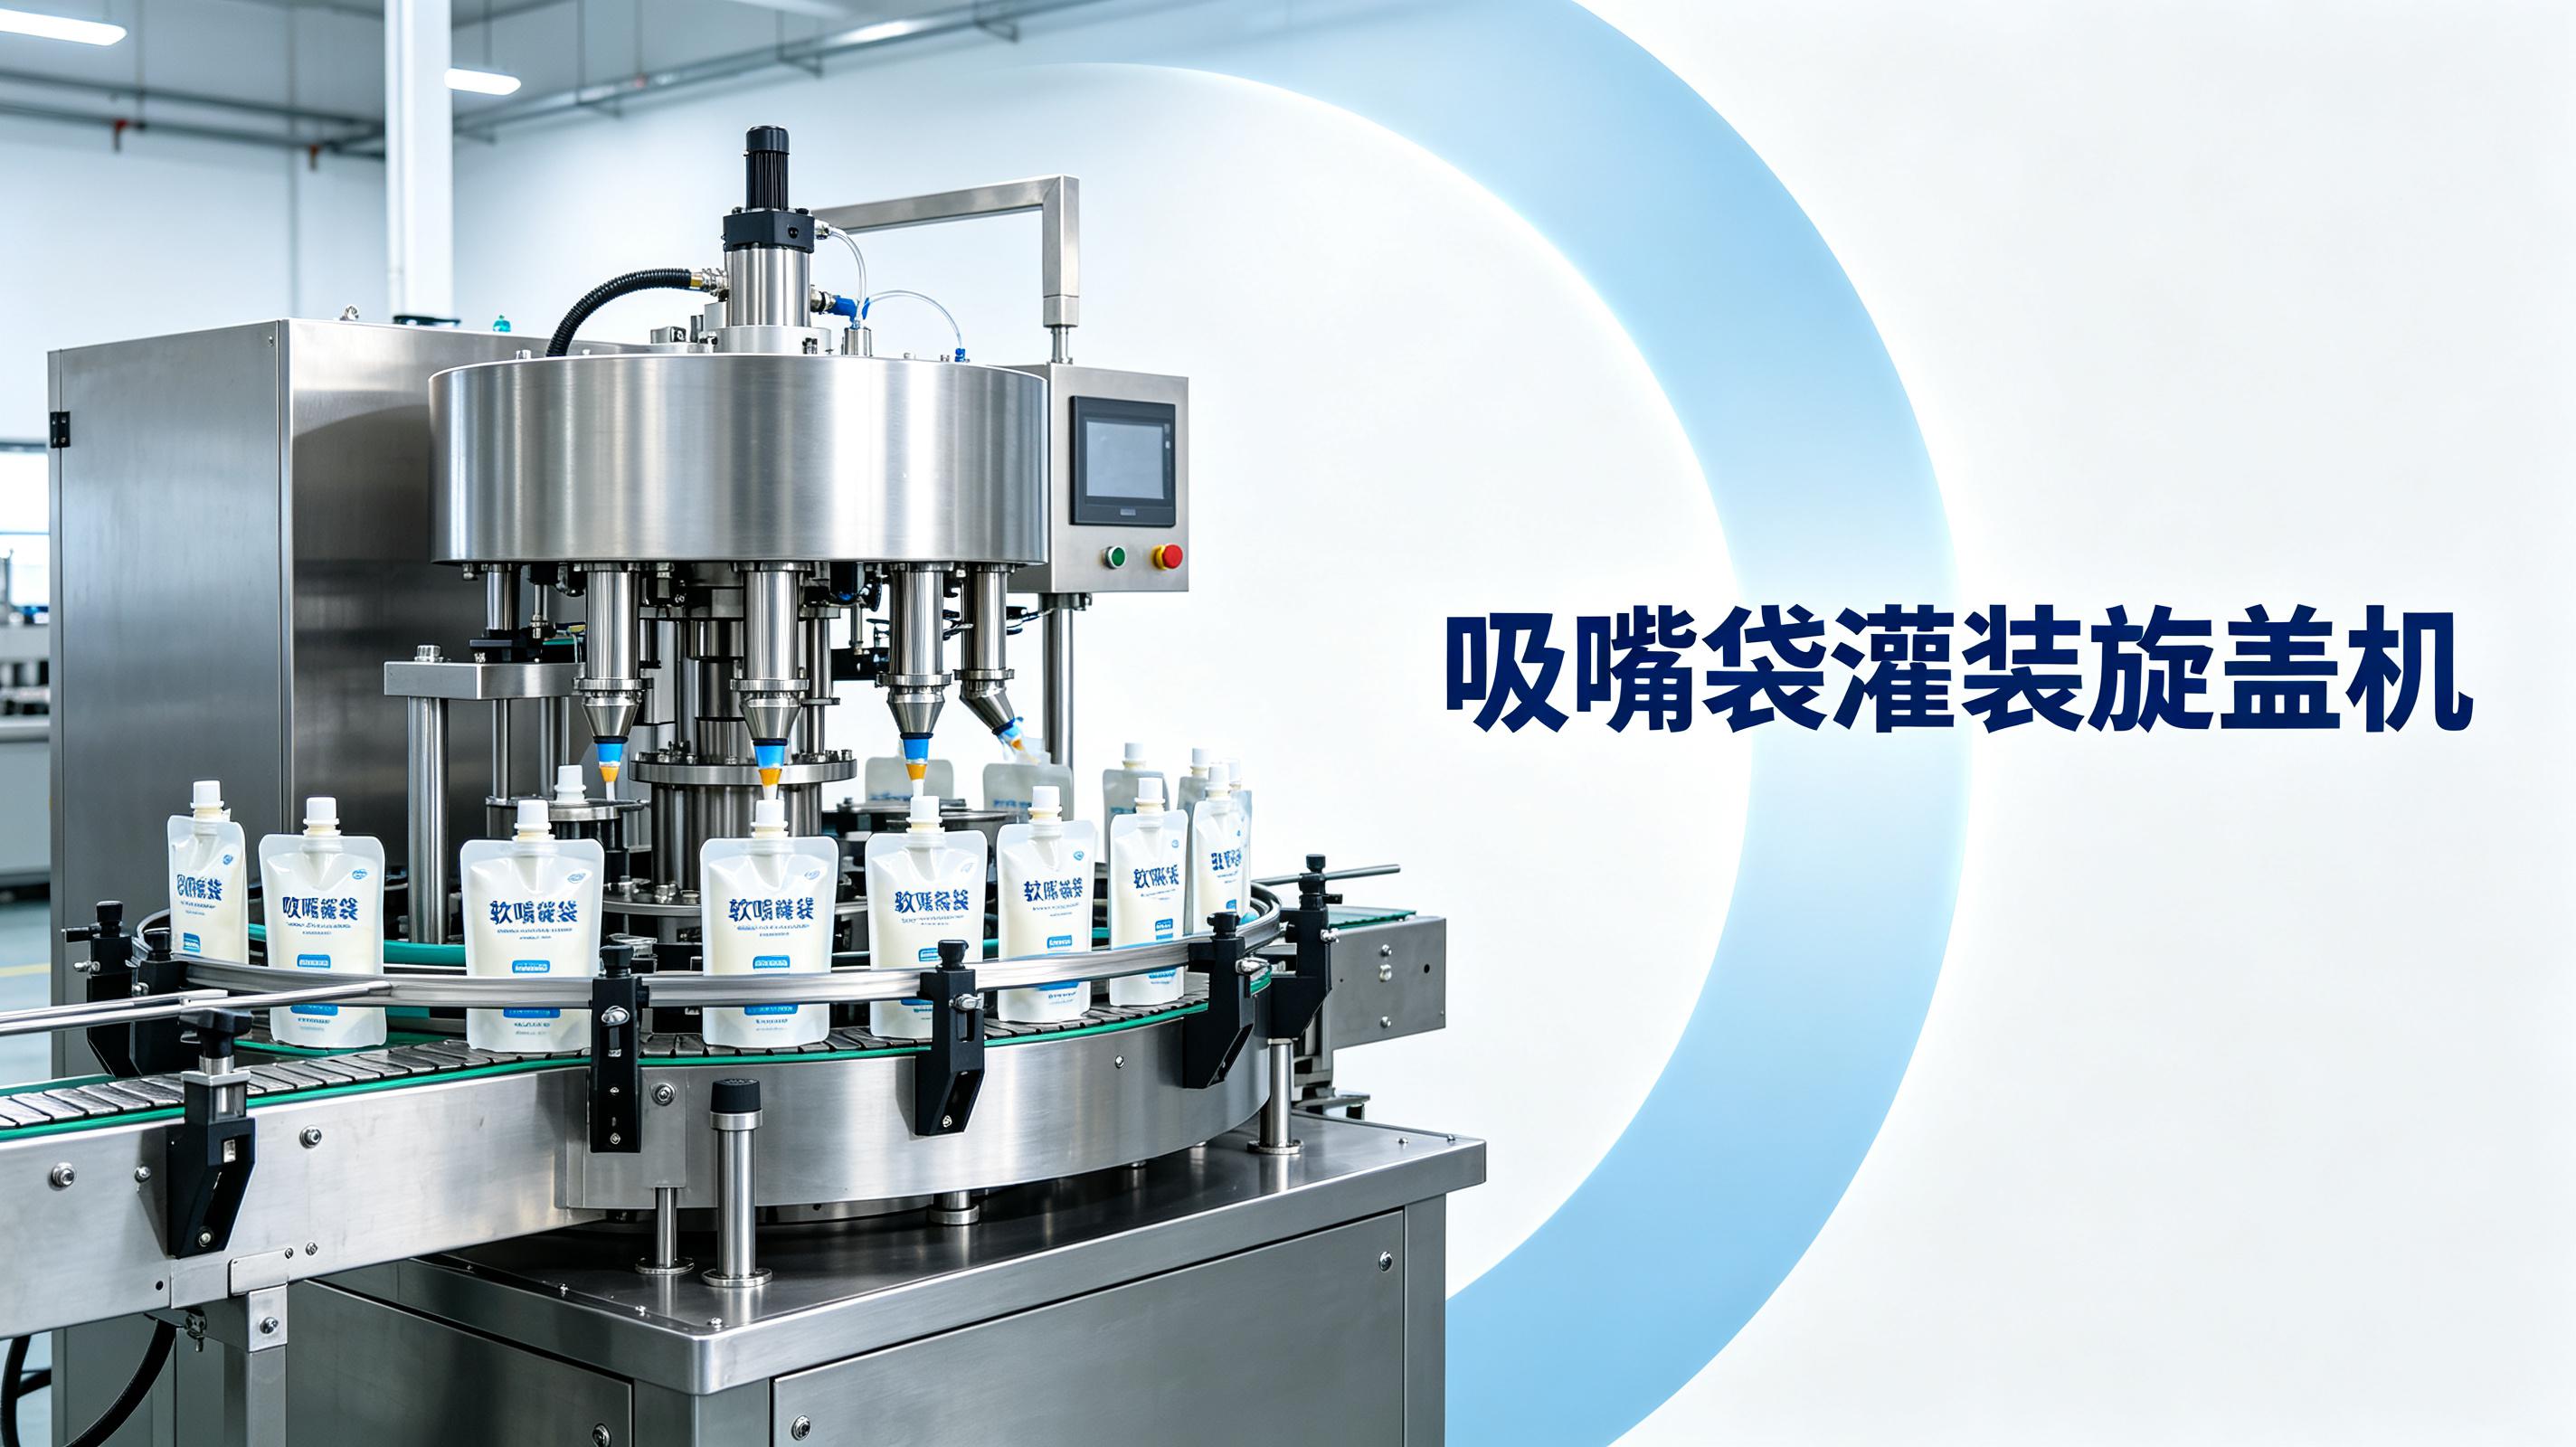
评审对象:某预制菜车间,上吸嘴袋灌装线,当前日产出约1万袋,目标日产3万袋。样品批号沿用试产批 A-03,250g酱料袋,灌装温度控制在55℃附近,袋材为预制吸嘴袋。以下判据全部按这个批次、这个工况复核。
日产1万袋按单班8小时算,节拍窗口约20袋/分钟。日产3万袋,节拍窗口推到60袋/分钟以上,按有效产出率85%折算,设备名义速度要留到70袋/分钟。这个数不是拍出来的,是拿试产批 A-03连续跑3个班次,记录每分钟实际封口完成袋数,再乘一次换型停机时间占比反推的。
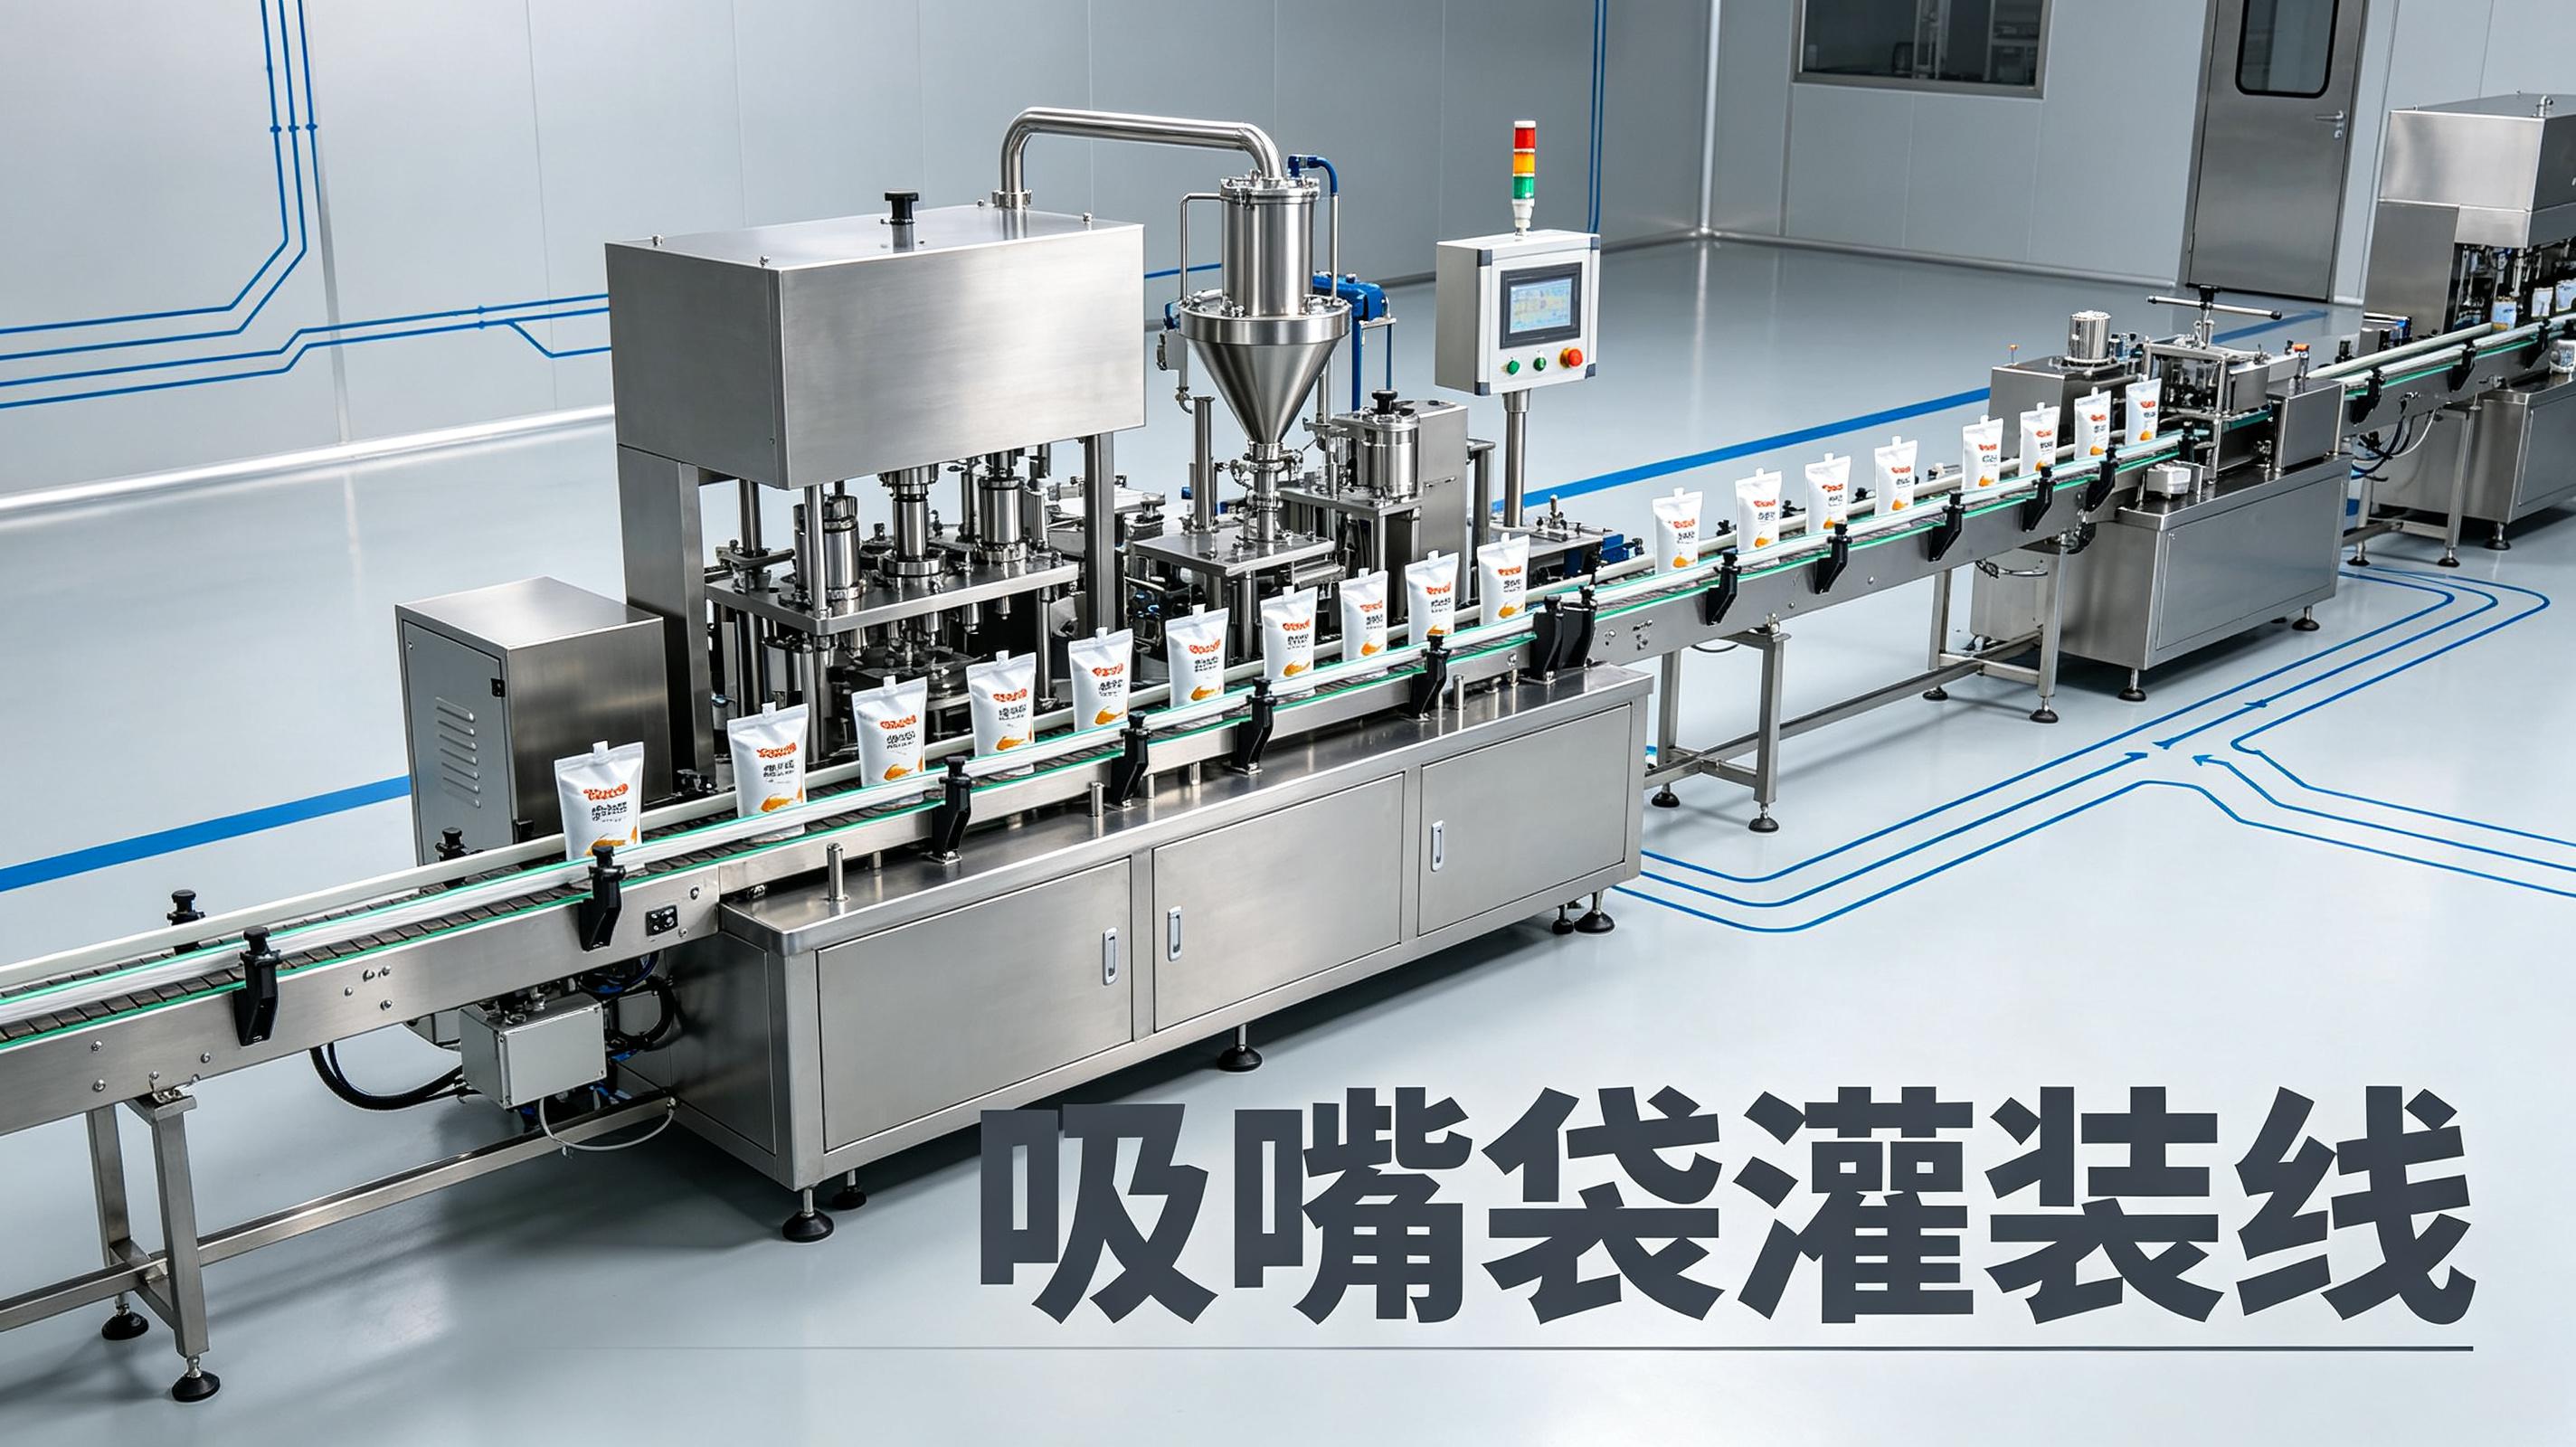
现有灌装线如果是2头配置,单头名义速度约25袋/分钟,双头叠加理论值50袋/分钟,但实际节拍受灌装阀回吸和袋口对准时间拖累,连续跑起来落在35到40袋/分钟区间。日产出封顶在1.8万到2万袋。要进3万区间,灌装头至少上到5头或6头。
6头旋转式灌装单元,配合伺服驱动计量缸,名义速度可以做到90到120袋/分钟。这里不写“高速”这种词,只写一个可复核的数:拿试产批 A-03灌250g,连续跑30分钟,每10袋抽1袋称重,称重样本量300袋,灌装量落在247g到253g区间,没有连续3袋同方向超差,算过。
缺陷定位—处置—复测结果:试产批 A-03上2头机试跑,出现靠后工位灌装量偏低,第4工位平均比第1工位少2.5g。定位为分料管路末端压力损失偏大,加上回吸行程不一致。调整为将分料总管口径加大一档,各头回吸阀独立标定,复测300袋,各头灌装量极差从4g收窄到1.8g,均值回到250g±1.5g。
换到6头之后,单头灌装时间被压缩。原来单头灌250g给3.5秒,6头并行如果还按这个时间走,节拍跟不上。实际要落到2.0到2.5秒,靠的是伺服电机加速曲线前段拉快、后段靠回吸刹车。回吸参数跑偏,袋口挂料,下一道封口就出问题。
| 配置 | 名义速度(袋/分钟) | 可覆盖日产出(按8小时、85%产出率) | 复核口径 |
|---|---|---|---|
| 2头 | 35–45 | 1.4万–1.8万 | 连续30分钟称重,抽检10% |
| 4头 | 60–80 | 2.4万–3.2万 | 同上,加各头极差≤2g |
| 6头 | 90–120 | 3.5万–4.8万 | 同上,加连续3袋无同向超差 |
表里的速度是工程窗口,不是承诺值。4头机跑日产3万,窗口贴得很紧,换型或清洗停20分钟就掉出去。6头是留余量的选择。
吸嘴袋灌装完之后,顶边热封和吸嘴旋盖是两个动作。灌装速度提上来,封口工位的停留时间从原来的2.5秒缩到1.5秒左右。热封温度窗口跟着窄。试产批 A-03的袋材,封口温度原来跑165℃到175℃,落到1.5秒停留时间后,窗口收窄到168℃到172℃,偏3℃就出现虚封或皱边。
缺陷定位—处置—复测结果:试产批 A-03换6头灌装后跑封口,连续出现顶边封口处轻微起皱,抽50袋做倒置2小时检漏,3袋渗漏。定位为封口压力在加速节拍下建立时间不足,热封刀下压0.3秒时压力还没到设定值。调整为将封口气缸改小缸径、提高响应速度,热封压力设定从0.4MPa提到0.5MPa,复测100袋倒置2小时,渗漏0袋,封口外观无皱边,封口宽度落在8mm到10mm。
旋盖工位在节拍加快后,旋盖头下压和旋转的时序被压缩。原来1.8秒完成旋盖,现在落到1.0到1.2秒。扭矩不够,运输途中漏液;扭矩过大,吸嘴螺纹损伤。
复核口径:拿试产批 A-03灌装后袋子,旋盖完成,用扭矩测试仪抽30袋测开启扭矩,目标区间0.8到1.2N·m。低于0.6N·m的袋子,做倒置4小时和侧放24小时检漏。高于1.5N·m的袋子,做开盖后吸嘴螺纹外观检查,看有无拉丝或变形。
日产3万袋,人工抽检覆盖不到。灌装量偏差、旋盖漏放、封口虚封,靠人眼看不住。要加在线动态检重秤,放在旋盖之后、收集之前。精度取±2g级别,对250g袋来说够用。超重和欠重直接剔除,剔除方式用推杆或吹气,看车间空间。剔除品单独留样,每班次留20袋,做复核用。
金属探测不需要每批都上,但预制菜线如果有绞肉或切配环节在前段,建议把金探串在检重之前。口径:Fe 1.5mm、SUS 2.5mm,过料速度跟线速匹配,不能因为金探降速拖整线节拍。
灌装头滴漏在提速后更容易暴露。2头机跑的时候,回吸行程长,残液有时间落回管路。6头机灌装时间压缩,回吸窗口从0.6秒缩到0.3到0.4秒,残液来不及回去,就挂在灌装嘴口。
第一版6头灌装方案硬上,出现连续跑20分钟后灌装嘴口挂料,约每10袋有1袋在封口区有酱料痕迹。当天回退到4头机跑小批量,6头机停机排查。定位为回吸阀响应时间跟不上伺服加速曲线,气源压力在0.55MPa附近晃,回吸动作不到位。
处置:灌装嘴加装独立防滴漏阀,气源前端加过滤减压阀,回吸压力设定从0.3MPa提到0.45MPa,回吸时间固定0.35秒。复测500袋,灌装嘴口挂料袋数0,封口区无酱料污染,连续跑45分钟无停机。让步接收条件是:每班次开机后前50袋做袋口目检,合格才进正常检重。
| 单元 | 现有1万配置 | 3万需替换/新增 | 复核节点 |
|---|---|---|---|
| 灌装主机 | 2头灌装旋盖一体 | 6头伺服灌装单元 | 连续30分钟称重,300袋,各头极差≤2g |
| 封口 | 原一体机内封口工位 | 独立顶边热封单元,短行程气缸 | 100袋倒置2小时,渗漏0 |
| 旋盖 | 原旋盖工位 | 高速旋盖头,扭矩可调 | 30袋扭矩0.8–1.2N·m,倒置4小时 |
| 检重 | 无 | 在线动态检重秤,±2g | 标准砝码日校,剔除记录每班1次复核 |
| 输送 | 原链板 | 加宽链板或分道,匹配70袋/分钟 | 跑30分钟无卡袋、无倒袋 |
灌装线换6头之后,前端供袋方式如果还是人工放袋,人会跟不上。70袋/分钟的节拍,放袋工位要2人轮换,或者上自动供袋。自动供袋的卡袋率拿试产批 A-03测,连续上500袋,卡袋次数控制在3次以内可以接受,超过5次就要调供袋轨道间隙。
问:日产1万到3万,能不能只换灌装头,不换封口?
答:跑不起来。2头机的封口工位停留时间按40袋/分钟设计,灌装提到70袋/分钟,封口时间被压缩40%以上。试产批 A-03的袋材在1.5秒停留时间下,温度窗口只有4℃宽,虚封和皱边会交替出现。封口工位必须跟着换。
问:检重秤是不是必须上?
答:日产3万,按1%的灌装超差率算,每天有300袋在公差带外晃。人工抽检5%,漏掉的285袋直接流出。检重秤的判据是:连续100袋过秤,超差袋全部被剔除,剔除动作不误杀合格袋。复测口径:拿10袋已知超差袋混在200袋合格袋里过秤,剔除准确率100%。
问:换6头之后,清洗时间变长了吗?
答:CIP循环时间跟管路容积有关。6头的分料管路比2头多4条支路,CIP走一遍的时间从原来15分钟拉到22到25分钟。换型清洗停25分钟,日产3万的有效产出率会掉5%左右。要不要留CIP接口,看车间一天跑几个批次。跑2个批次以上,CIP是硬需求。
判据不变:试产批 A-03,250g酱料,灌装温度55℃附近,有效产出率按85%折算。复测窗口定在下一批试产,跑连续2个班次,每班次留50袋做倒置2小时检漏和称重复核。未决项:自动供袋的卡袋率还没有在70袋/分钟节拍下测过,下一批复测时补测500袋上袋成功率。6头灌装机的回吸阀长期稳定性也没有跑到100小时以上,当前状态是让步接收,留样观察中。下一批复测时间定在下周二,带同一批 A-03袋材和物料。当前状态:6头方案已过500袋连续跑测试,封口和旋盖复测通过,检重秤待标定确认。
评审口径基于试产批 A-03、250g酱料、节拍70袋/分钟窗口。涉及灌装头数量、封口参数、检重剔除的判据均附复测样本量和区间。未决项为自动供袋卡袋率和回吸阀长跑稳定性,下一批复测补测。