去年秋天,武汉江夏一家预制菜厂。车间里蒸汽大,地面湿。我蹲在吸嘴袋灌装旋盖一体机旁边,调灌装阀。一袋豆浆料液从阀口窜出来,溅到隔热手套上,烫得我一缩手。老周站在旁边,手里拿个本子,问我:这条线日产三万份,以前分体机跑得好好的,为啥现在都换成一体机?我没抬头,耳朵里全是伺服电机高频运转的‘滋滋’蜂鸣声。封口刀座那边飘过来一股封口膜高温烤过的焦糊味。我说,你先把温度降五度,再听我讲。
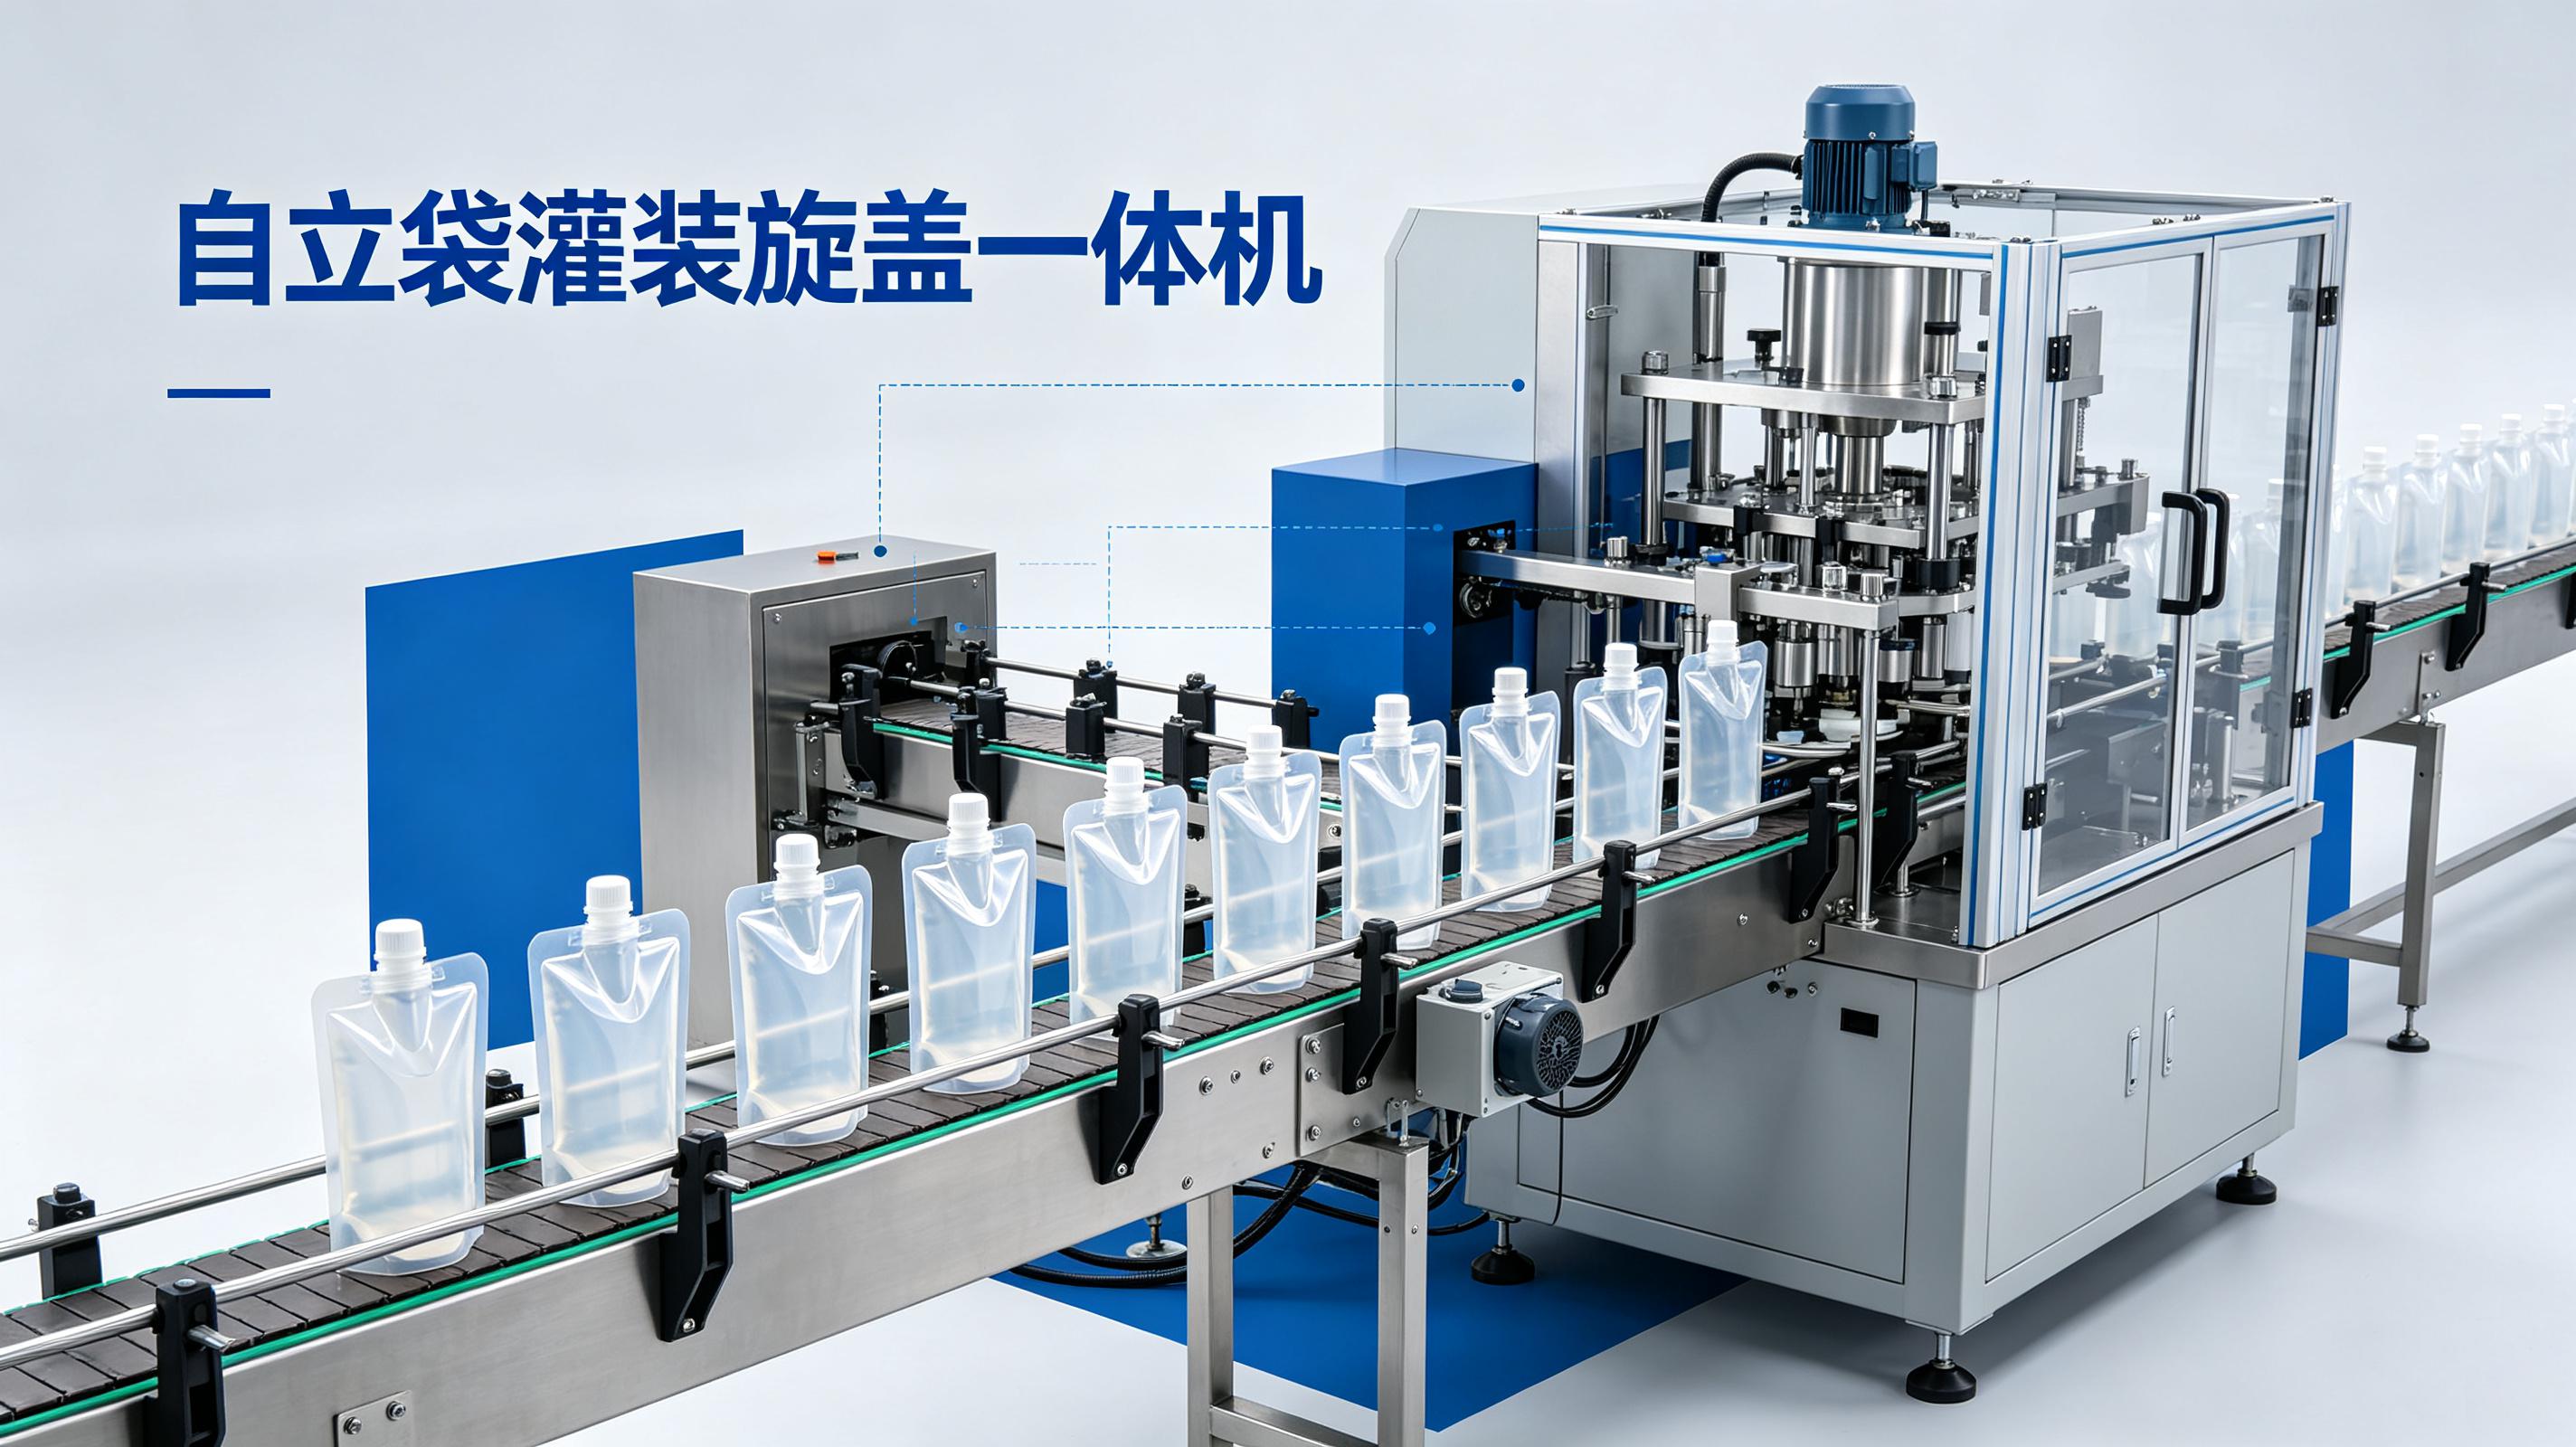
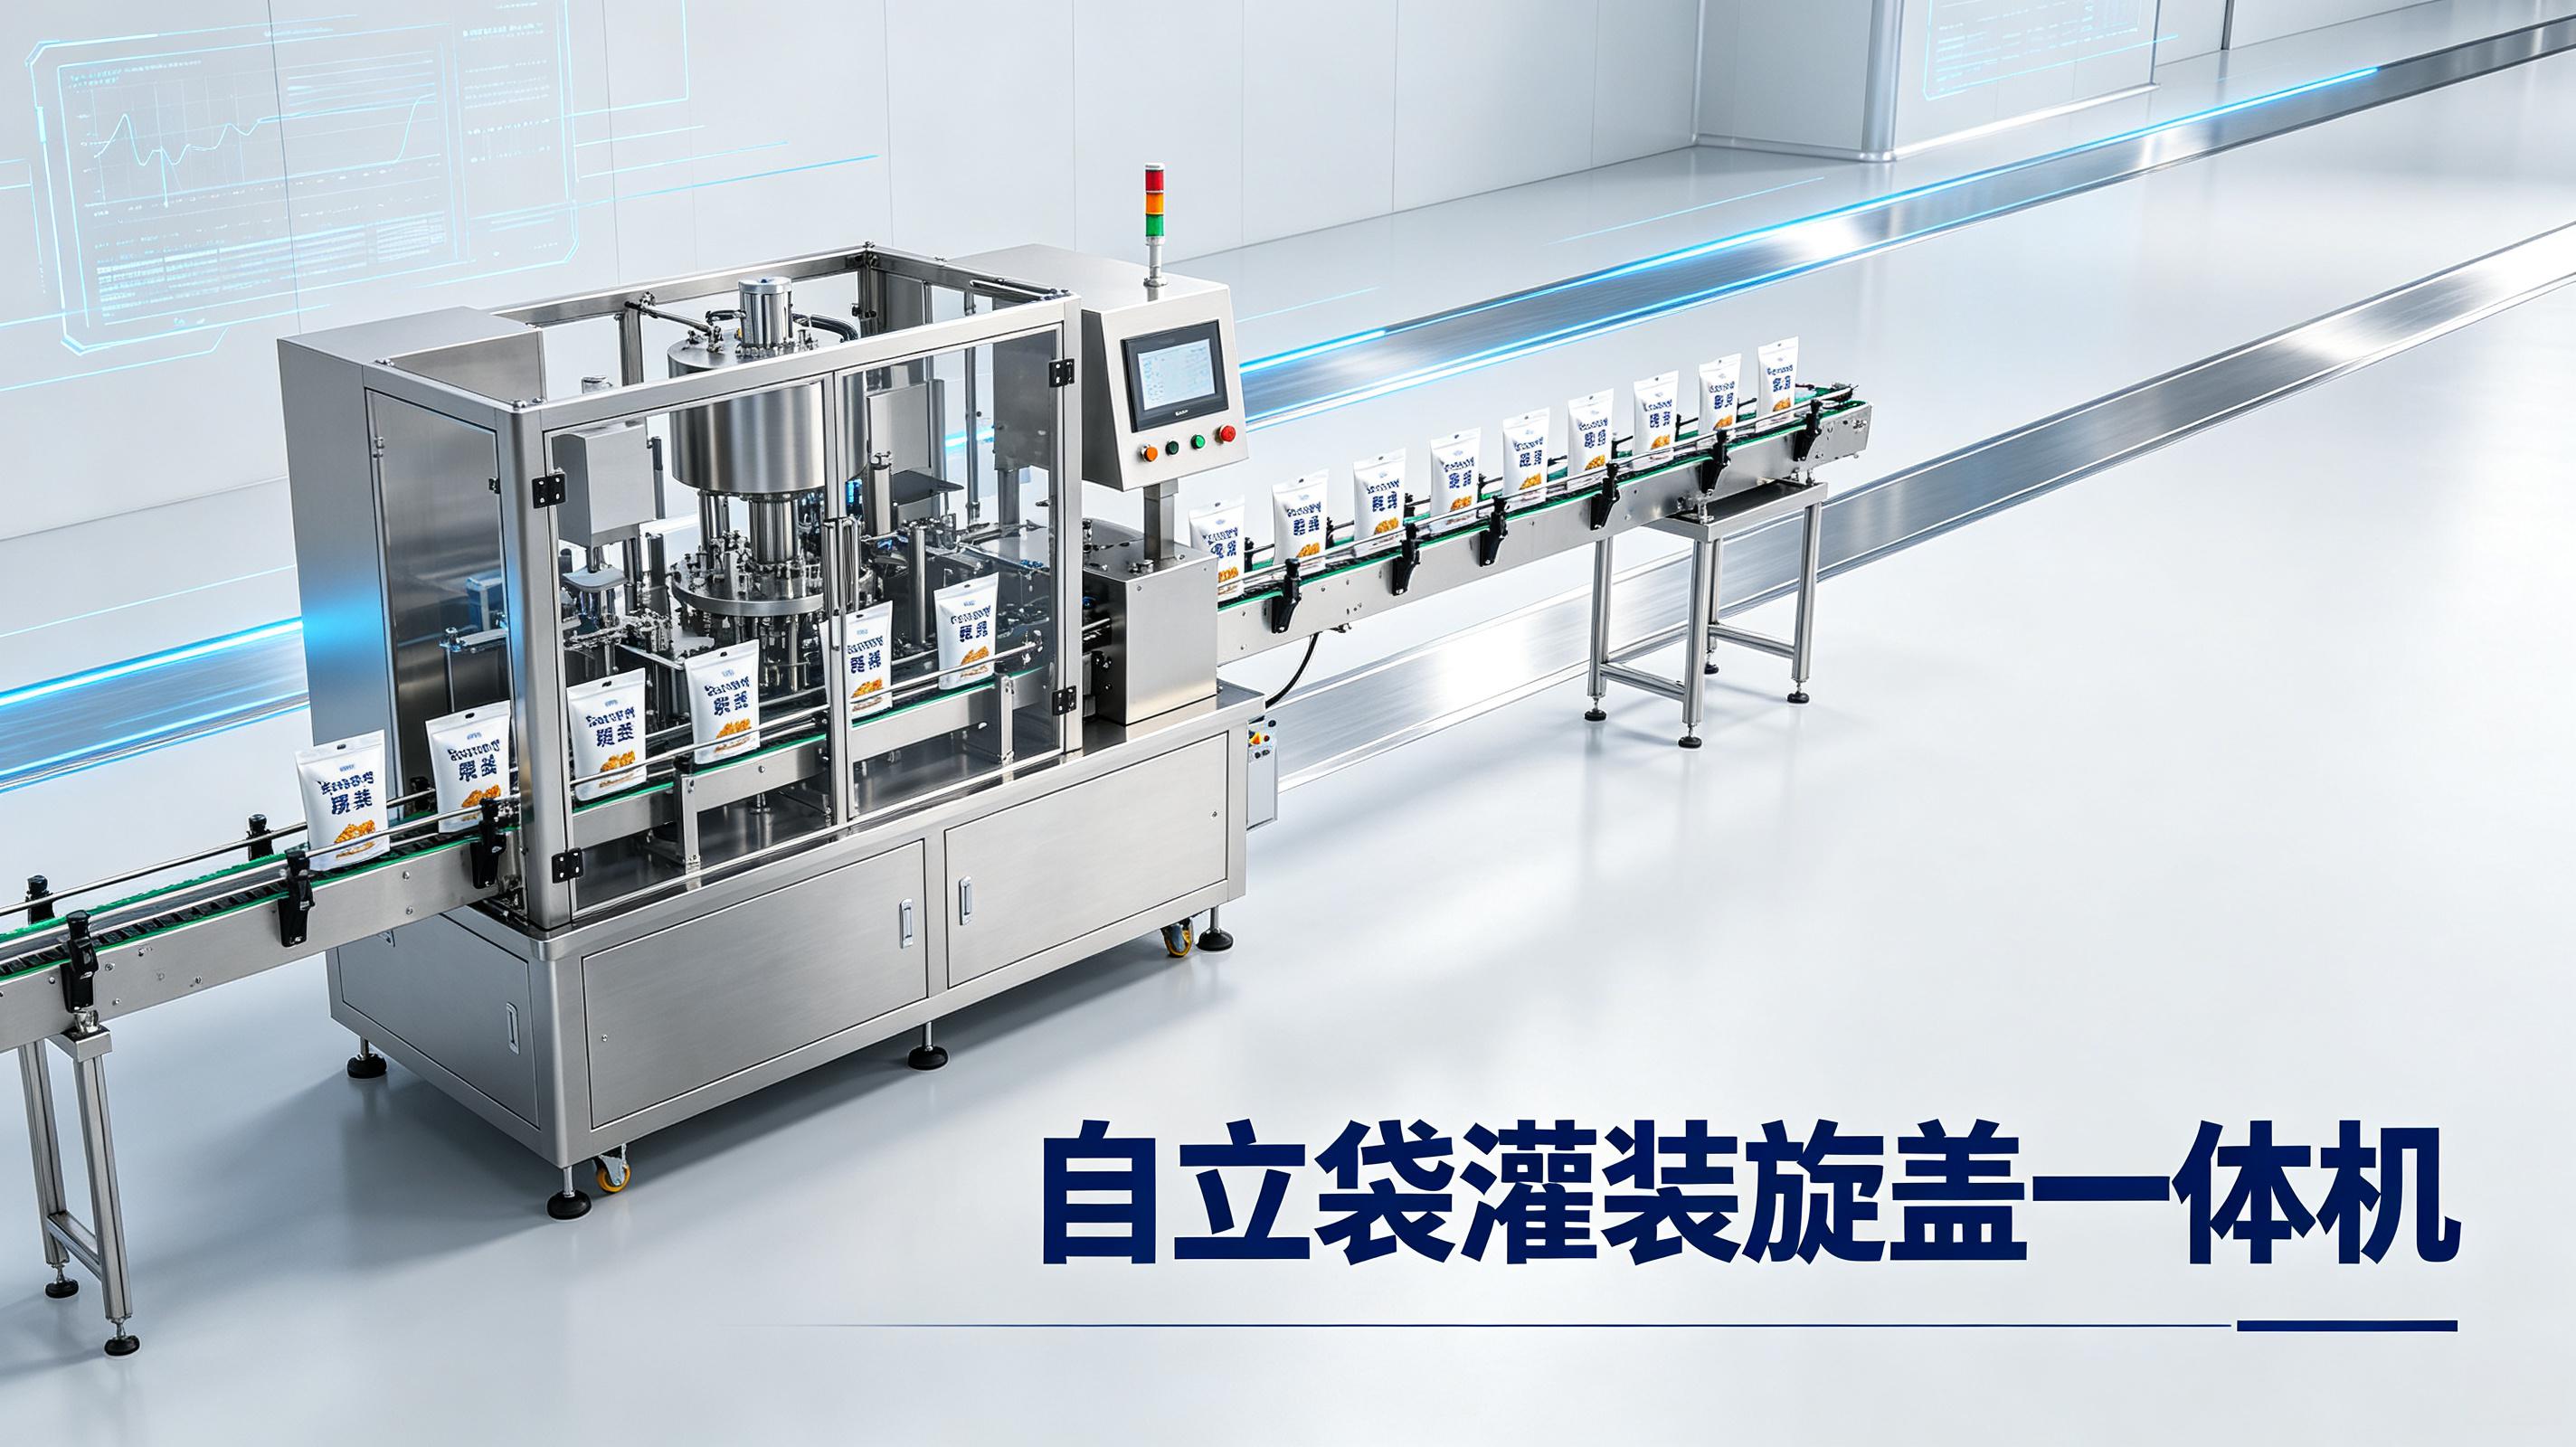
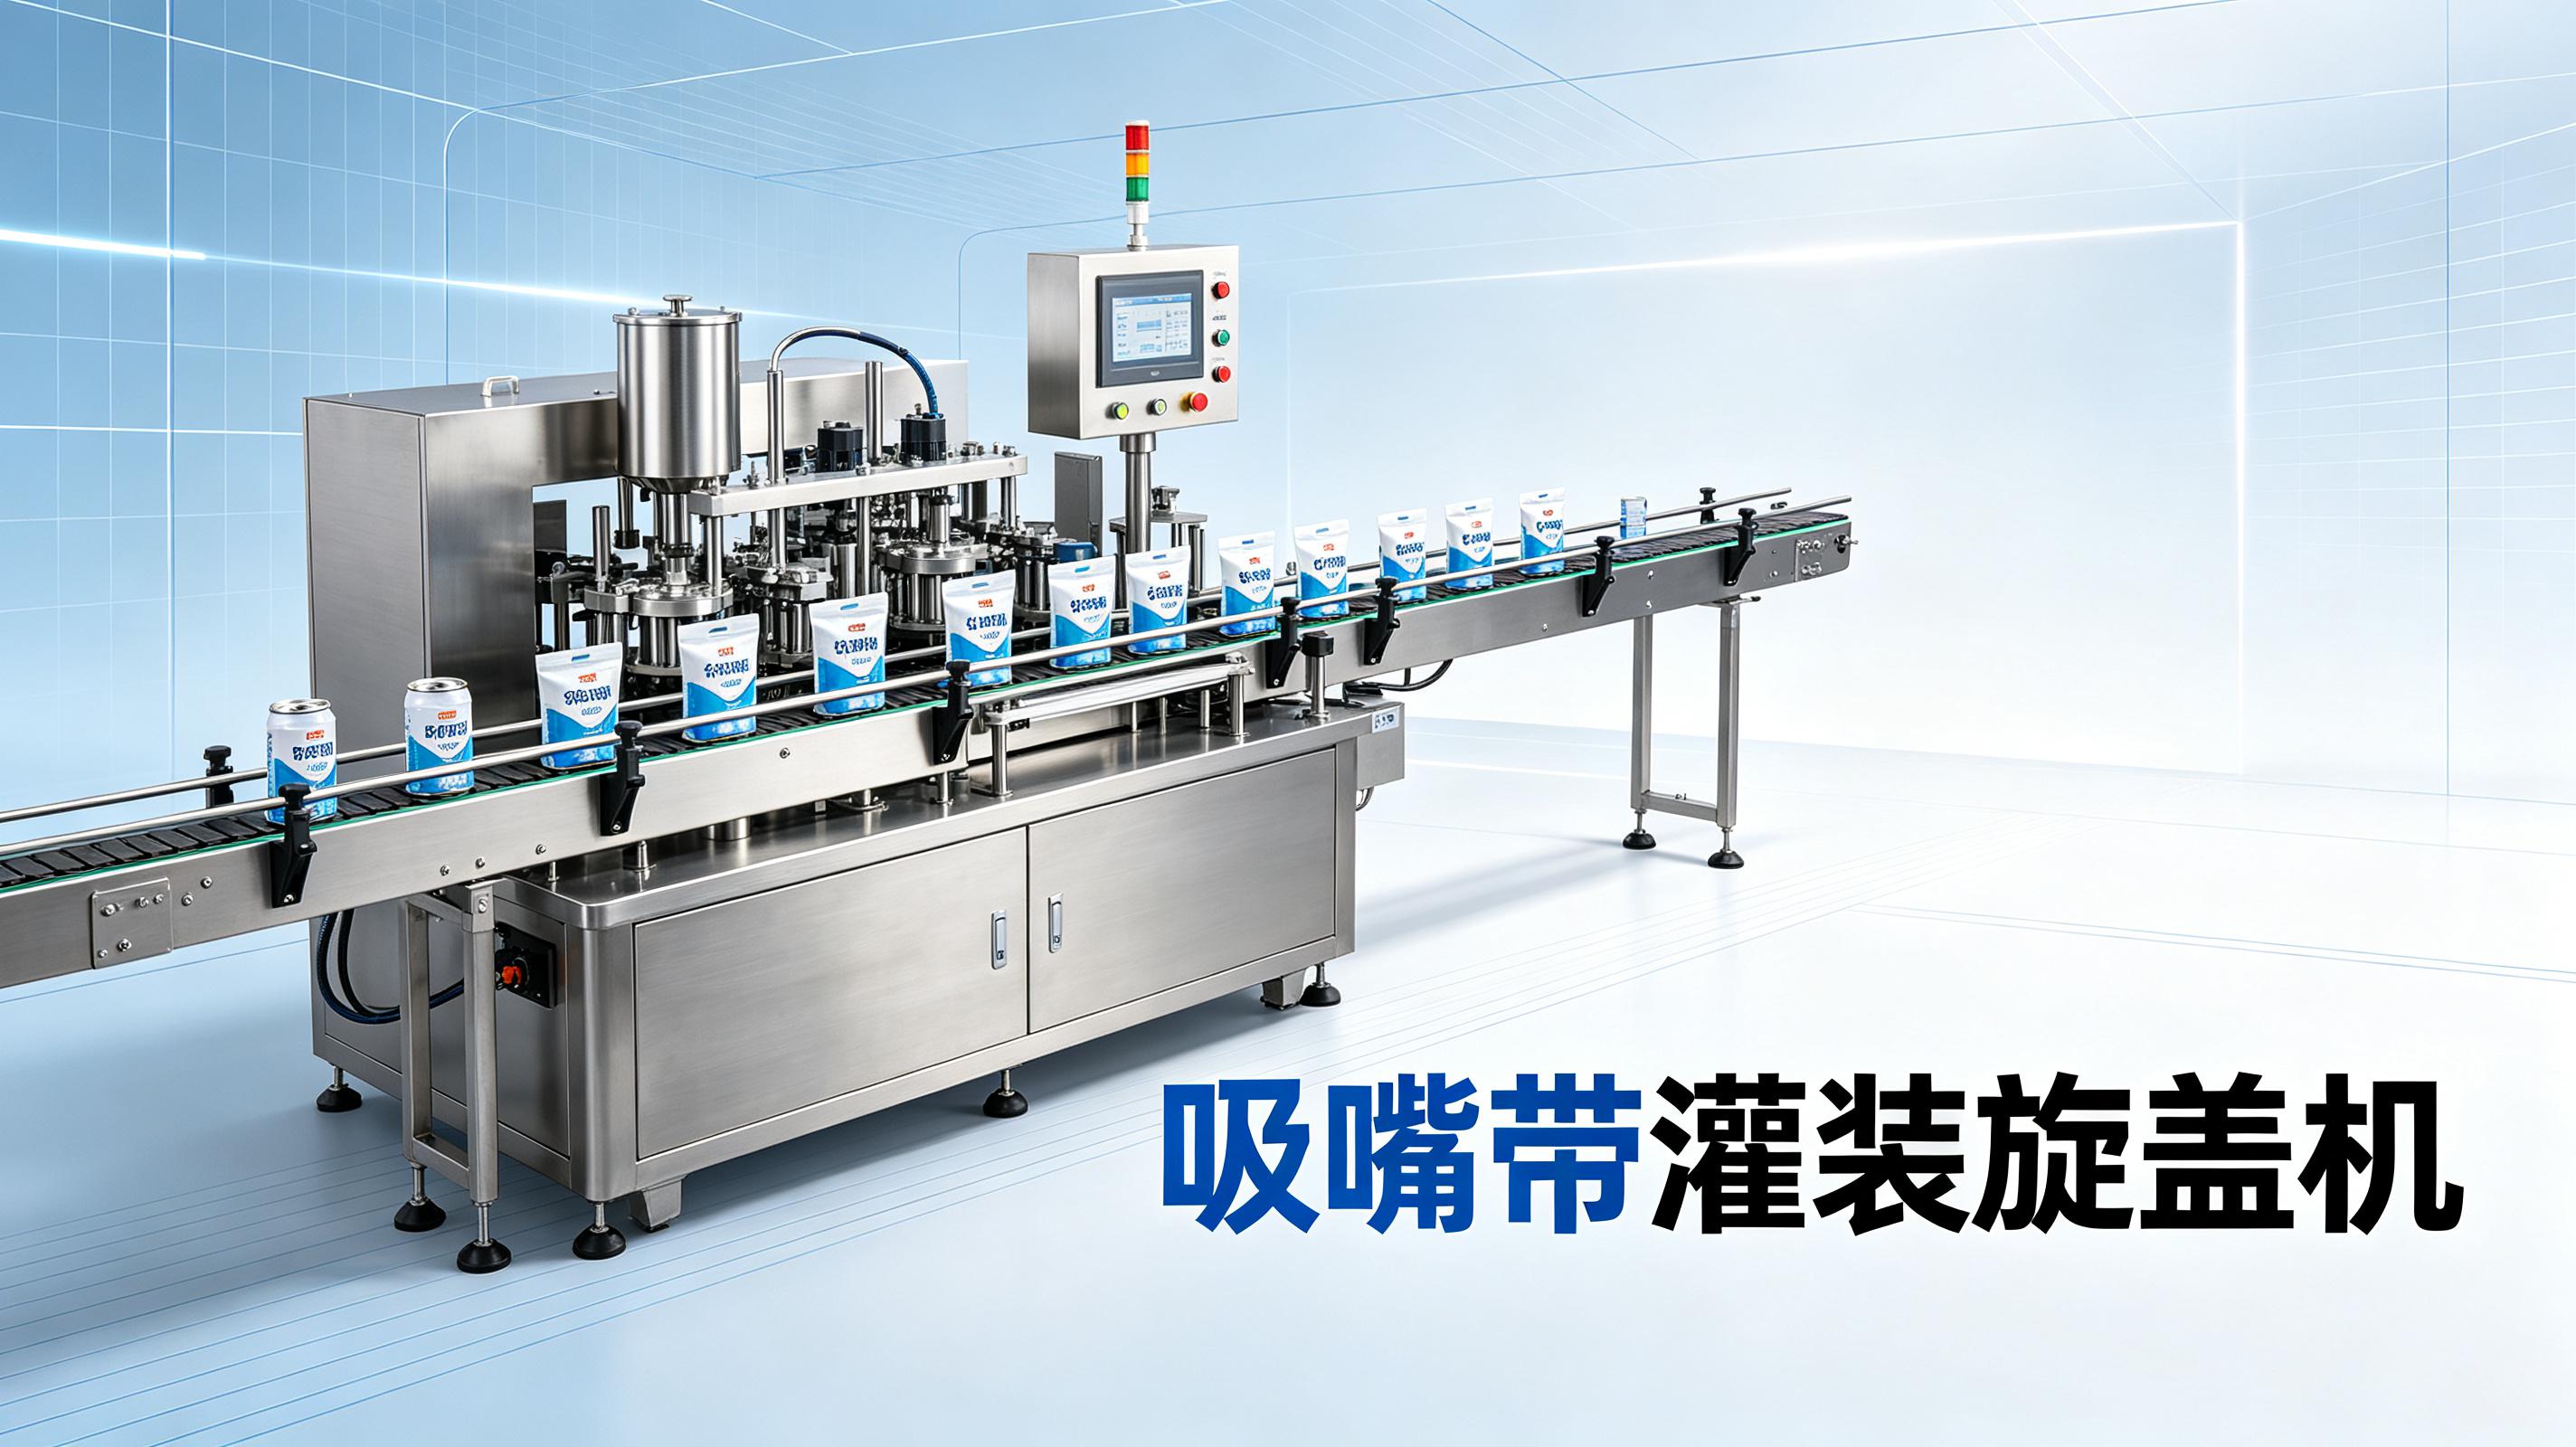
吸嘴袋,也有人写成吸嘴带,车间里都懂。预制菜日产三万份,分体线不是不能跑。跑得顺的少。中间环节一多,卡壳的地方就多。一体机把灌装、封口、旋盖怼在一个转盘上,少一次抓袋,少一次对嘴,少一段缓冲。省事,也省人。
早些年我调过一条分体线。灌装机一台,封口机一台,旋盖机一台,中间用输送带连。灌装完的袋子落到输送带,跑到封口机,再跑到旋盖机。节拍大概每分钟五十袋。输送带上袋子一多,封口机入口就堆。堆到十几个,封口刀压下去,压到两层袋子,封口膜烤出焦糊味。那味道一出来,就知道废袋了。
灌装那头还在出料。袋子出不去,灌装阀就憋压。憋到一定程度,料液从吸嘴口窜沫。豆浆溅到隔热手套上,烫得人直甩手。当时那条线,缓冲链道只有十几袋的容量。灌装一停,后面等料;后面一停,前面憋压。缓冲链道不是仓库,是保险丝。 保险丝太短,一烧就断。
后来我拍脑袋定了个数:缓冲链道至少存三十到五十袋。链道速度调到每分钟十米左右。光电开关控制,满了停上袋,缺了放袋。第一版曲线上去,机器抖得像筛糠,链道速度跟灌装节拍没匹配,袋子全怼到杀菌釜入口。马上改了。把加速段拉长,减速段提前切。伺服电机‘滋滋’声才匀了。
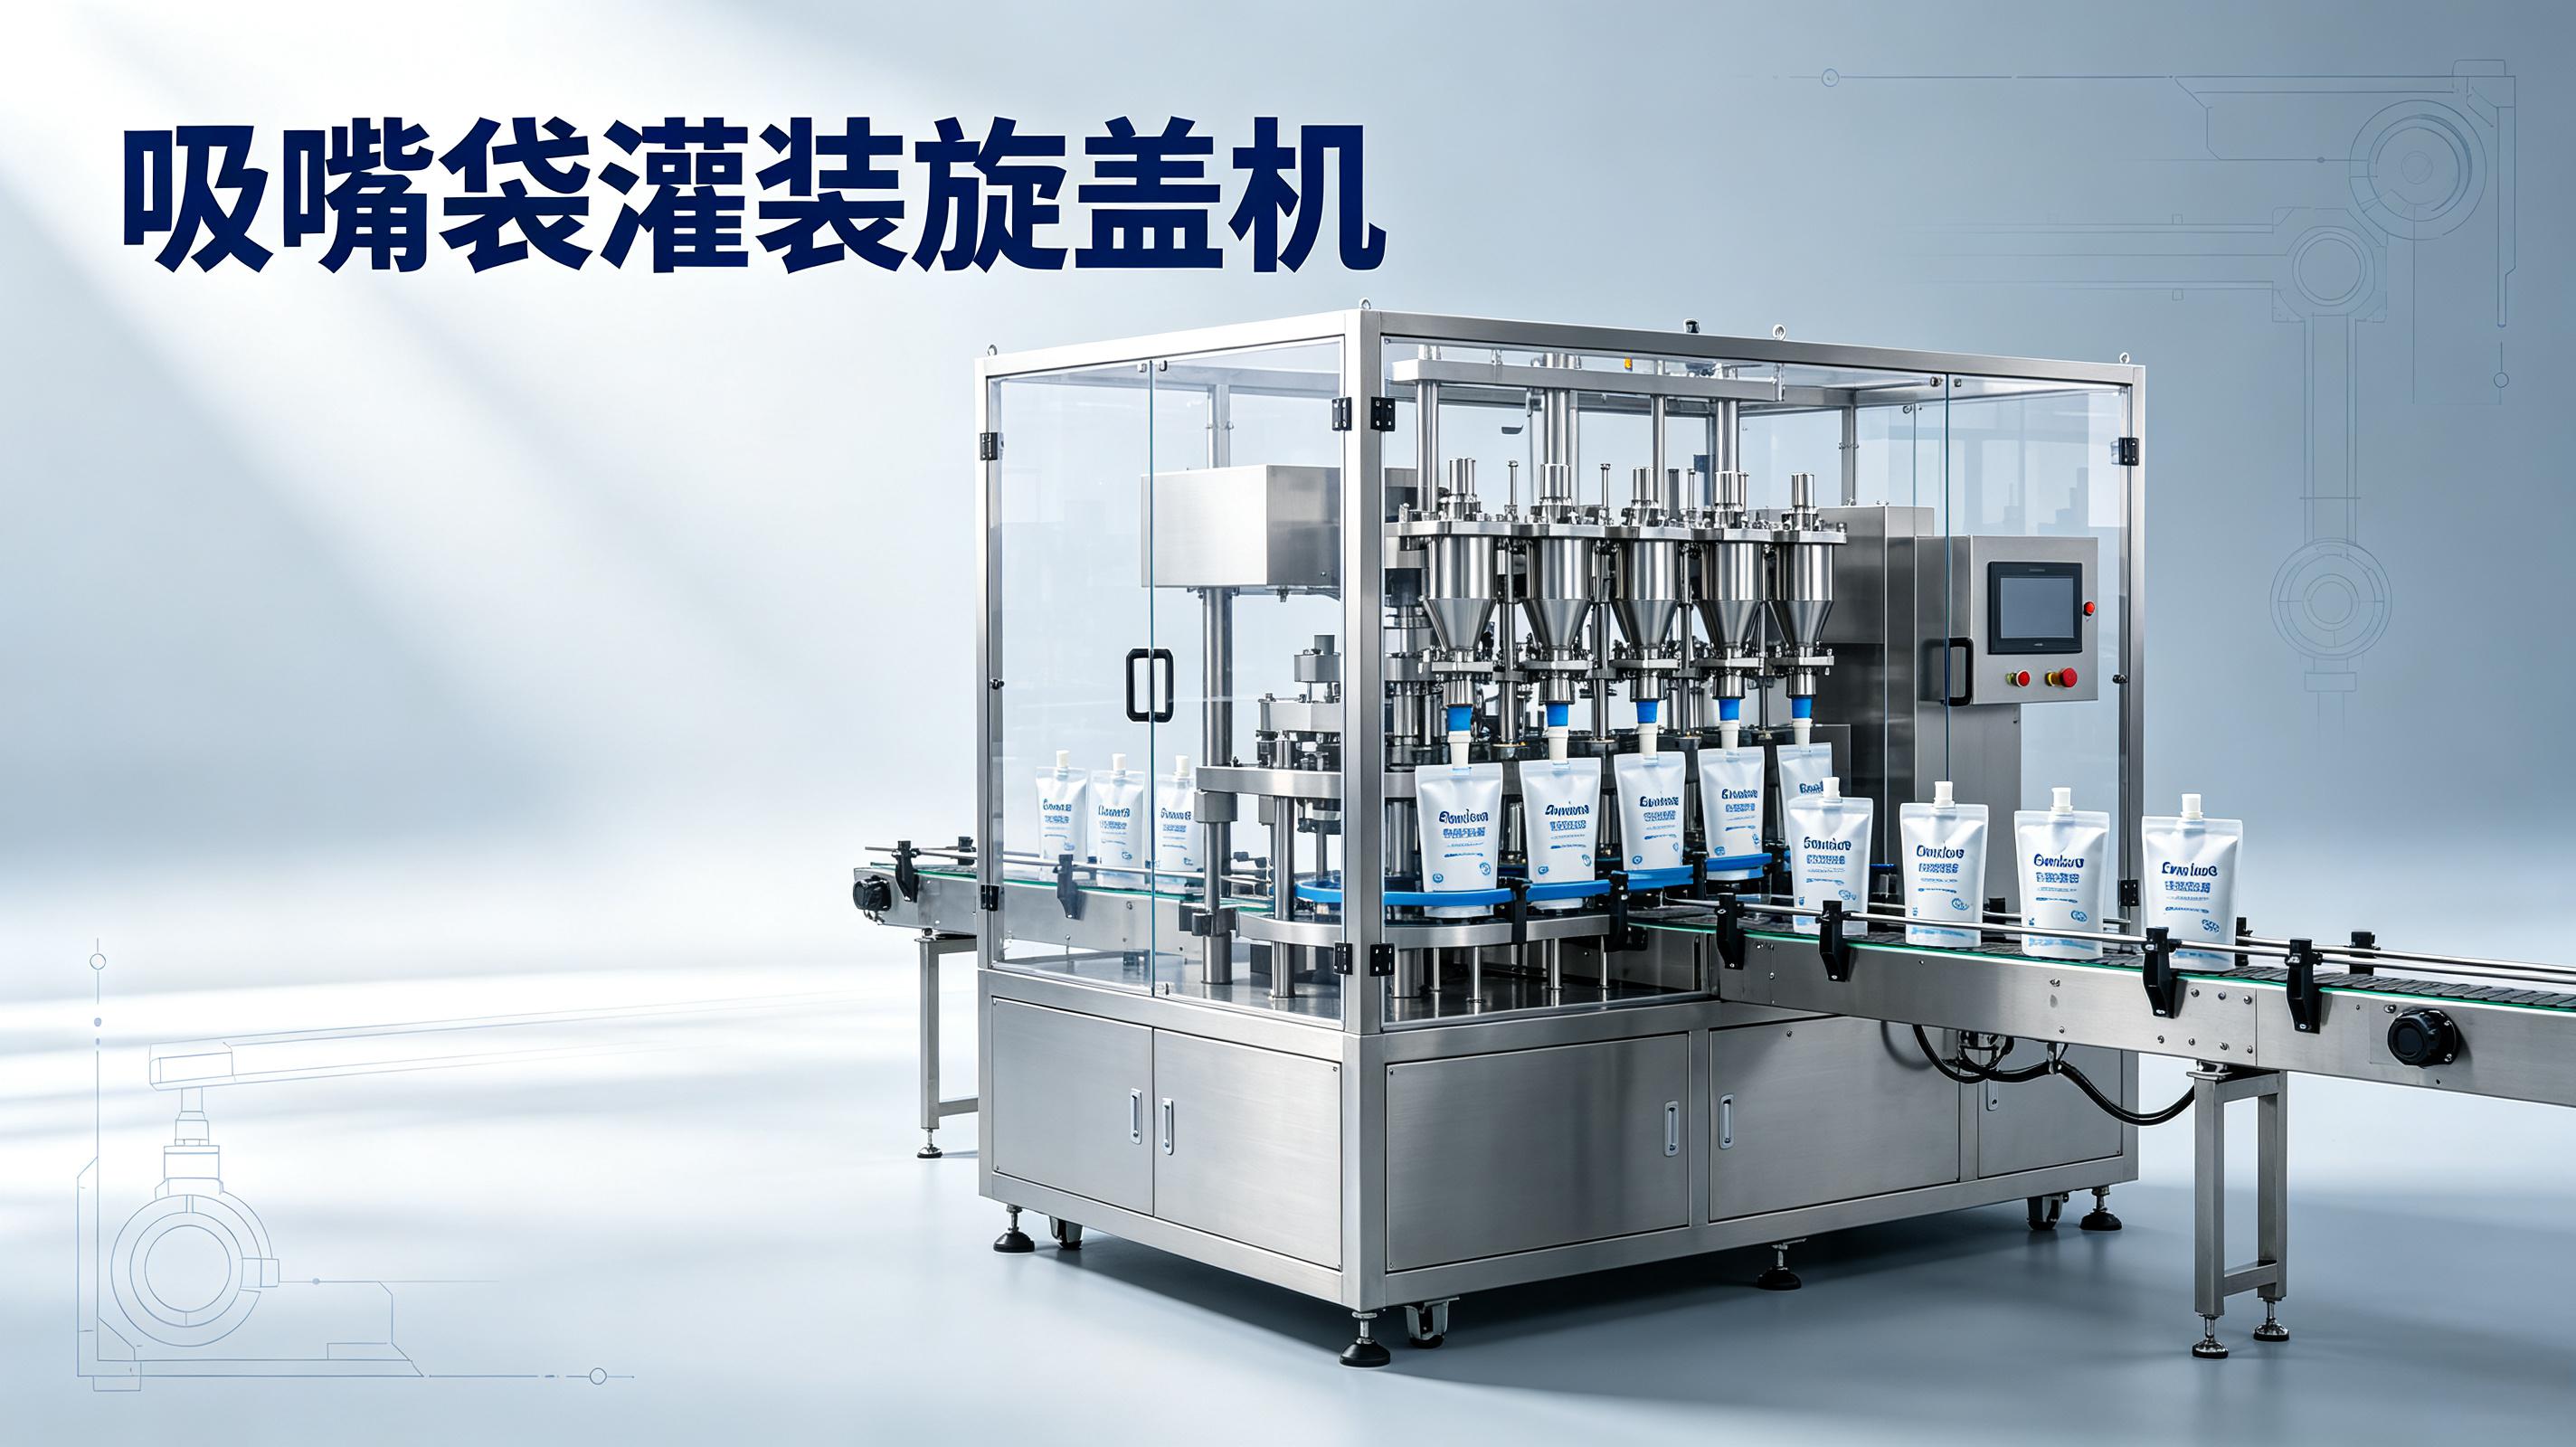
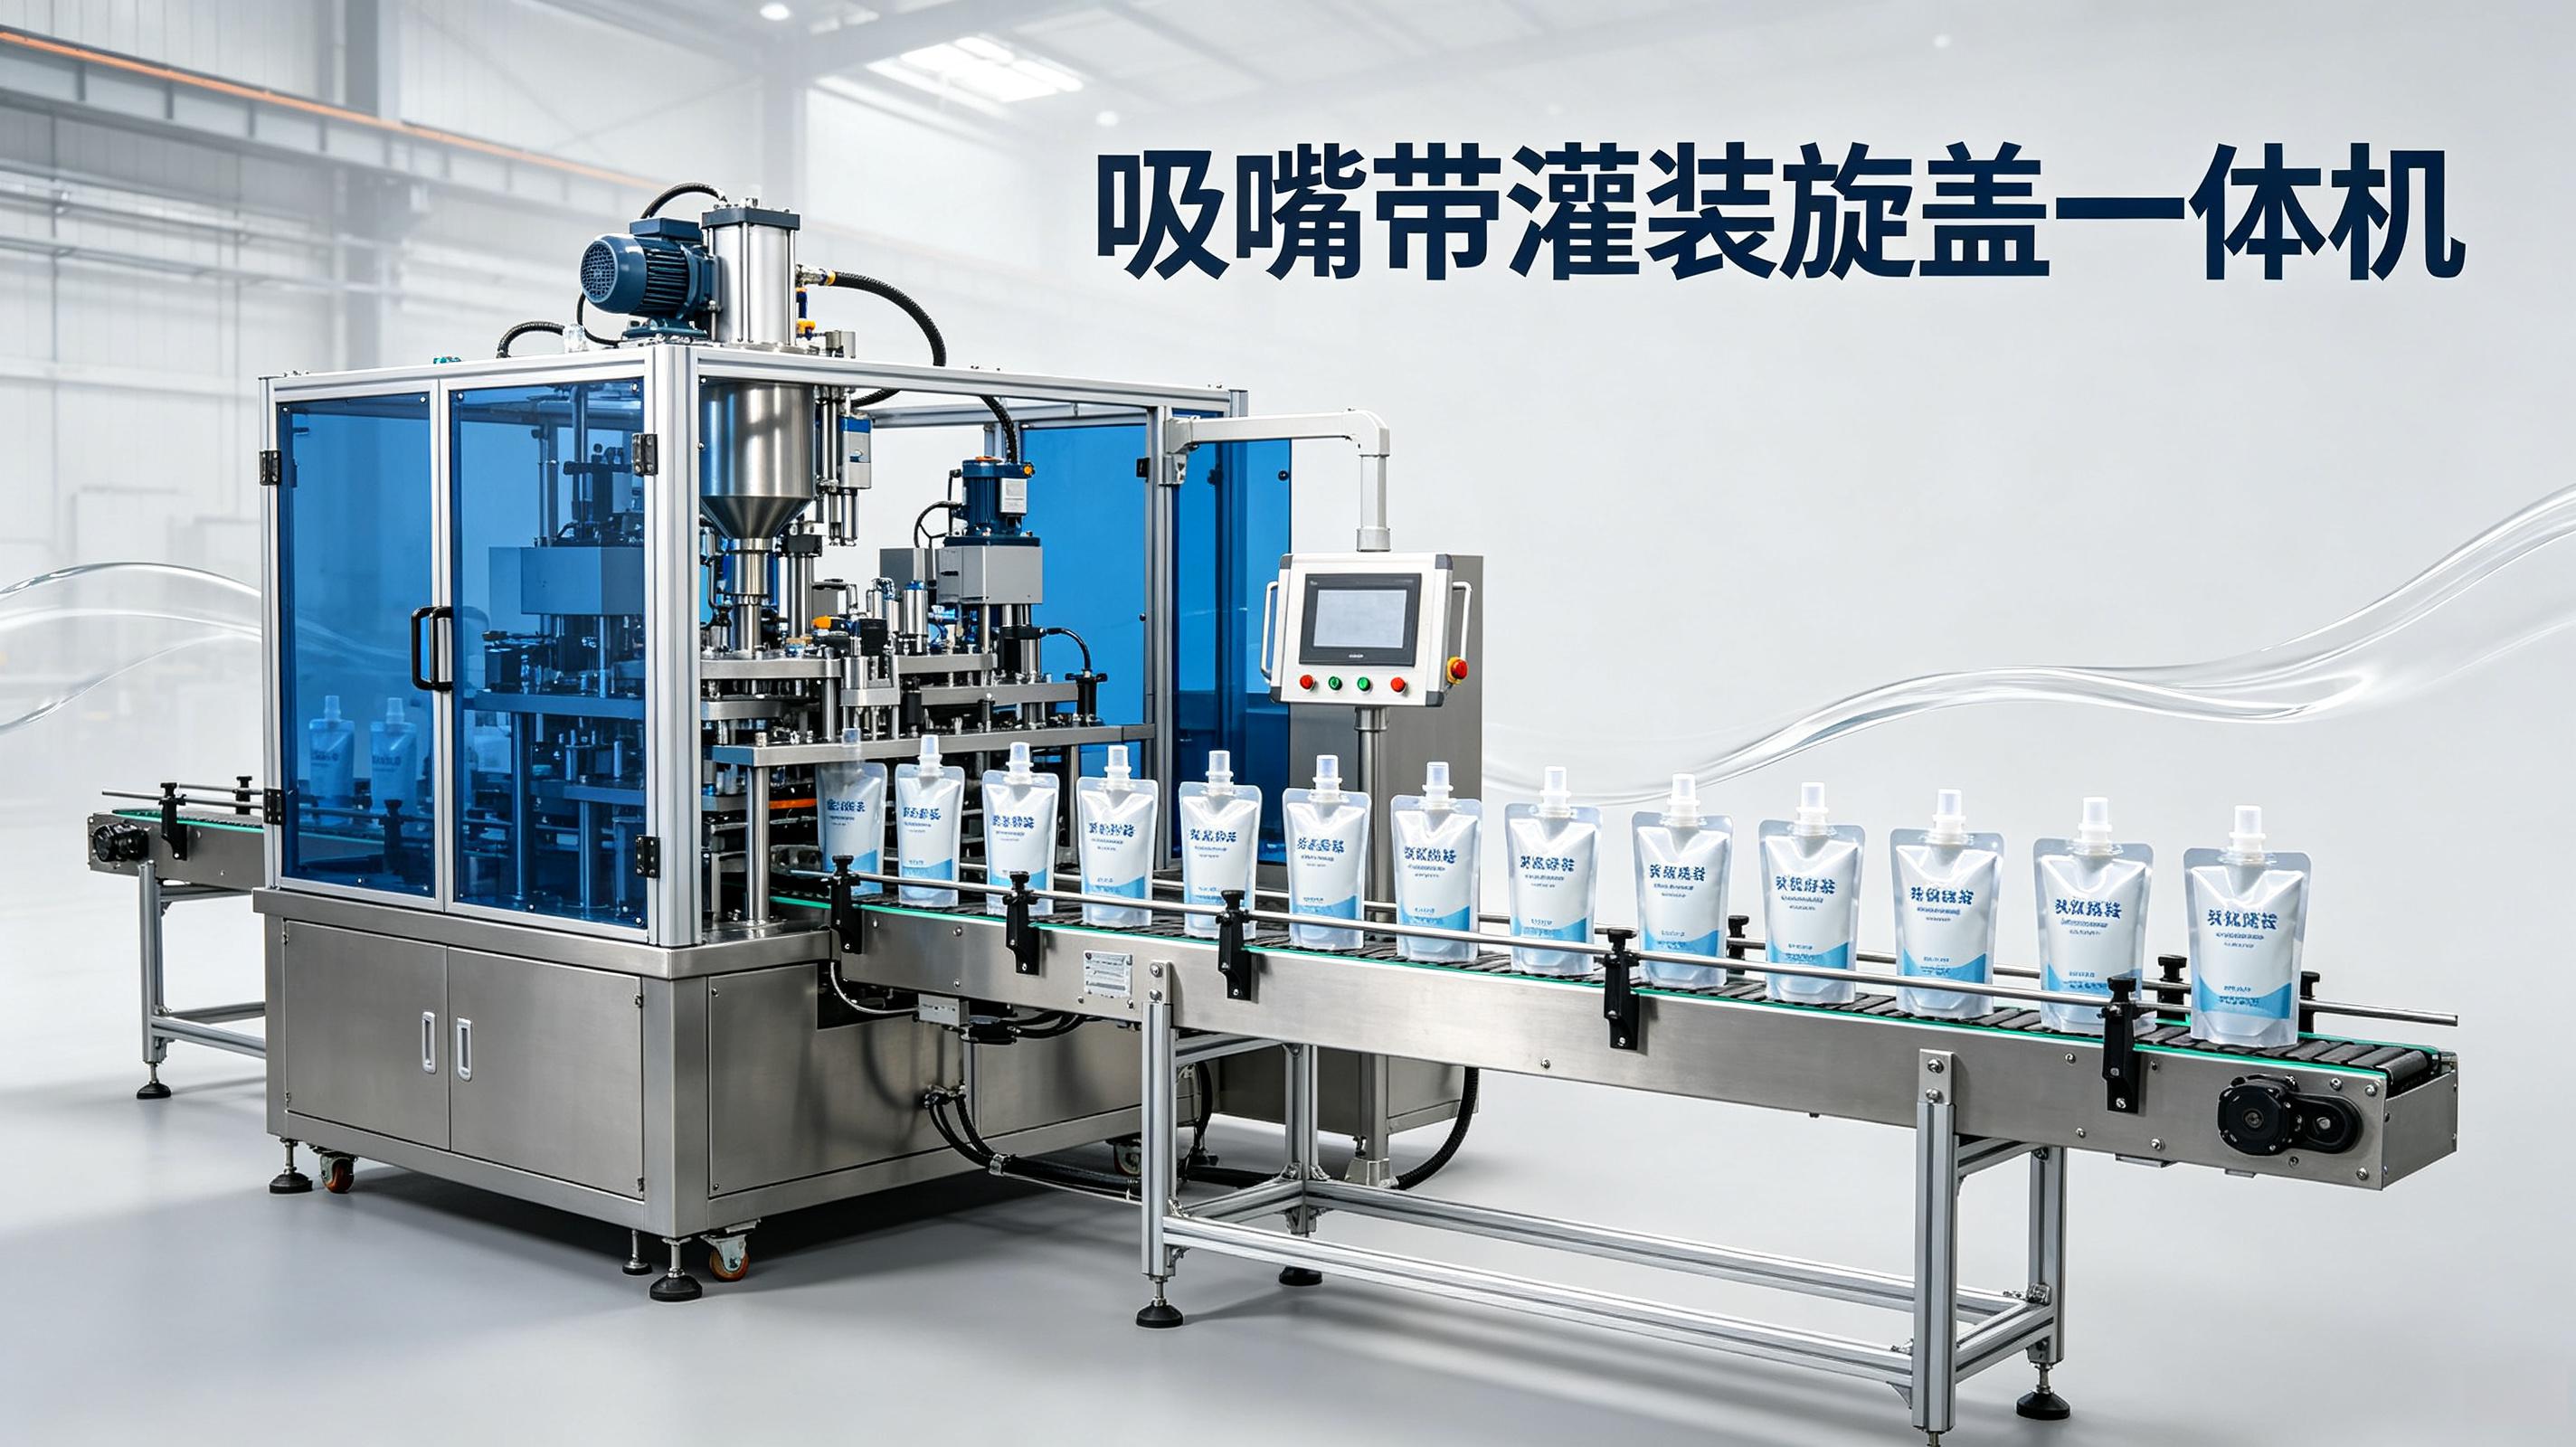
吸嘴袋灌装旋盖一体机,结构不神秘。上袋机构把袋子送到转盘工位。转盘转,灌装头下来,怼进吸嘴口,灌料。转过去,封口刀压吸嘴根部,热封。再转,旋盖头下来,把盖子拧紧。出袋。整个过程袋子在夹具里,不落地,不换手。
分体线是灌装完把袋子放到输送带,封口机再抓一次,旋盖机再抓一次。抓一次,吸嘴口就可能歪。歪了,灌装针怼不进去,或者怼进去漏料。一体机少两次抓袋,吸嘴口对位稳得多。武汉耘和机械这边,核心团队从业经验十五到二十年。灌装精度标的是±0.5%,封口合格率99.99%以上。这些数不是拿样机在实验室测的,是在产线上一个个袋子拉出来的。
当时给老周配的是四头灌装,节拍按每分钟六十袋选,实际跑五十袋。余量大概百分之二十。灌装曲线试了四十多回。第一版上去,机器抖得像筛糠,灌装量忽多忽少。马上改了加减速曲线,把加速段拉长,减速段提前切。灌装时伺服电机‘滋滋’响,声音均匀,说明负载稳。声音一尖一尖,就是憋压了,得马上停。
封口温度,看膜材和厚度。大概在一百八到两百摄氏度之间。具体多少,拿袋子试。试到封口处一拉,膜断,吸嘴不掉,就行。有焦糊味,就是高了。封不牢,就是低了。旋盖扭矩,拍脑袋定在零点八到一点五牛米。太松,杀菌时吸嘴盖窜出来;太紧,吸嘴口拧裂。
有一批盖子,扭矩调大了,旋盖头一压,盖子裂了,料液从裂纹里渗。伺服电机高频运转的‘滋滋’蜂鸣声突然变调,我赶紧拍急停。拆开旋盖头,里面弹簧卡了。后来换了批盖子,扭矩回到一点二左右,稳了。还有一次,灌装阀憋压,料液从密封圈往外渗,地上滑得能溜冰。拆开一看,密封圈装反了。再也不敢省那个密封圈。
预制菜品类多。今天豆浆,明天鸡汤,后天红烧肉。分体线换产,灌装机、封口机、旋盖机三台都要清。管道、阀口、旋盖头,一个地方没清到,就串味。一体机工位集中,CIP清洗管路短,碱洗、酸洗、清水冲,一套下来四十分钟左右。比分体线省时间。
占地也小。分体线三台机器加输送带,车间里摆开要一长溜。一体机一个转盘,上袋、灌装、封口、旋盖、出袋,占地少一半。人也少。分体线每个环节要人看,一体机一个人盯着转盘就行。老周那条线,以前分体机要六个人,换一体机后四个人。省下来的人去后面装箱。
| 对比项 | 分体线 | 吸嘴袋灌装旋盖一体机 |
|---|---|---|
| 抓袋次数 | 灌装、封口、旋盖各抓一次 | 上袋后夹具带着走,不换手 |
| 缓冲需求 | 中间链道要存三十到五十袋 | 转盘工位间缓冲小,靠节拍匹配 |
| 换产清洗 | 三台机器分别清,四十分钟以上 | CIP管路短,四十分钟左右 |
| 操作人数 | 六人左右 | 四人左右 |
| 灌装精度 | 看单机,±0.5%到±1% | ±0.5% |
| 封口合格率 | 受中间搬运影响,波动大 | 99.99%以上 |
扯远了。说回正题。一体机不是万能。节拍太高,转盘工位密,灌装、封口、旋盖动作挤在一起,反而容易卡壳。所以选型时,节拍要留余量。日产三万份,单班十小时,一小时三千袋,一分钟五十袋。设备选到六十袋每分钟。两班倒,一分钟二十五袋,选三十五袋每分钟。三班倒,一分钟二十三袋,选三十袋每分钟。别把机器逼到极限。
四头还是六头?一分钟五十袋,四头,每个头一分钟十二三袋。六头,每个头八袋多。吸嘴袋灌装,头越多,分袋、对嘴、灌装、移袋的动作越密。六头机器贵,维护烦。四头跑五十袋,余量够。老周那条线,后来就用了四头。灌装时伺服电机‘滋滋’响,声音均匀,说明负载稳。
封口刀座要恒温。温度波动大,封口一会儿焦,一会儿不牢。焦糊味一出来,马上降温。旋盖头弹簧要定期查。弹簧卡了,扭矩就不稳。盖子裂,料液渗,就是扭矩大了。当时老周那台机器,旋盖头弹簧卡了一次,盖子裂了一批。拆开换弹簧,好了。
一体机转盘前后也要缓冲。上袋机前存一点,出袋后到杀菌釜前存一点。三十到五十袋的容量。光电开关接线不能松。还有一次,光电开关接线松了,链道不停,袋子全怼到杀菌釜入口。当时吓我一跳。拆开电柜,线头掉了。后来再也不敢省那个接线端子。
不一定。单班十小时,四头跑五十袋每分钟,余量够。两班倒,四头更轻松。六头适合单班八小时以内、节拍要求高的线。头多,维护点也多。
吸嘴袋预制菜,±0.5%够了。净含量一百克,差零点五克,消费者感觉不出来。做药膳、高汤,要求更高,得另说。
看膜材。一百八到两百摄氏度之间试。试到封口处拉断、吸嘴不掉。有焦糊味,就是高了。封不牢,就是低了。
零点八到一点五牛米。太松漏,太紧裂。拿扭矩扳手试,拧到盖子不松、吸嘴不裂,就行。
看产量和品类。日产三万份,品类换得勤,一体机省人、省地、少串味。分体线便宜,但中间环节多,卡壳多,废袋多。算总账,一体机划算。
那台吸嘴袋灌装旋盖一体机还在老周车间跑。一天三万多份。灌装头偶尔滴料,接液槽里不锈钢丝网一周换一次。封口刀座温度表指针在一百九十左右晃。旋盖头伺服电机还是‘滋滋’响,声音没变调。老周现在不蹲灌装机旁边了。他蹲在冷库门口点货。手套还是那副隔热手套,豆浆不溅了。反正就这么干,干了二十年没出岔子。
预制菜日产3万份,吸嘴袋灌装旋盖一体机减少中间抓袋和憋压,节拍留余量、灌装防窜沫、封口旋盖稳,缓冲链道和CIP配好,产线才不卡。武汉耘和机械核心团队15-20年,灌装精度±0.5%,封口合格率99.99%以上。