去年秋天,我去孝感一个做药膏的厂。那天早上车间里摆着三十多个女工,一人一个膏盆,一人一支软管,拿刮板往管里灌。膏体黏得像麦芽糖,女工们手上、袖子上全是。厂长蹲在门口抽烟,跟我说这三十个人,一个月工资小二十万,旺季还招不到人,问我能不能全给机器替了。
那条线后来怎么样,最后说。
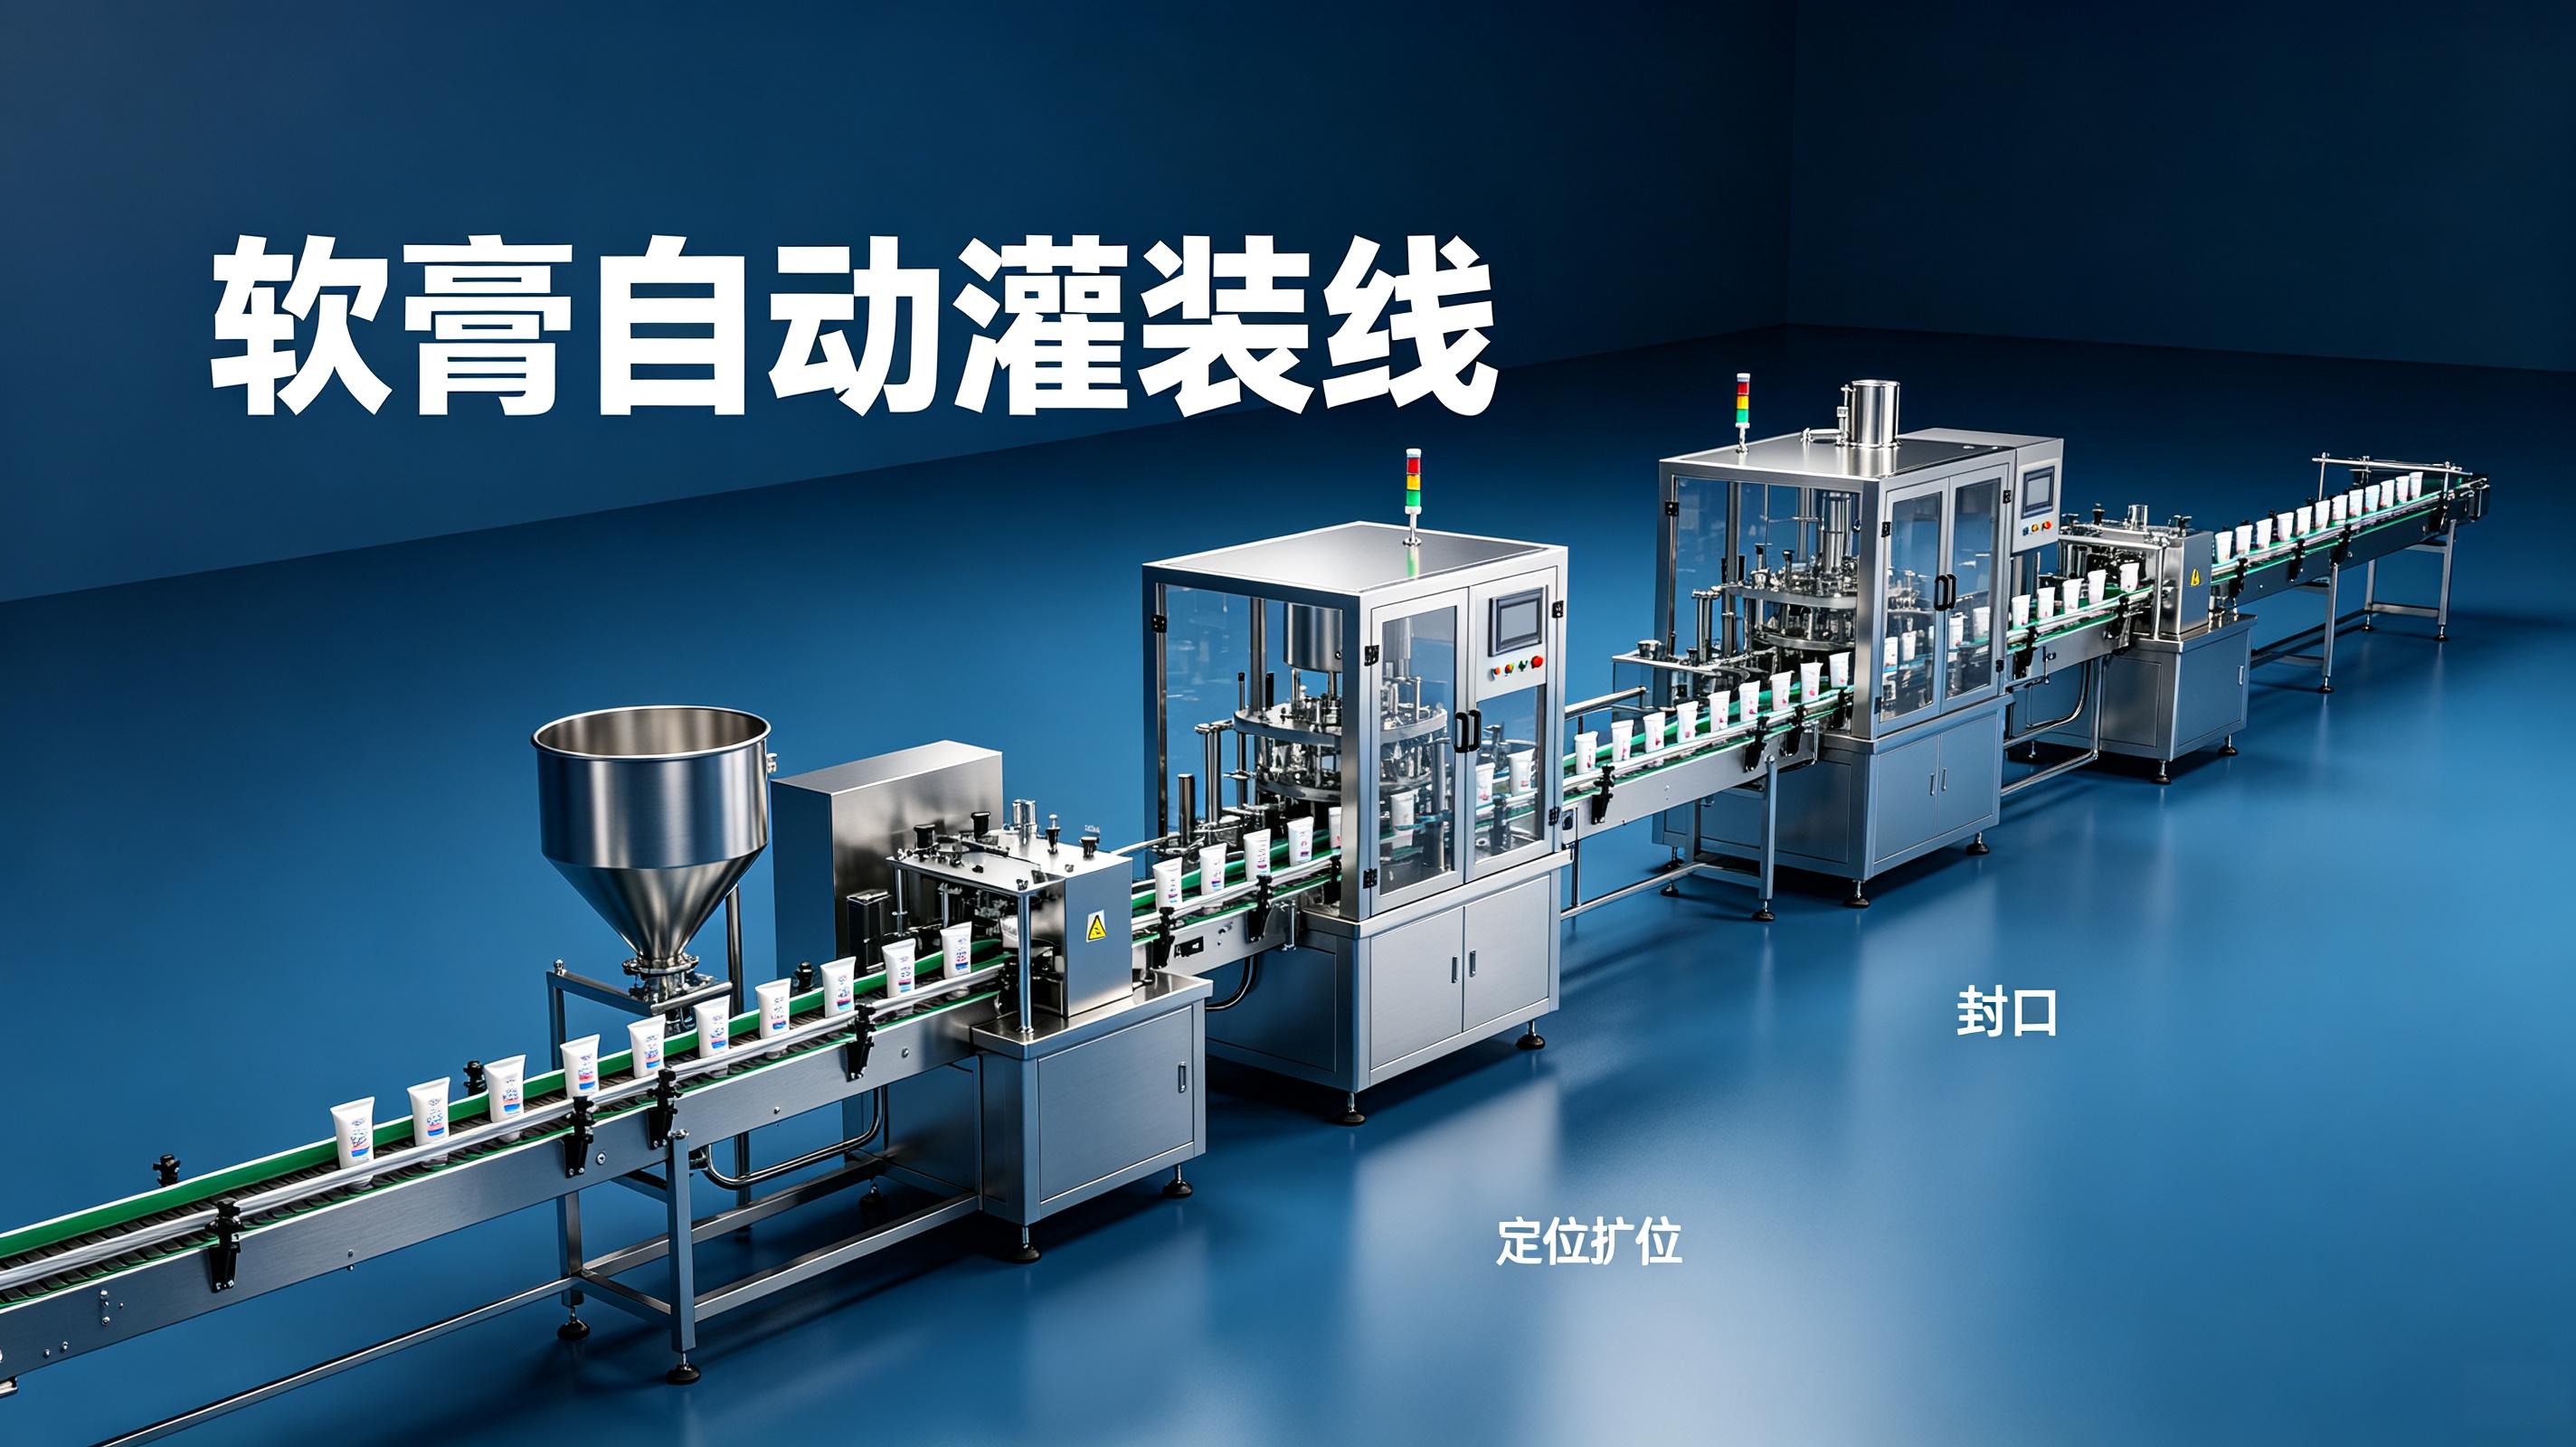
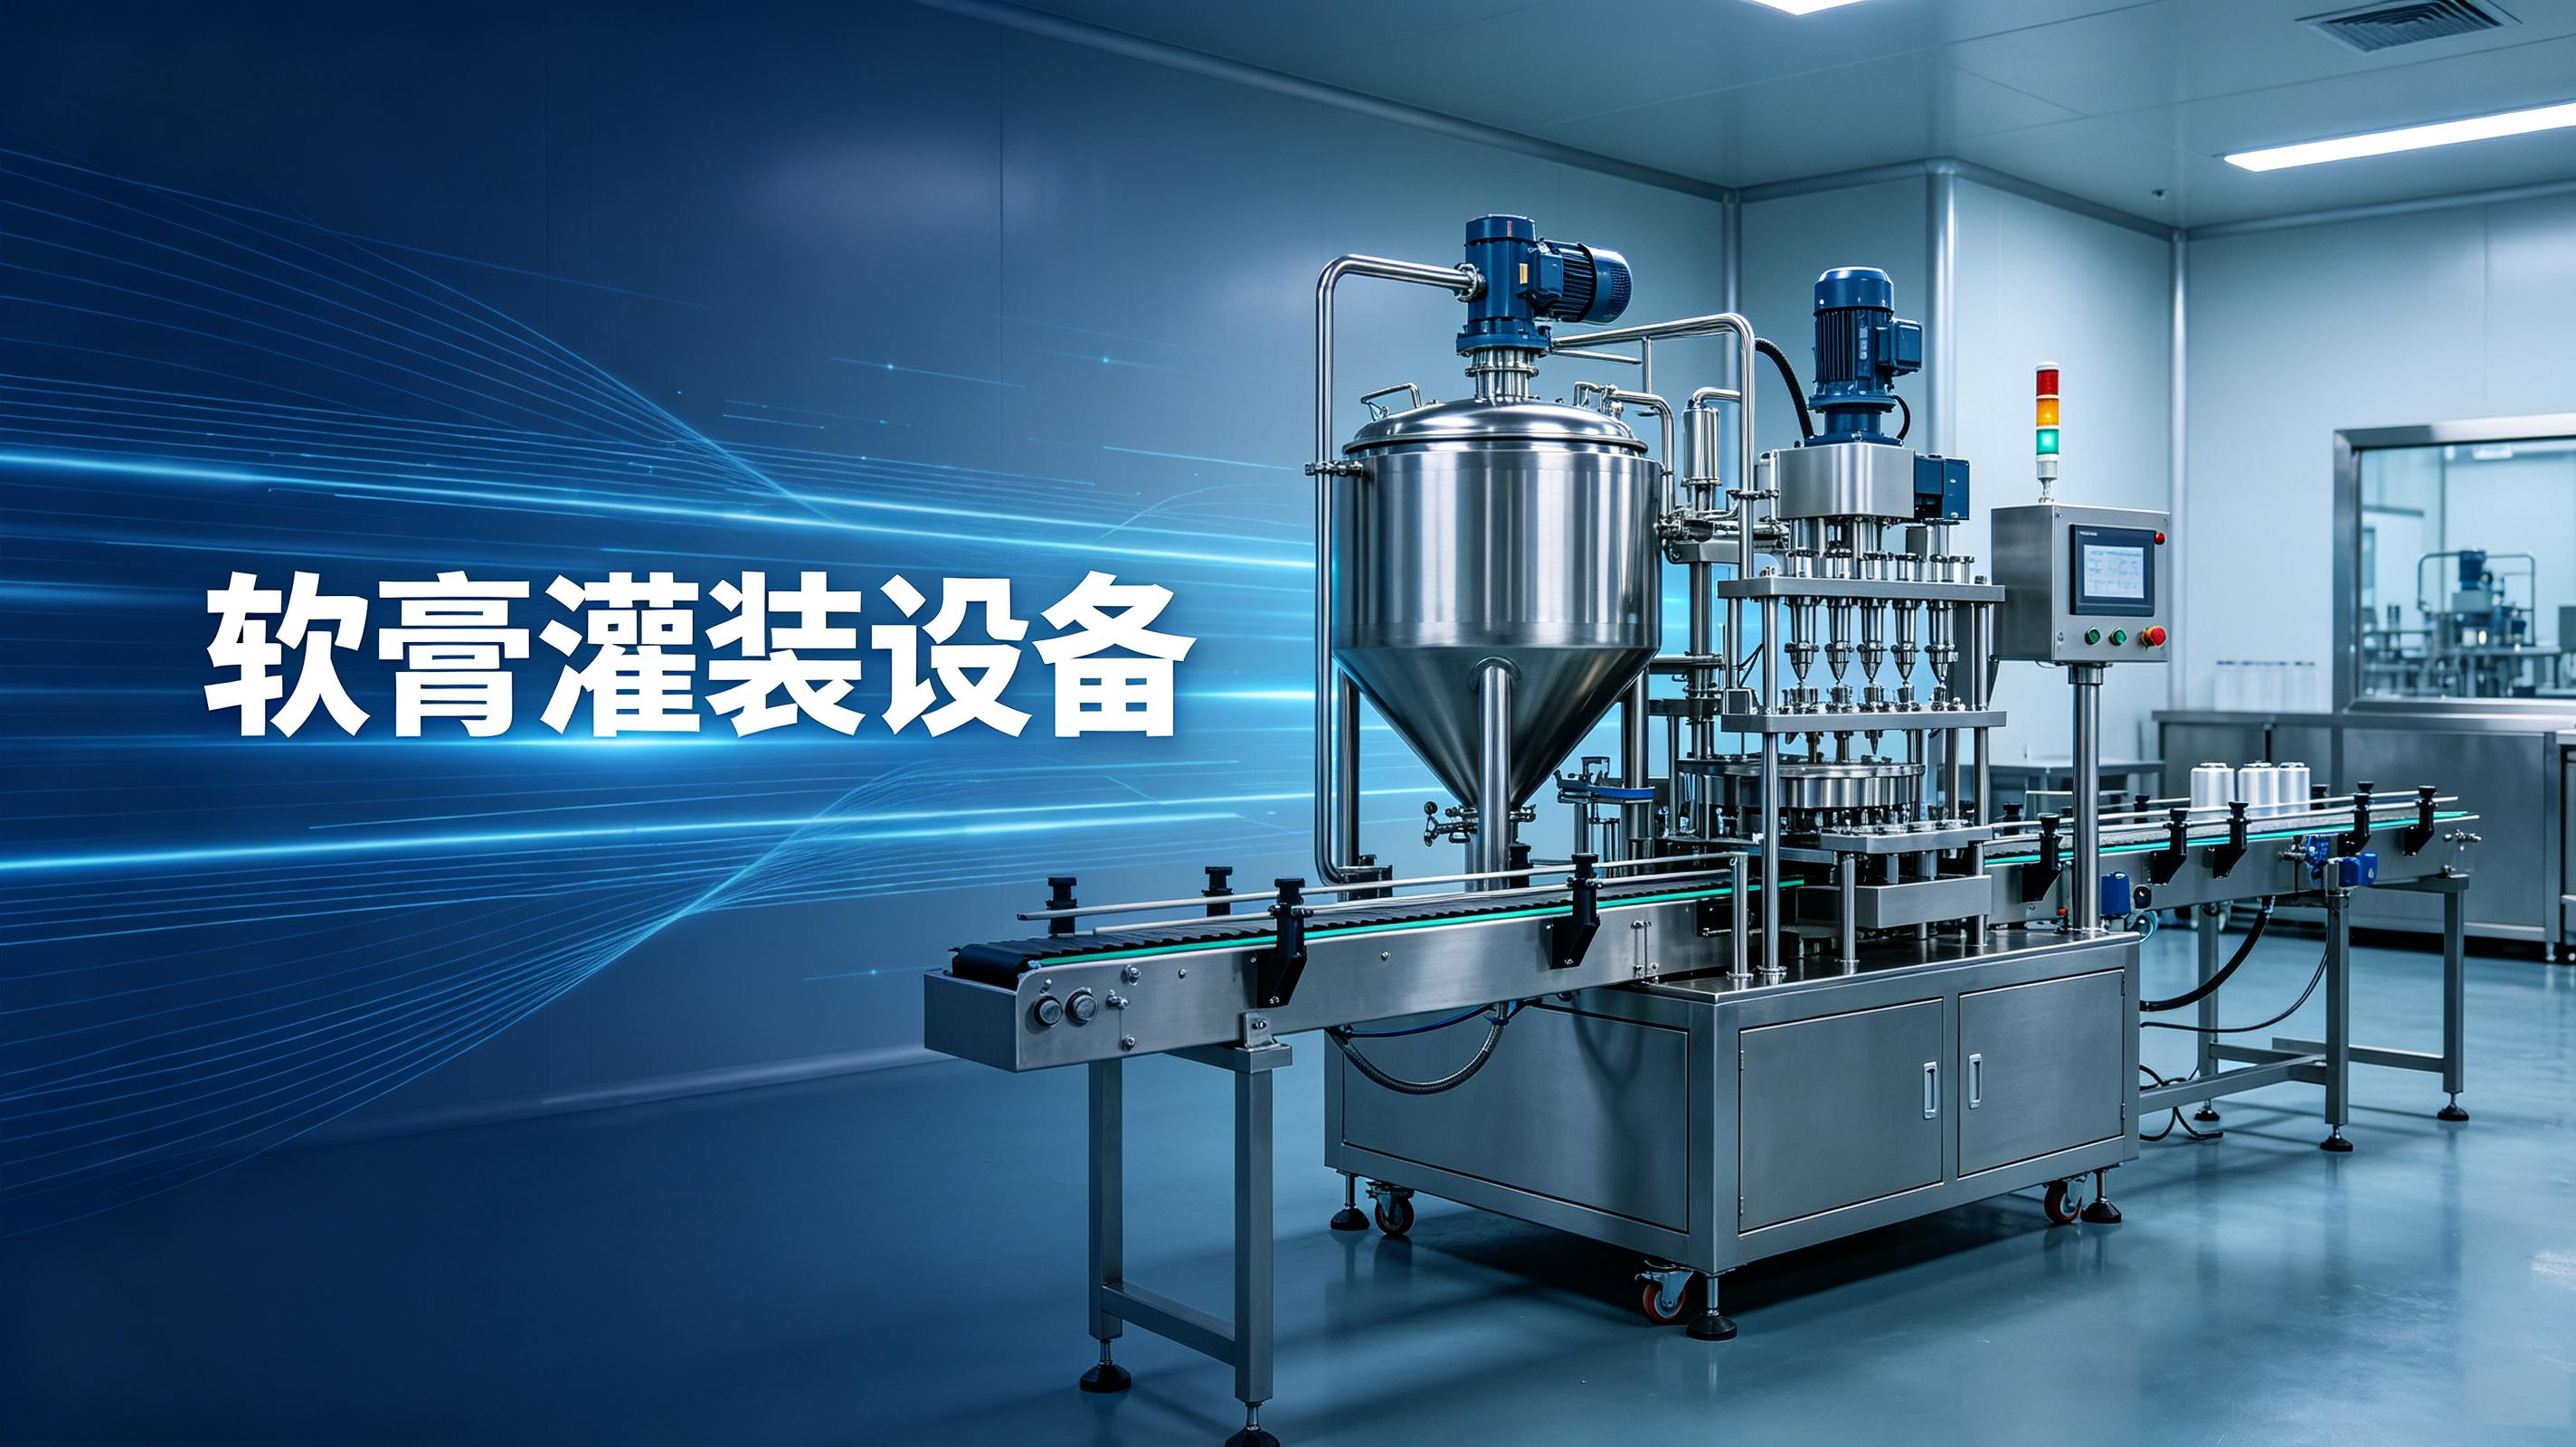
软膏这个东西,黏度从几千到十几万都有。齿轮泵?灌得动水剂,灌软膏就是硬怼,磨出来的料发热,膏体分层。柱塞泵才是正道,推力大,剪切小,膏体过泵体基本不受影响。
当时我们给孝感那个厂选泵,料是含凡士林的,特别稠。第一版用了个小柱塞,速度一拉,机器抖得像筛糠,底座螺丝震松了两颗。马上改了,换大一号柱塞,行程缩短,频率降下来,稳了。
调柱塞密封的时候,我手贱没戴隔热手套就去摸泵头,前一班刚灌完,泵头还烫着,虎口那里烫起个泡。车间主任拿烫伤膏给我糊,还开玩笑,说您这给自家设备做测试呢。后来我们装机的包里常备一管烫伤膏,用了三四年了。
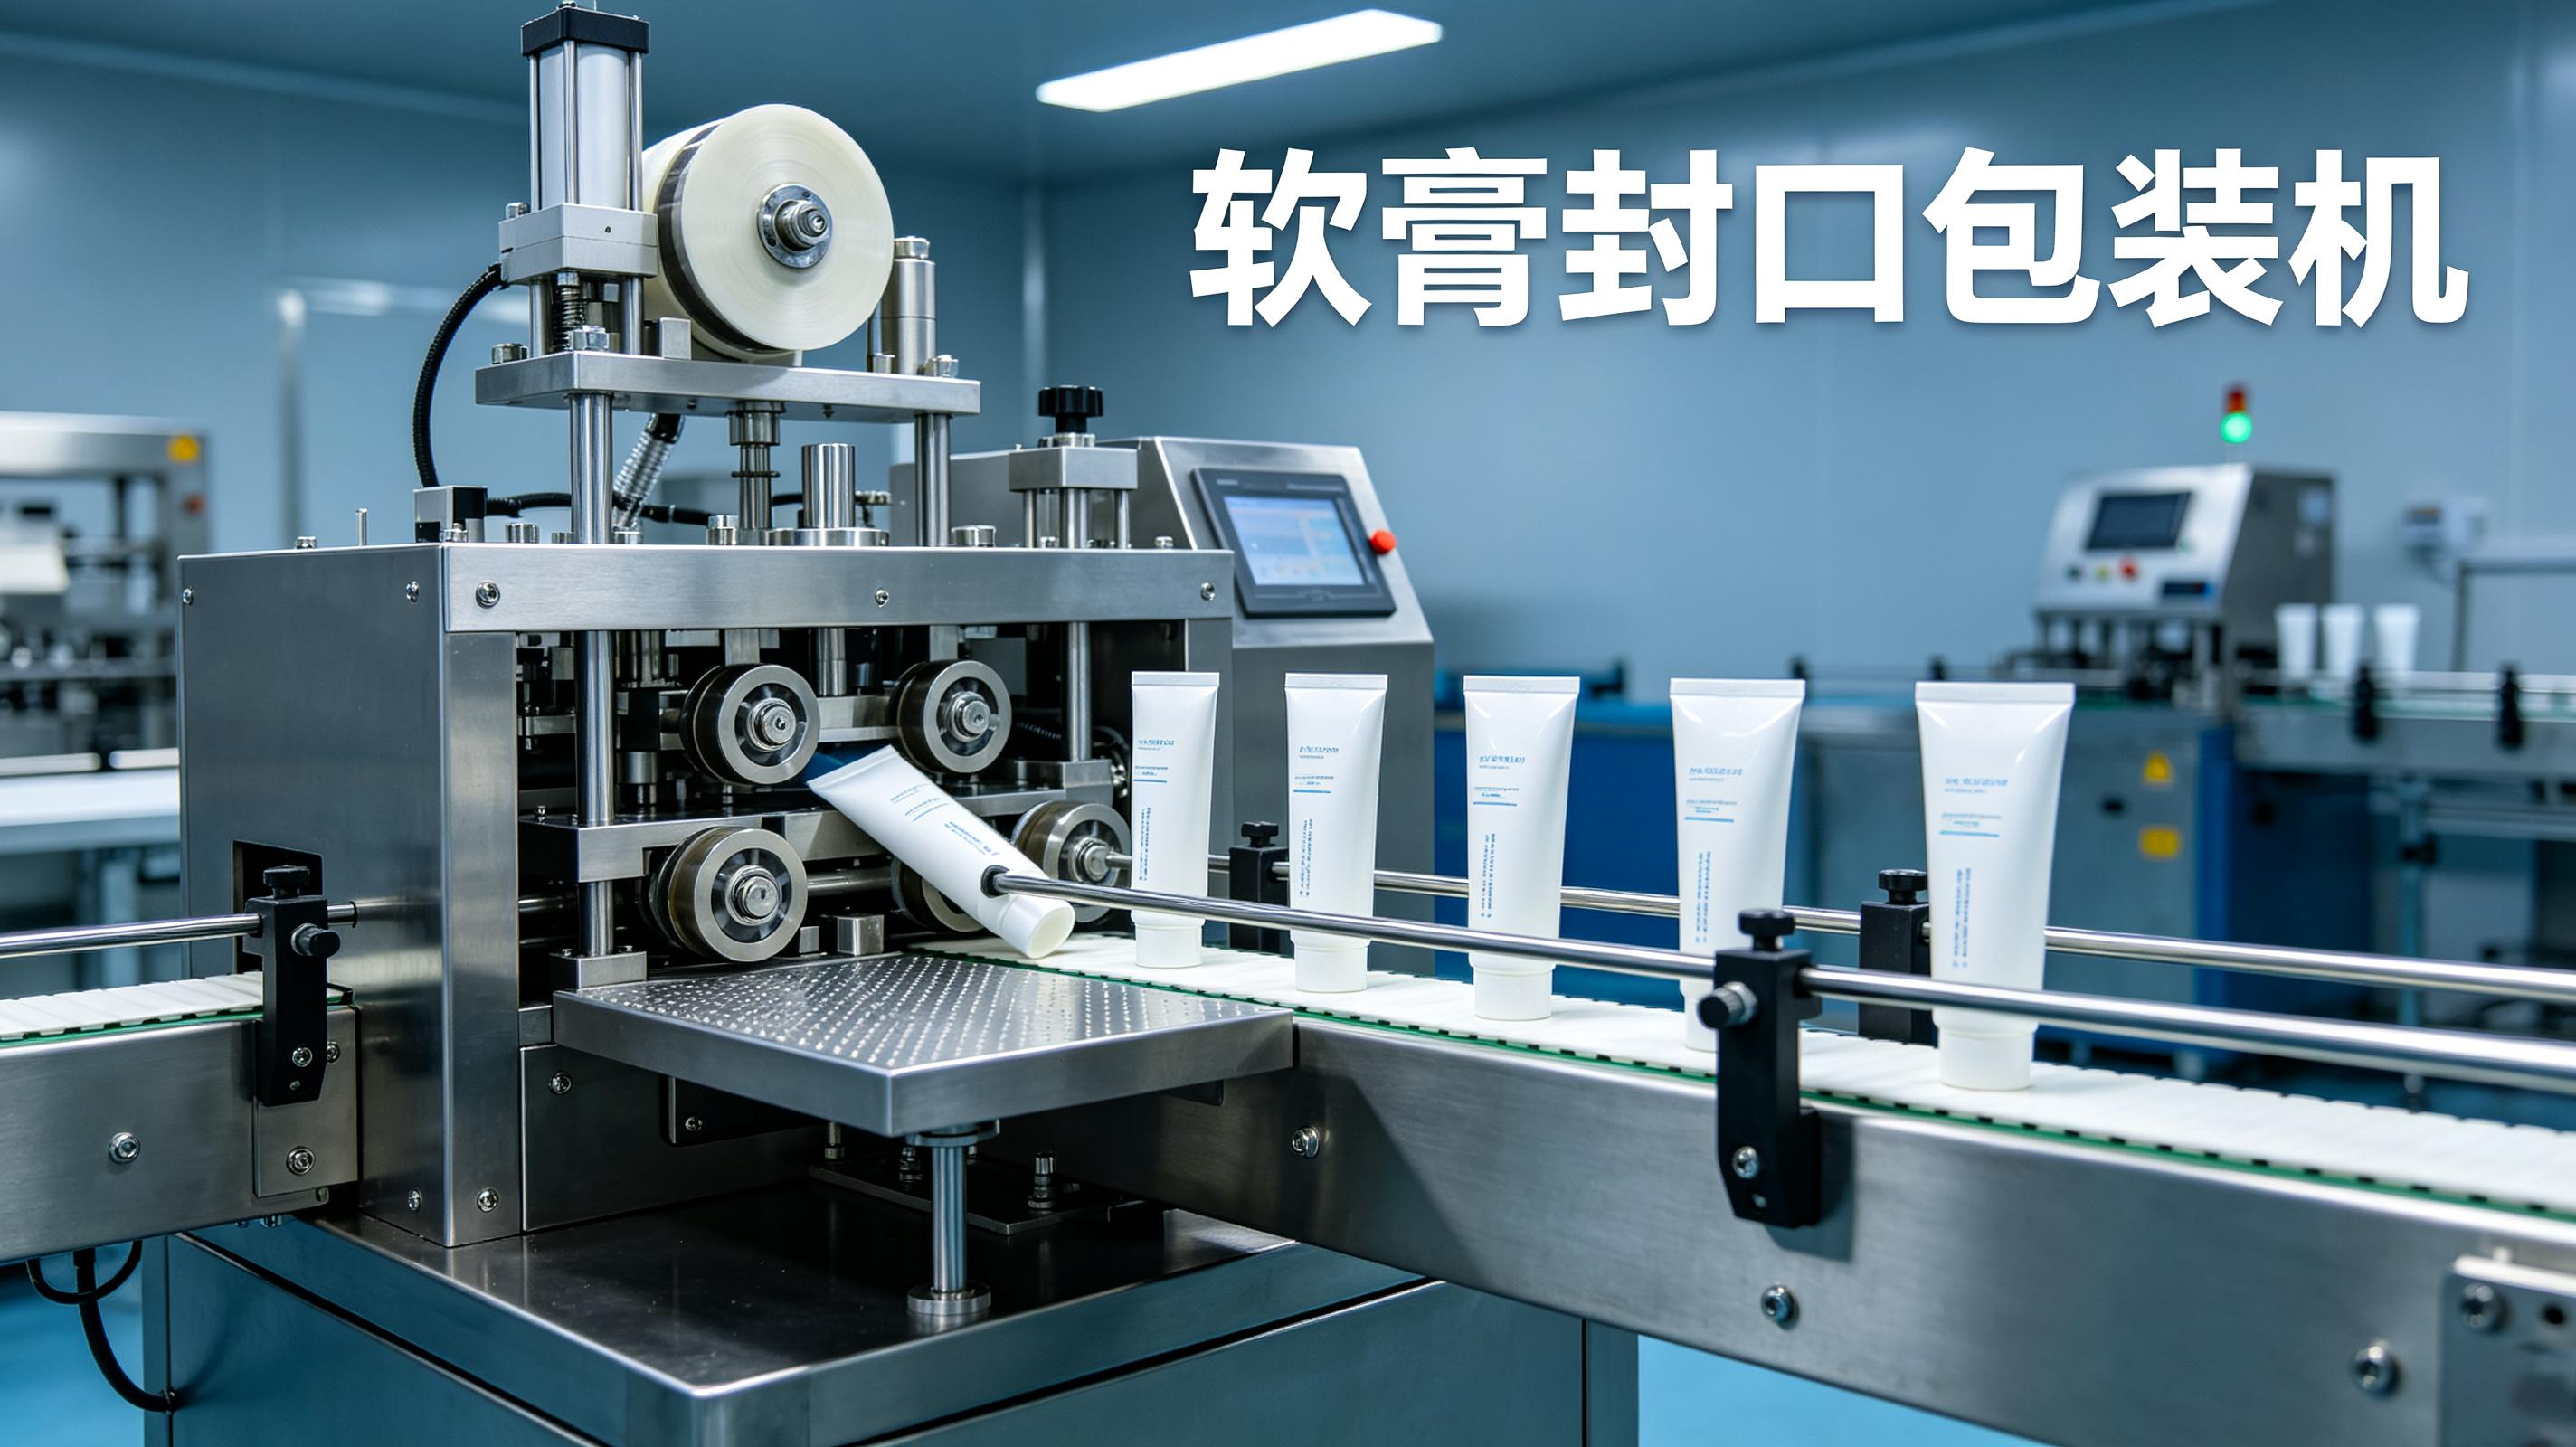
软膏全自动线的第一件事不是灌,是把乱糟糟的软管排好队。理管机用离心转盘,管子顺着轨道往外走。轨道间隙这个东西,差半毫米都不行,太松管子横着窜,太紧直接卡壳。
我记得轨道间隙我调了个0.2左右,反正就在那个区间晃,管径不同数值跟着动。当时有个批次管子圆度不太好,轨道里堵了一坨,电机还在转,离心盘磨着管子吱啦吱啦响,一股焦糊味飘出来,跟烤糊的塑料一个味。我赶紧拍急停,拆开轨道,里面七八支管子全磨花了。从那以后,进料前加一道管子圆度抽检,写进工艺单了。
管子到位检测用光电眼,透明的管还好,哑光白管反光乱,光电眼有时候认不出来,机器干等着。后来我们改了带背景抑制的光电,贵是贵了点,但那种滋滋的高频电磁阀声一响就是正常节奏,听不到我就知道有地方不对劲。有一次真没声,查了一圈,结果又是接线松了。这种低级错误,我二十年里犯的比谁都多。
软膏灌装头从管口怼进去,怼深了,膏体沾在管口内壁上,封尾夹出来一条印子;怼浅了,膏体砸下去,管底溅一坨,重量还不稳。我们一般定在管口往下两三公分的位置,出料速度跟回退速度匹配着来,膏面基本是平着涨上去的。
孝感那个厂调机的时候,计量一直漂。我蹲在机器旁边看了半小时,发现回吸那一下,膏体被带出一点挂在管口,下一支管上料的时候蹭上了。解决也简单,回吸行程加长了半毫米,顺便在灌装头外面加了个小刮环。那天蹲久了,站起来眼前一黑,差点栽到料桶里,旁边师傅一把薅住我。人过了四十,蹲机器边上不能太久。
软管尾部封口,一般是加热板烫软管尾,夹板一压封死。加热温度区间大概一百三到一百六,看管子材质,铝管耐热些,塑料管温度低一点。温度高了,管尾缩成一团,焦糊味满车间都是,那个味我闻一次记一次。
夹板的刀口必须锋利。钝了封出来毛边,客户验货一眼就看出来。我们要求刀口五十万模次检查一次,差不多该磨就磨。有个客户不听,用到九十多万次,封尾处开始有微孔,药膏渗出来,一箱货黏成一块。拆箱的时候膏体拉出来的丝,一米多长。那次之后我逮谁跟谁说,刀别省。
管子是有印刷图案的,封尾要跟管身图案对齐,歪了丑。对位靠管身上的色标,光电眼逮着色标信号,转盘就停。色标如果印得深浅不一,机器就傻。我记得调过一台机,那批管子色标淡得几乎看不见,我把光电灵敏度硬拉上去,结果灵敏度一高,背景纹路也触发,转盘乱停。折腾到半夜,后来让客户把色标印刷加深,才算完事。那晚收工,车间里豆浆机煮着豆浆,我端碗的时候溅到隔热手套上,烫得我一哆嗦,手一抖又泼了半碗。
罐子类的软膏,灌完封膜再旋盖。旋盖头拧多紧,靠扭矩,一般定在零点八到一点二牛米,看盖径。紧了盖子裂,松了运输路上开盖。
孝感那个厂就有过这事。一台旋盖机,扭矩飘,上午封的紧,下午封的松。我查了机械、查了气压,都没毛病,坐在机器边上生闷气。后来闻见一股焦糊味,顺着味儿找,是旁边烘箱飘过来的,不是机器的事。正准备走,又注意到伺服电机有点怪响,嗡嗡的不对味。拆开一看,电机风扇被棉絮糊死了,过热保护动作,输出扭矩往下掉。清完棉絮,故障没了。当时吓我一跳,差点把整台旋盖总成给换了。
理管、上管、对标、灌装、封尾、旋盖、检重、剔除,一气呵成。速度看产品,软膏类一般一分钟四十到八十支,小罐装二十到四十罐。人机界面一屏全看着,哪个工位掉链子,屏上直接红。
几个实测数,拿去对:
| 工序 | 关键参数 | 参考区间 |
|---|---|---|
| 柱塞泵计量 | 灌装精度 | ±0.5% |
| 理管轨道间隙 | 按管径配 | 管径加0.15~0.25mm |
| 灌装头插入 | 管口往下 | 2~3cm |
| 封尾温度 | 按管材质 | 130℃~160℃ |
| 旋盖扭矩 | 按盖径 | 0.8~1.2 N·m |
| 封口合格率 | 整机水平 | 99.99%以上 |
线体联动的时候,最怕一个工位慢半拍,后面全堵。第一次联调孝感那条线,旋盖工位响应慢,瓶子在星轮里叠起来,哐当一声倒了七八个。后来发现是旋盖下降速度参数写小了,改成跟灌装点动同步,顺了。那几天伺服电机高频运转的滋滋声听得我脑仁疼,回家睡觉耳朵里都有回音。
颗粒粒径超过泵阀间隙就会堵。上机前先过一遍筛,粒径压到零点五毫米以下,基本没事。
换管径、换罐径,星轮、夹具、轨道都要换。熟练工半小时搞定,生手一上午。我们把易换件做成快拆,能省的螺丝全省了。
整线长度看配置,软膏管类十米上下,带罐装旋盖的加到十五米左右。具体按车间布置图排。
武汉耘和机械,核心团队干这行十五到二十年,机器是我们自己装的,毛病是我们自己修的。灌装精度±0.5%,封口合格率99.99%以上,这两个数我们敢写在合同里。
扯了这么多,说回孝感那个厂。那条线现在替掉了二十八个女工,留了四个人看线和抽检。厂长不蹲在门口抽烟了,前两天听说他在跑原料展会,朋友圈发的全是展会照片。车间里原来那股膏体和汗味混在一起的气,现在是淡淡的热塑封味。
反正就这么干,干了二十年没出岔子。