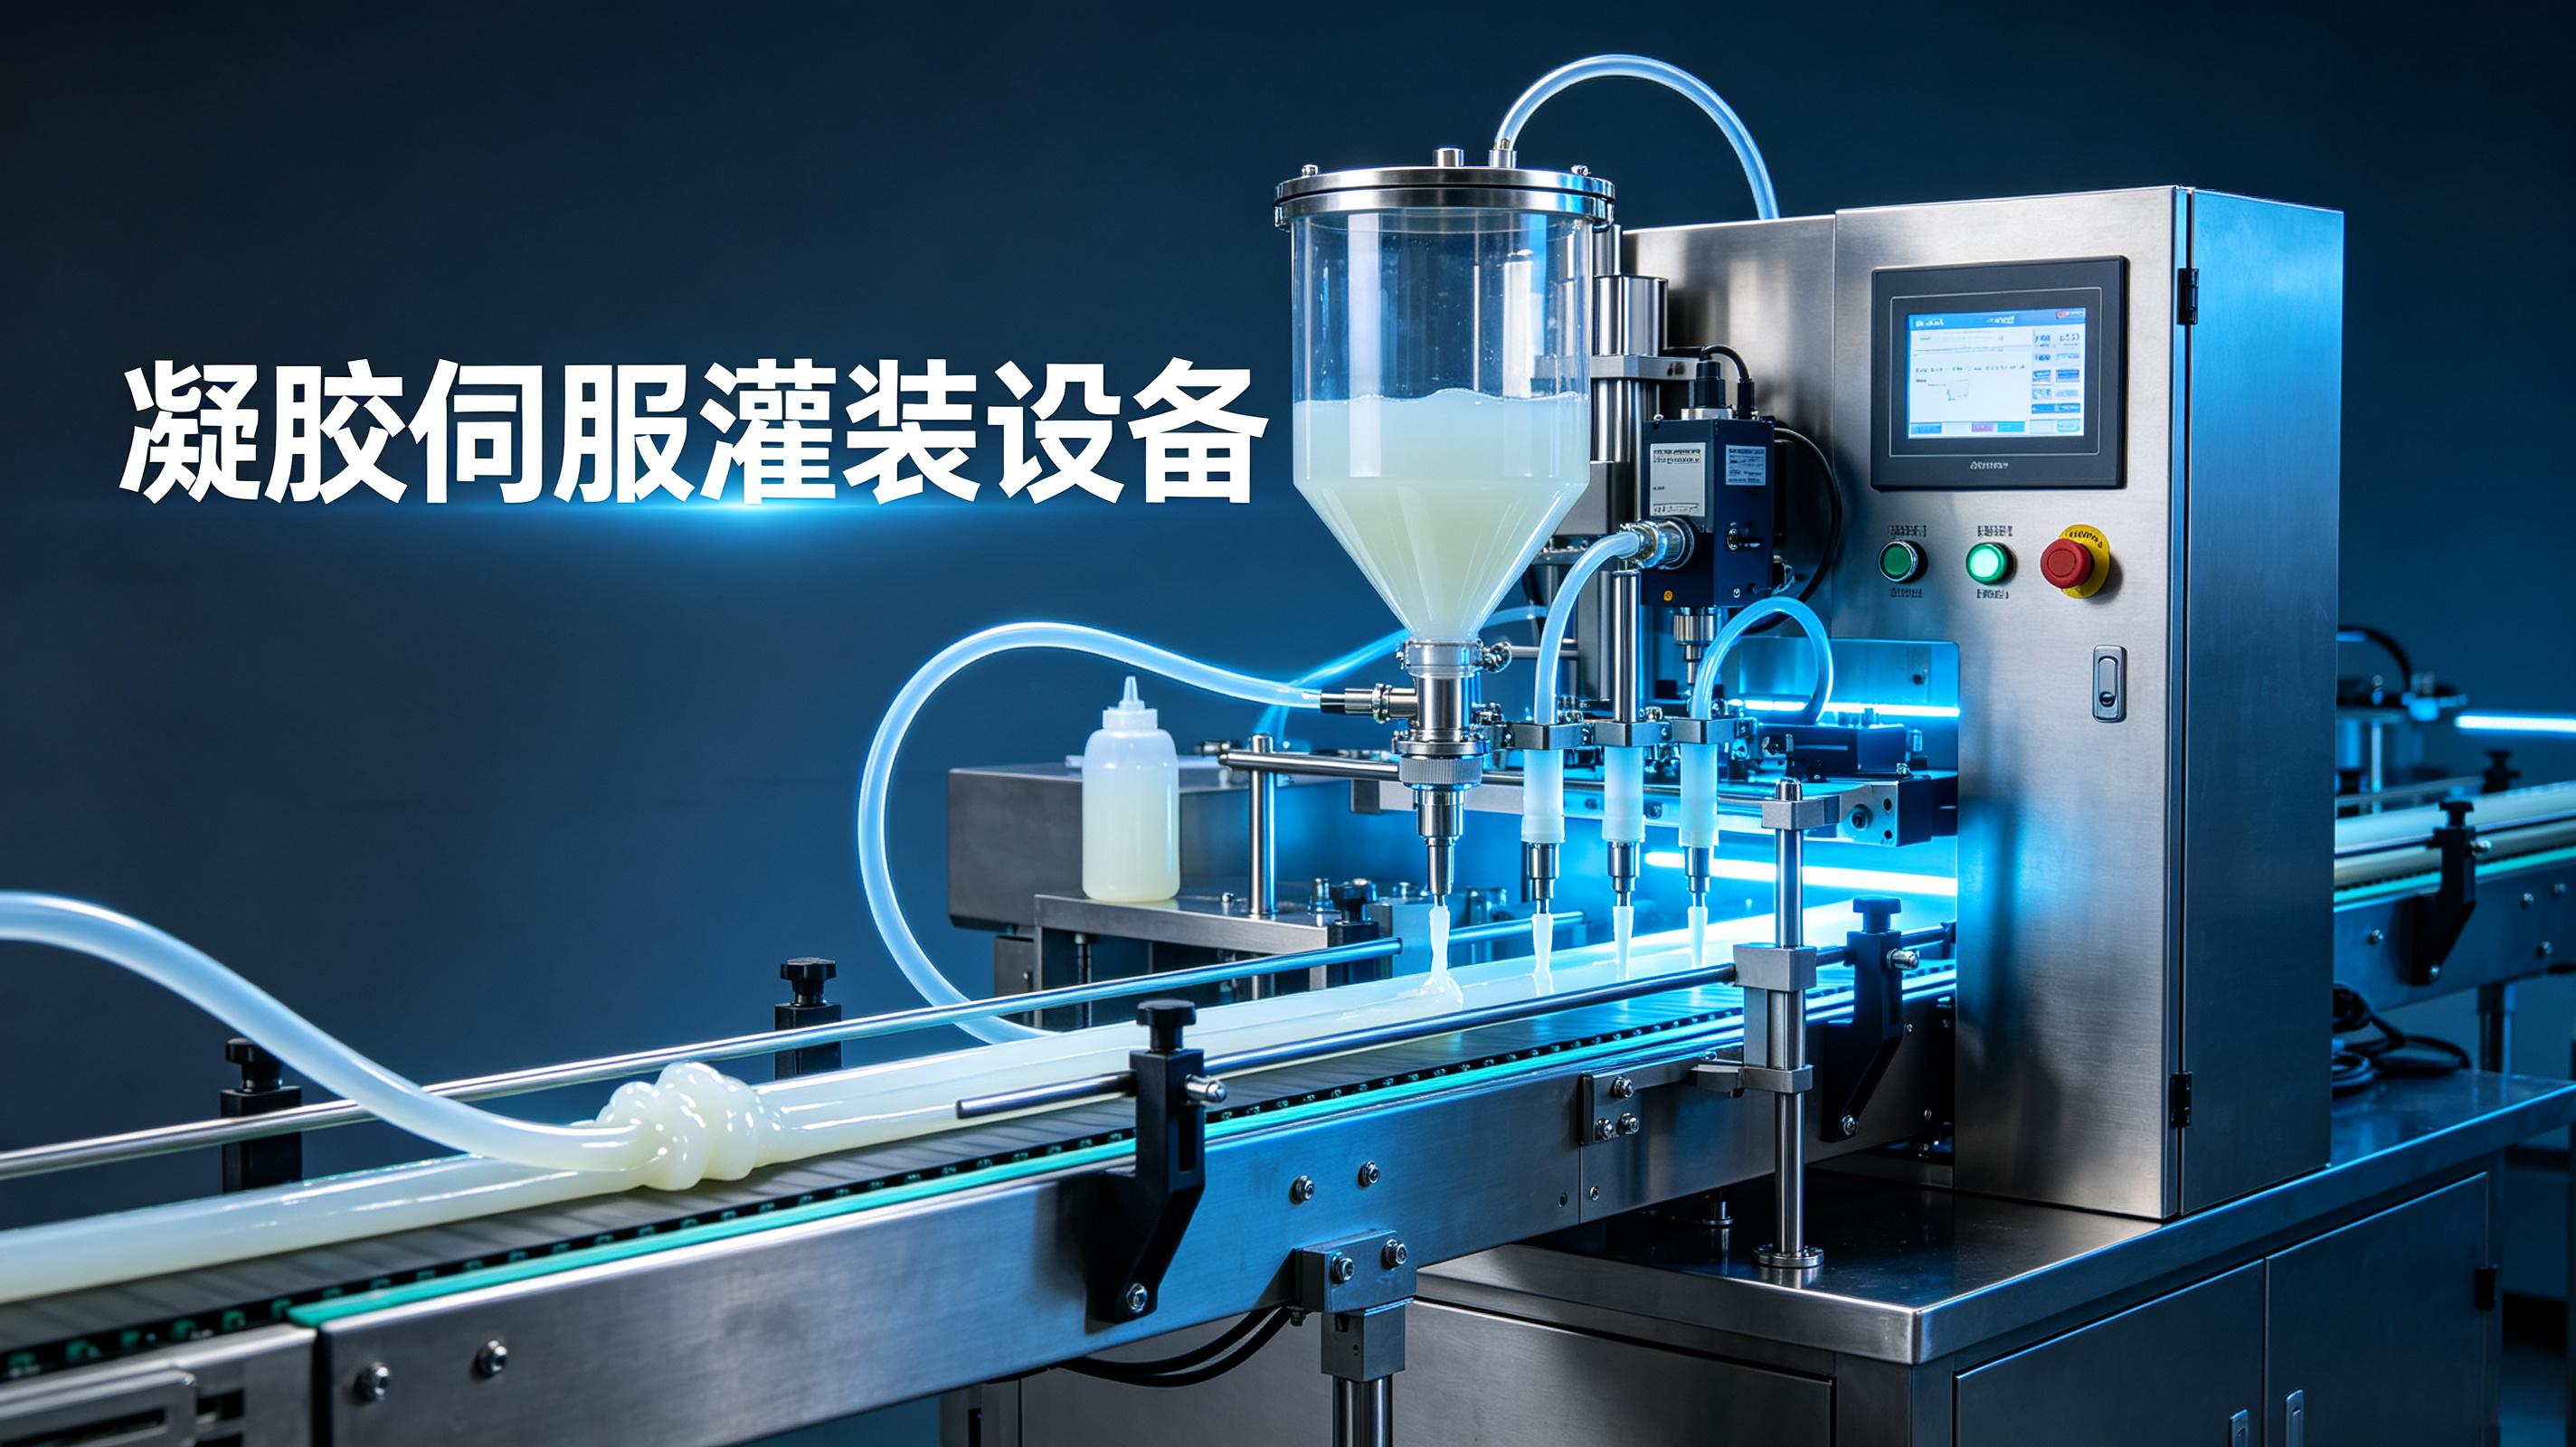
那天在河北一个药厂,铝管灌装机突然窜沫。软膏从管嘴往上涌,溅到隔热手套上,烫得我隔着帆布层都缩手。厂长四十多岁的人,急得围着我转圈。我让他别慌,把背压阀往回拧了大半圈,窜沫立马收住。就那一下,他踏实了,我也踏实了。后来那批活干完,他说你们耘和的机器看着愣,其实有门道。我说门道不在机器,在你知道它什么时候会犯浑。
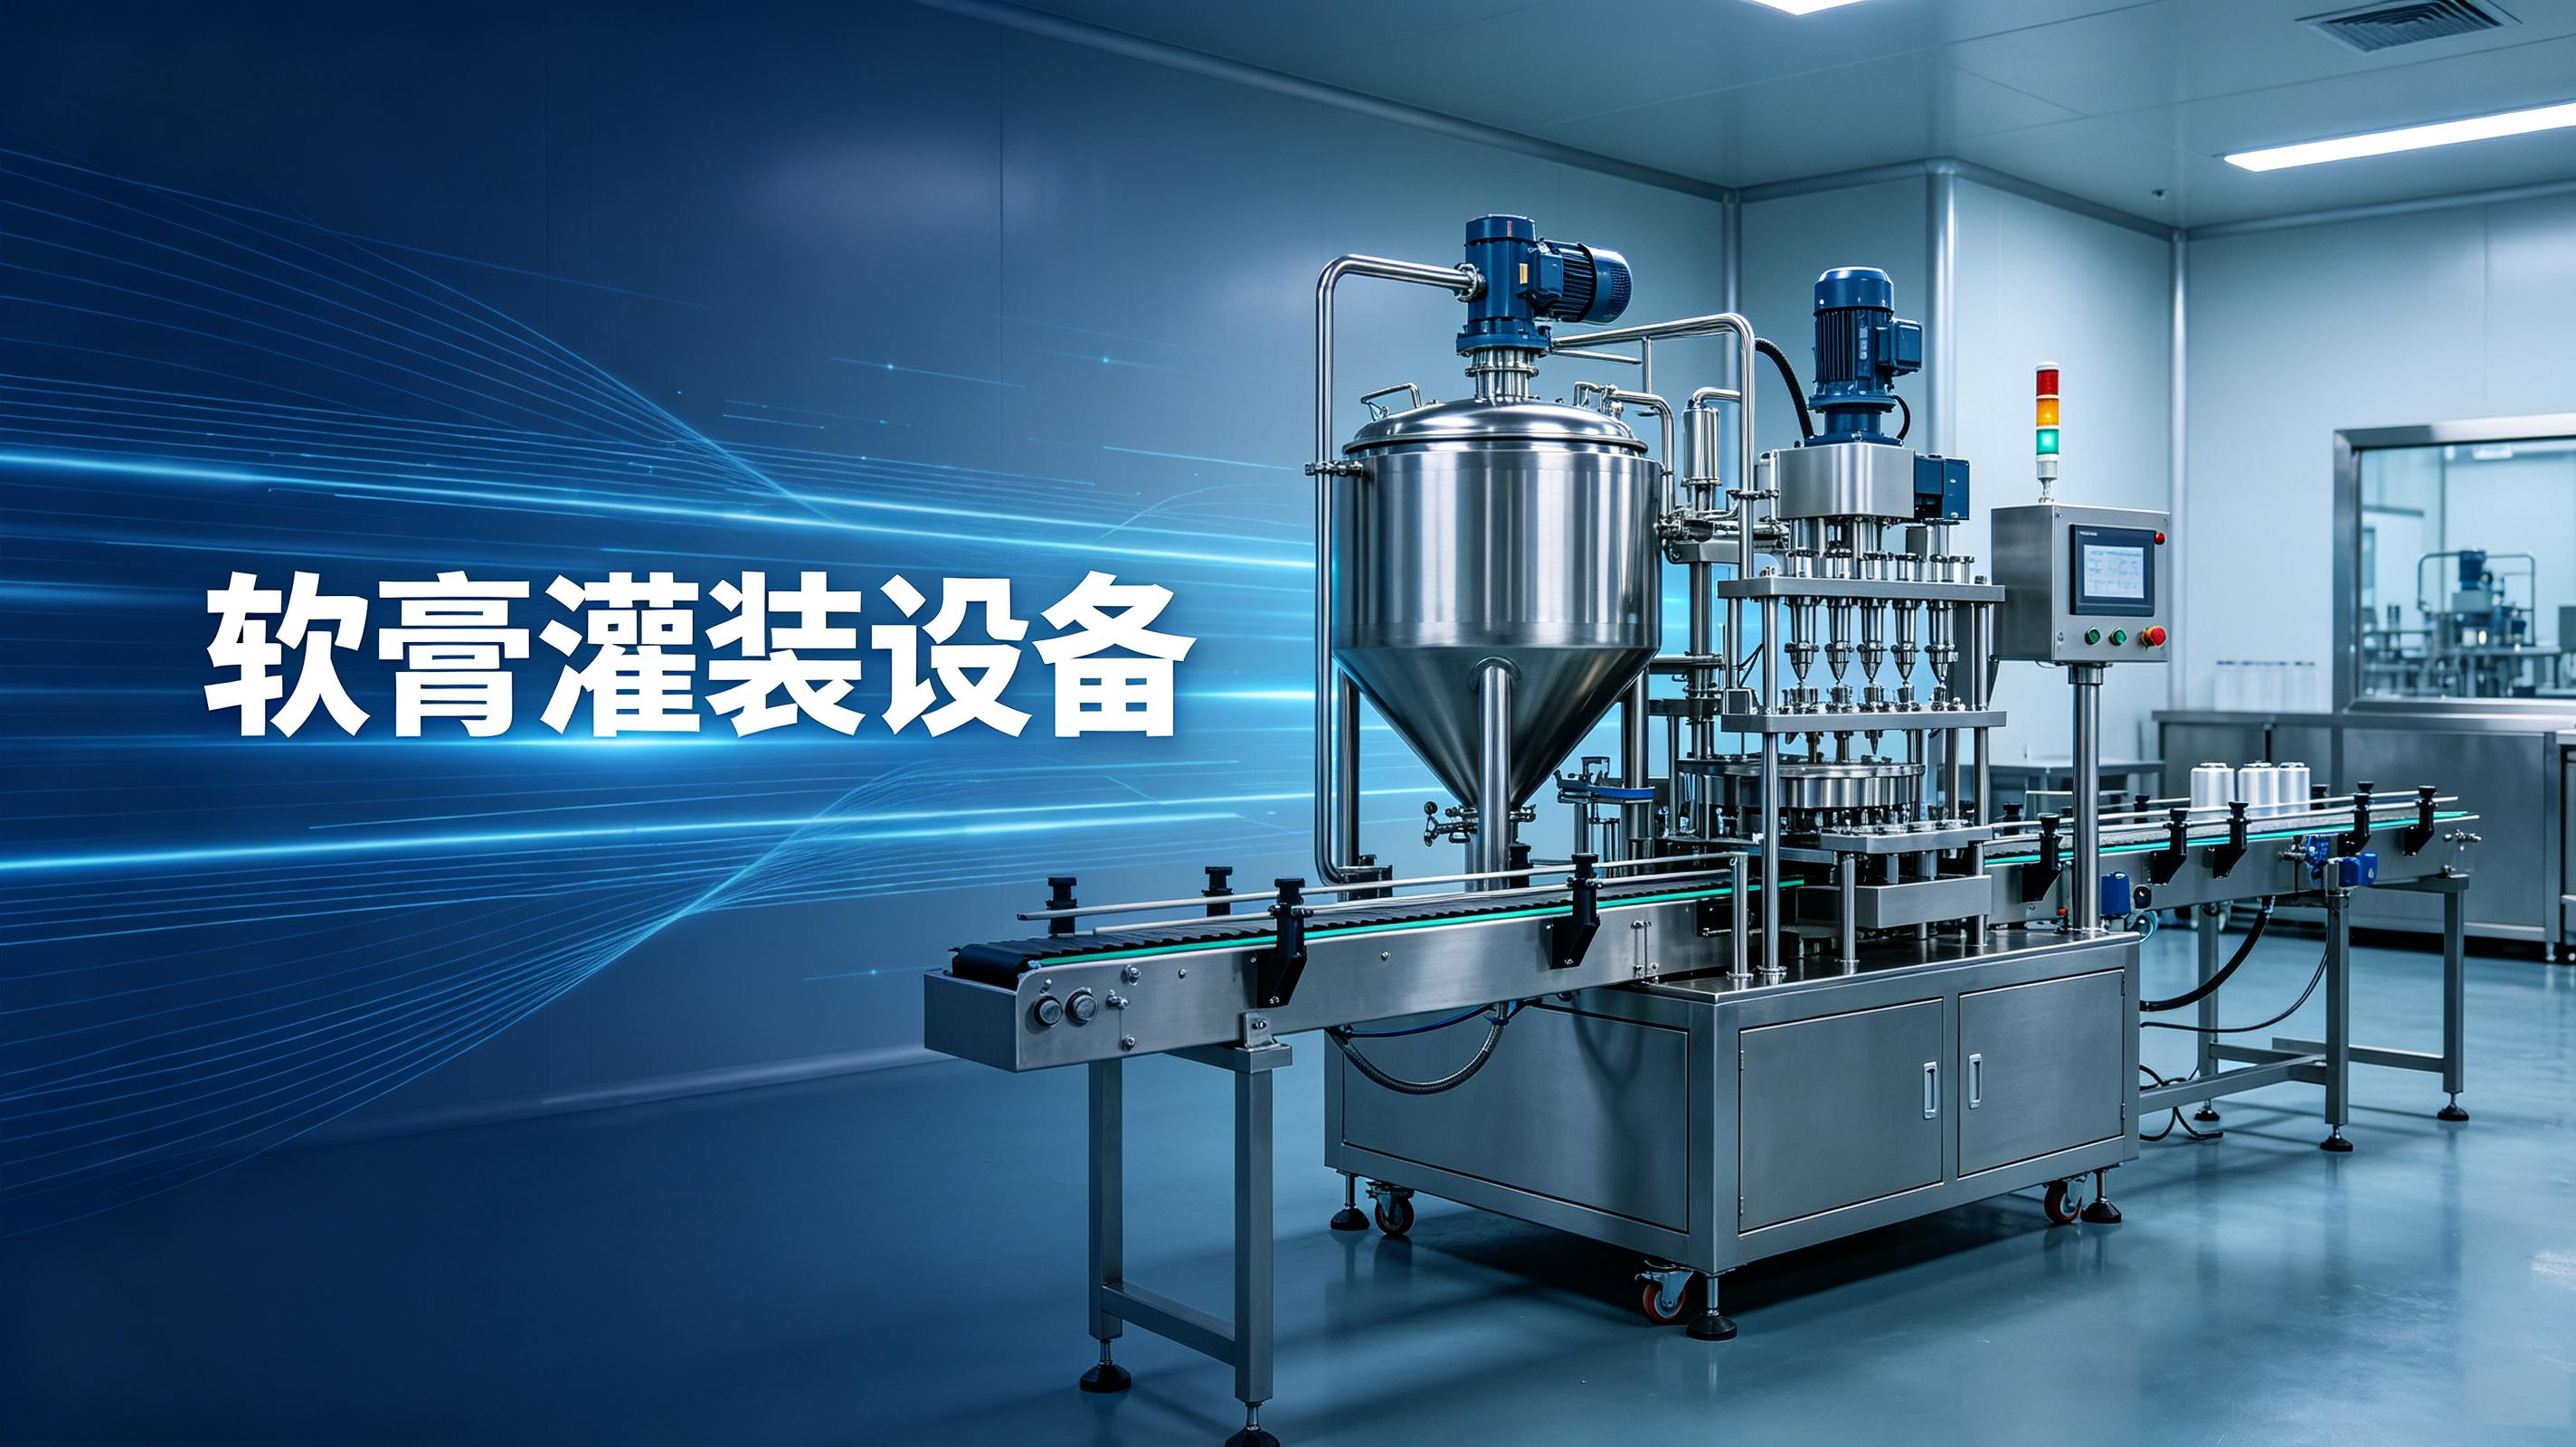
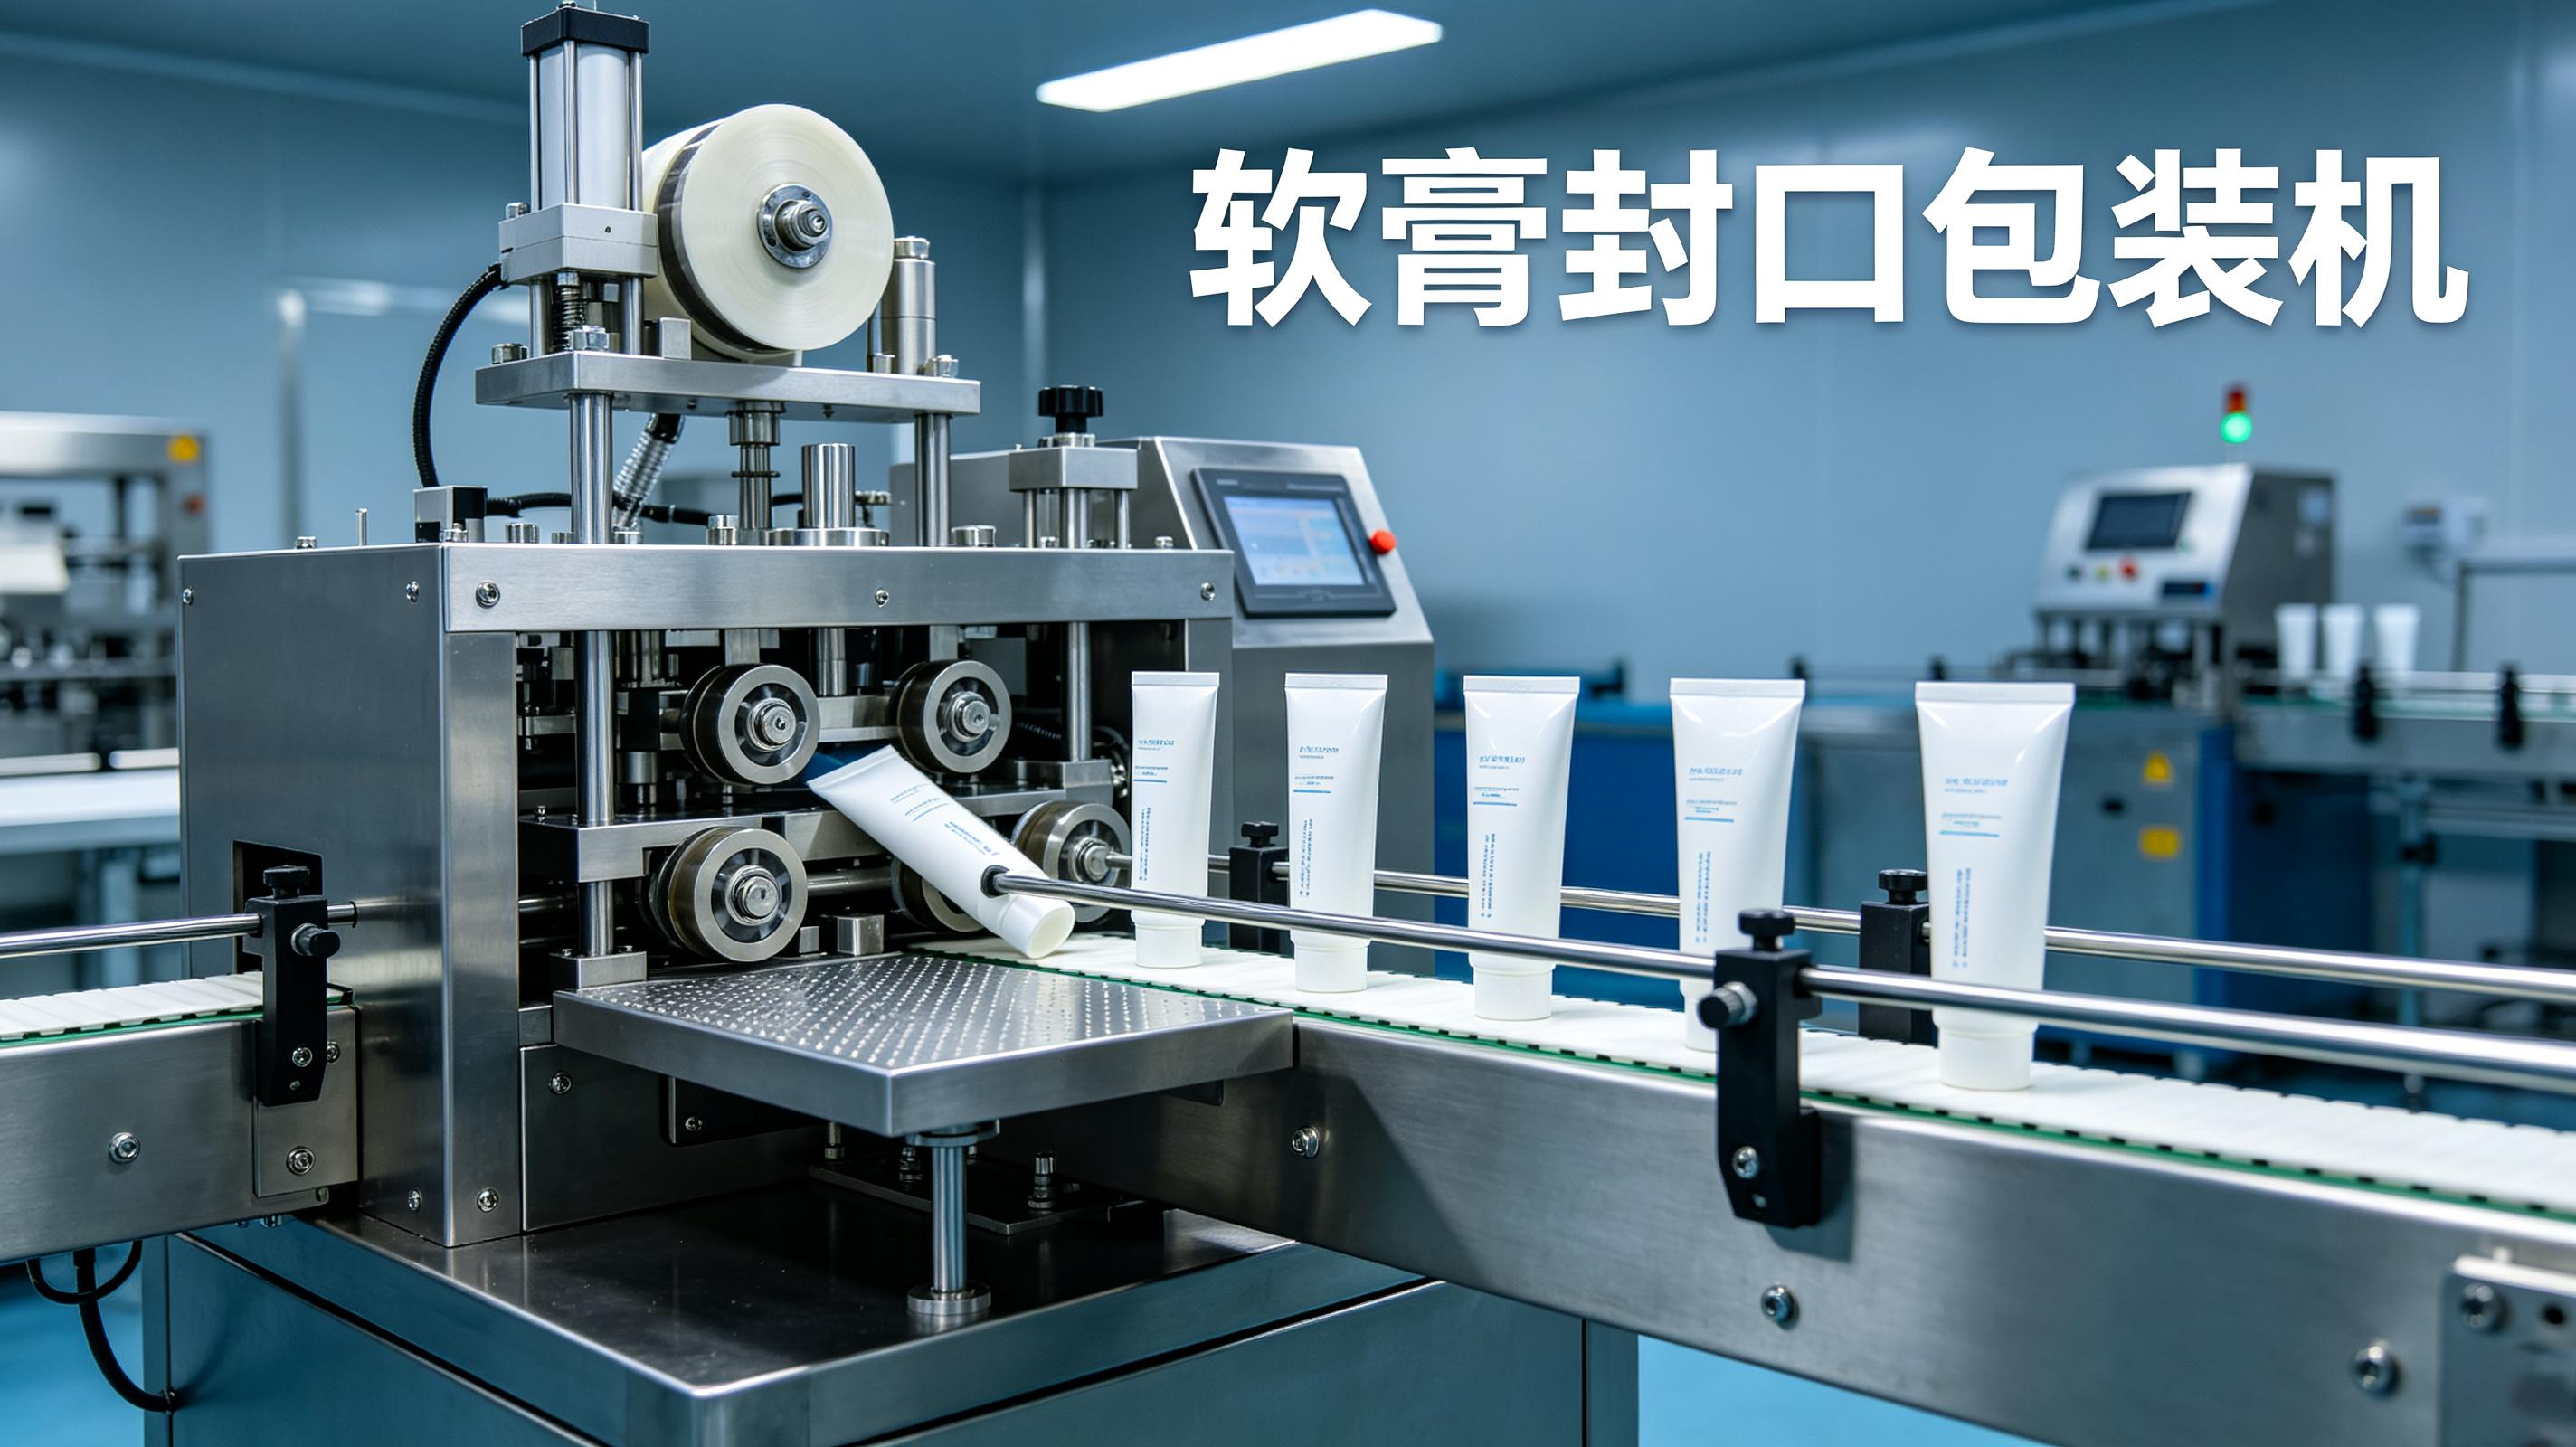
管装软膏我们做得最多。铝管硬,复合管软,灌装头怼上去的手法完全不一样。铝管你得用硬定位,管口套住灌装嘴,下压行程我一般调在3到5毫米,压狠了管口变形,压轻了膏体从缝隙往外挤。复合管有弹性,压多了它自己弹回来,灌装嘴拔出来的时候容易带丝。我记得调第一版复合管曲线,伺服电机给的速度太快,膏体还没落到管底就憋压,从管口边上溢出来,整个转盘上糊了一片。那次废了大概两百多支管,车间里一股薄荷脑混着凡士林的味道,闻多了头晕。
后来我把灌装动作拆成两段——快灌和慢补。快灌走总量的八成,慢补走剩下的两成,中间加一个0.2秒的停顿。这个停顿是我拍脑袋定的,试了大概四十多回,0.15秒太短,憋压还在;0.3秒太长,产线节拍跟不上。就0.2秒刚刚好,让膏体在管子里自己落位。封口那一段更折腾。铝管折边封口,刀模的温度我常年定在210度上下,正负不超过5度。有一次工人把温度传感器线接反了,实际温度飙到240度,封出来的管尾焦糊味浓得像烧胶皮,整条线停了半小时散味。
复合管用的是热风封口,热风枪嘴离管尾的距离我拿塞尺卡过,1.2毫米是安全值。低于1毫米,热风直接烧穿管壁;高于1.5毫米,封口强度不够,用手一捏就开。当时为了调这个距离,我把热风枪的支架拆了重新焊了个可调的,前后折腾了两天。那天下午车间里热风机的嗡嗡声加上伺服电机的滋滋蜂鸣,脑袋都是木的。但焊完以后,复合管封口再没出过批量事故。
瓶装软膏麻烦在瓶口和瓶身的匹配。玻璃瓶壁厚有公差,塑料瓶容易变形。我们做过一批眼膏,用的是5毫升小玻璃瓶,瓶口内径才6毫米。灌装头做细了膏体下不去,做粗了怼不进瓶口。最后用的针头式灌装,外径4.5毫米,内径3毫米,这个尺寸是我用游标卡尺量了三百多个瓶子以后取的中间值。灌装速度不敢快,一分钟顶多跑四十瓶,再快就窜沫。窜沫这个词我们在车间里用的多,就是膏体从灌装头和瓶口的缝隙里往上冒,跟烧开的水往外溢一样。
塑料瓶软膏我们接过一个活,是治脚气的,瓶子软,灌装的时候瓶子被夹持气缸一夹就扁。后来改了夹持方式,用真空吸盘把瓶子底部吸住,上面只用一个限位环。限位环的高度我调了六回,最后定在瓶肩往下两毫米的位置,不夹瓶身,只卡瓶肩。那批活干完,工人说这回耳朵清静了,之前气缸夹瓶子的噗嗤噗嗤声听着都替瓶子疼。
封口这块,瓶装我们用得多的是感应封口和旋盖。感应封口的频率我一般不瞎动,固定在25千赫兹,功率看瓶盖材质调。铝箔封口功率给大了铝箔起皱,给小了封不死。我记得有一回功率调小了,整批货发出去以后客户打电话来说漏了三分之一。后来再也不敢省那个功率余量,宁肯过封也不欠封。过封最多铝箔难撕一点,欠封就是质量事故。
袋装软膏我们做得不算多,但每回都印象深刻。袋装的灌装头是扁平嘴,插进袋口以后两边撑开,膏体从中间压进去。扁平嘴的宽度我做过几个尺寸,最后常用的是12毫米宽的嘴,再宽了撑破袋边,再窄了灌装时间长。有一次试一个中药软膏,膏体里面有细颗粒,扁平嘴堵了三次。第三次堵的时候我直接上火,把嘴拆下来用压缩空气吹,结果膏体喷了一脸,眼镜片上糊得啥也看不清。后来我给扁平嘴加了一个反冲装置,每灌完十袋自动反冲零点几秒,效果还行,再没堵过。
袋装封口分横封和竖封。竖封把袋边封住形成一个筒,横封把筒切断再封底。横封的温度我一般设在180度,速度在每分钟三十袋左右。有一回横封的硅胶垫老化了,封出来的袋底有针眼大的孔,软膏慢慢往外渗。那天下午我蹲在出料口旁边,一袋一袋用手捏,捏了二百多袋,满手都是油。后来换了硅胶垫,封口压力调高了0.2兆帕,孔眼没了。那个压力值是我瞎蒙的,但蒙对了。
说回正题。袋装最怕的是封口膜跑偏。膜跑偏一毫米,横封就封到袋子的内容物上,膏体被高温一烤,那股焦糊味比管装还冲。因为袋膜薄,糊味散得快,但留在车间里的那个味道能存半天。我在产线上装了一个光电纠偏,但光电头得经常擦,擦不勤快它就犯懒。后来我让工人每两小时擦一次光电头,用无纺布蘸酒精,擦完以后膜走得正,封口合格率就上去了。
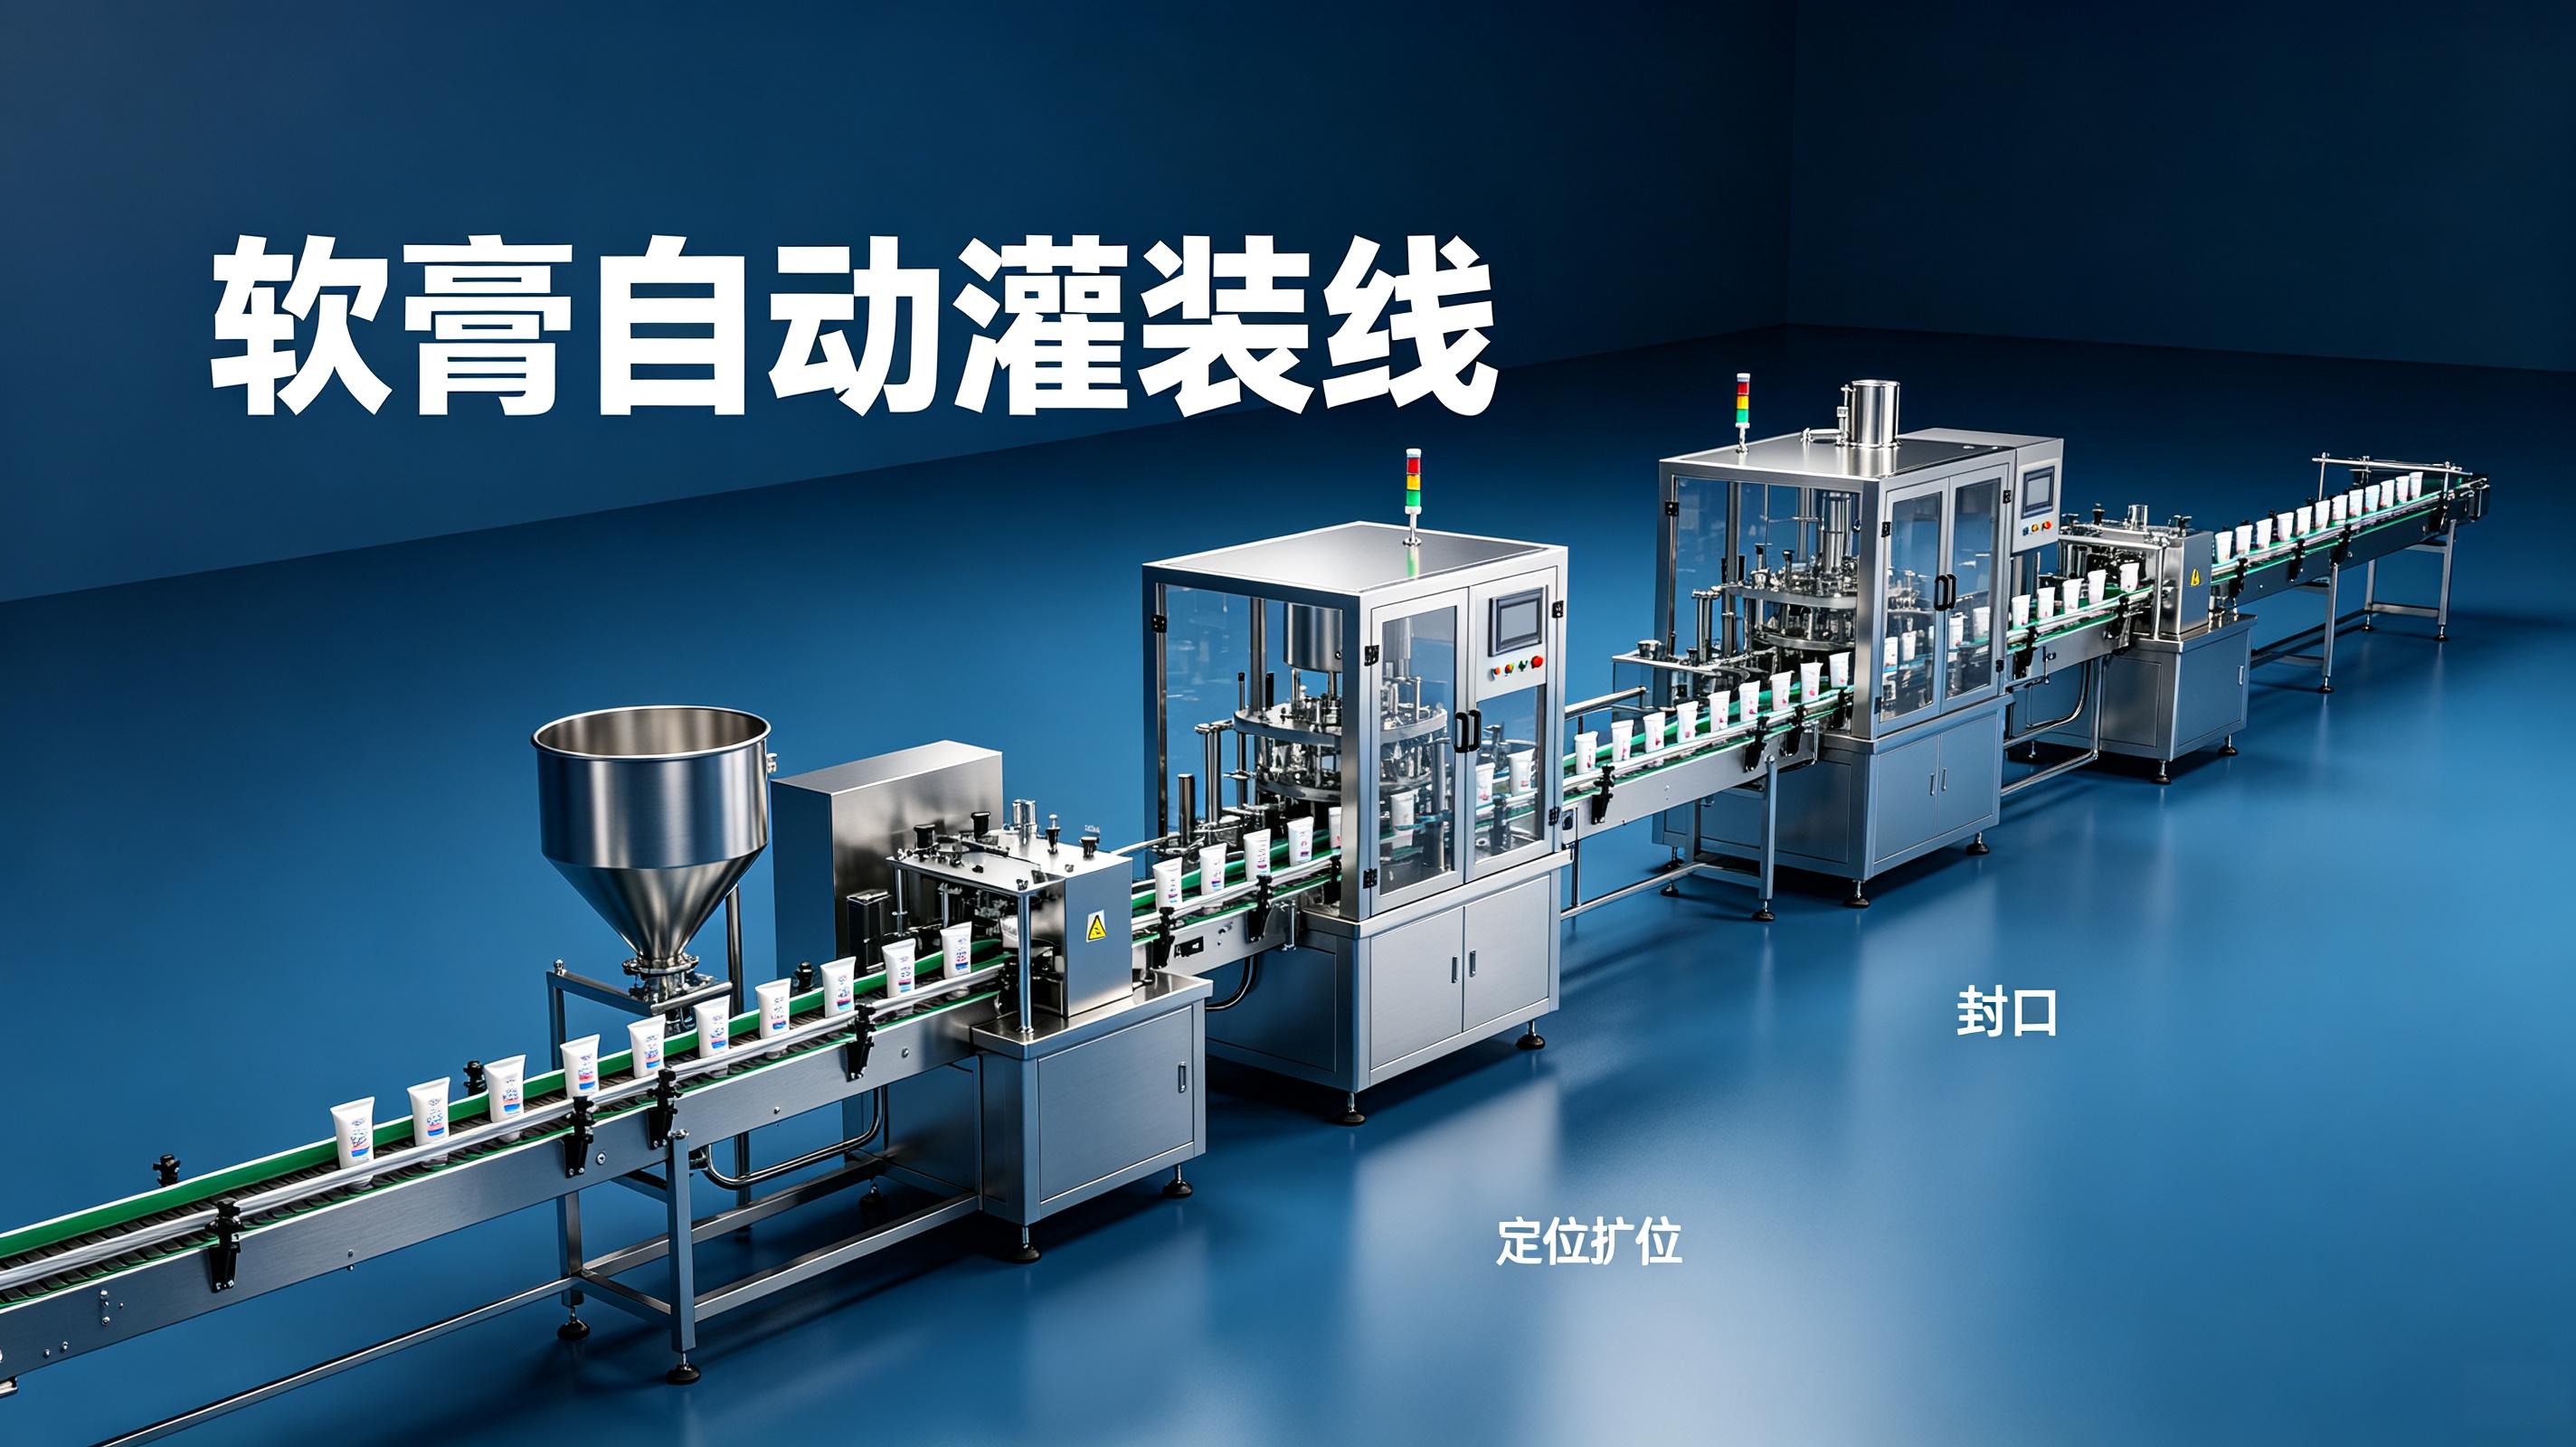
很多厂子问我能不能管装瓶装袋装一条线跑。能跑,但得看你怎么换。耘和的设备我们设计的时候就考虑了快换工装。灌装头、封口刀、夹持模具全部做成模块化,换型的时候拧四个螺丝,拔两根气管,插两根线,十五分钟完事。这个时间是我们自己掐表算的,工人熟练了能进十分钟。
快换听着简单,但每个工装的定位基准我们磨了很长时间。灌装头的安装面我们磨到粗糙度0.8,就是摸上去像镜面但不打滑的那个手感。定位销的直径我定在8毫米,正公差0.005,负公差0。这个公差是我跟加工师傅吵了三回才定下来的,他说太严了不好做,我说你不做我找别人做。后来他做出来了,换上去的工装位置偏差不超过0.02毫米。
多剂型共线还有一个麻烦——管路清洗。管装和袋装的膏体黏度不一样,残留物不一样。我们用的是快拆管路,全316L不锈钢,卡盘连接。清洗的时候整条管路拆下来泡碱水,泡完再用纯水冲。碱水的浓度我从来不拿试纸测,就凭经验——看着水发白就对了。泡的时间看膏体,油脂多的泡久一点,水性的泡短一点。有一回工人偷懒少泡了半小时,结果下一批灌的时候管路里析出硬块,把灌装头的单向阀卡死了。后来我再三交代,清洗时间只能多不能少,少一分钟都不行。
扯远了。说回机器本身。我们核心团队的人都在灌装封口这块泡了十五到二十年,别的不敢吹,封口合格率我们内部控在99.99%以上,灌装精度±0.5%。这个数不是写给人看的,是我们每批货自己抽检抽出来的。去年有一批软膏,灌装精度跑到±0.7%了,查了半天是料斗里的搅拌桨转速变了,调回去就好了。
干这行二十年,我总结不出什么大道理。就记得每个参数是怎么来的。封口延时我常设定在0.3秒,这个值是从最早那台半自动设备上抄下来的,一直用了十几年,没出过大事。灌装回吸量我习惯调1.5毫升,多了吸空管子,少了滴漏。反正就在那个区间晃,每批料稠了稀了再微调一点。
还有一次调伺服驱动的增益,第一版曲线上去,机器抖得像筛糠,转盘上的管子哗啦哗啦响,我赶紧把增益往下拉了百分之二十,马上稳了。那个增益值我到现在也没记清具体是多少,只记得大概位置。每次换新电机我就按那个大概位置先设,不行再微调。
热封刀的压力我一般用目测——看封口纹路的深浅。纹路清晰但不发白,压力就对了。发白了说明压力大,纹路模糊说明压力小。这个方法不精确,但管用。车间里光线好的时候我一眼就能看出来,光线不好就用手摸。摸了二十年,手上茧子厚,但感觉还在。
| 剂型 | 常见毛病 | 我的土办法 |
|---|---|---|
| 铝管 | 管口变形、折边开裂 | 下压行程限死在4毫米,多一毫都不给 |
| 复合管 | 封口不牢、热风烧穿 | 热风枪嘴距管尾1.2毫米,拿塞尺卡 |
| 玻璃瓶 | 灌装头怼不进、窜沫 | 针头外径4.5,速度放慢到四十瓶 |
| 塑料瓶 | 夹扁瓶身、旋盖打滑 | 真空吸盘固定,限位环卡瓶肩 |
| 软袋 | 封口针孔、膜跑偏 | 硅胶垫勤换,光电头两小时一擦 |
问:灌装精度怎么保证?
料斗搅拌转速恒定,灌装阀动作干脆,回吸量调好。每批料测一次密度,密度变了调一下灌装时间。不复杂,但每步都得做。
问:封口合格率真能到99.99%?
我们内部抽检的数据是这么多。但这东西看你怎么算——连着封一万个,中间出一个次品,就算99.99。实际上有时候一整天一个次品都没有,有时候上午出一个下午出一个。平均下来就在这个数附近晃。
问:管装瓶装袋装哪个最难搞?
袋装。膜太薄,脾气不好捉摸。但搞定了膜,其他都顺了。
问:你们设备为什么比别家贵一点?
贵在工装和管路。我们的快换工装和快拆管路全是316L不锈钢,定位基准磨得细,装上去不用再调。别家便宜,但你换型的时候调半天,产线停着也是钱。
开头说的那台铝管灌装机,河北那个厂的,现在还在跑。去年他们厂长升了副总,管三条线了。机器没大修过,就换过两根密封圈和一根加热管。前几天他给我打电话,说又接了个新活,复合管的,问我能不能去一趟。我说能去,但得先问问他那的食堂还做不做红烧肉。
那台机器现在跑得稳稳当当,每分钟六十多支,封口纹路清晰,折边平整。车间里还是那股薄荷脑混着凡士林的味道,隔热手套上偶尔溅到膏体,还是烫手。但烫习惯了,也就不觉得了。
摘要: 以20年灌装产线实测经验,拆解铝管、复合管、玻璃瓶、塑料瓶、软袋的灌装与封口痛点,给出具体调参数值和现场土办法。数据粗糙但管用,没有大道理,全是手上沾过油的活儿。