前年在江西樟树,一个做蛇胆口服液的厂子。灌装机跑得飞快,每分钟一百三十支,但封口机只能跟到九十支。中间堆了一堆灌好的瓶子,排着队等封口,有的等久了瓶口都落灰了。厂长姓孙,急得在车间里来回走,说灌装快了封口跟不上,封口快了灌装又掉链子,两条线各干各的,就是合不到一块儿去。
我到了之后,把灌装机的速度降到了每分钟一百一十支,然后调封口机的凸轮曲线,把封口节拍从0.8秒压缩到了0.65秒。调完试跑,灌装封口咬得死死的,中间缓冲转盘上的瓶子始终维持在三四十个左右,不多不少。孙厂长站在转盘旁边盯着看了十分钟,说行了,就这么跑,终于不用在中间当搬运工了。
口服液灌装封口联动,看着就是把两台机器接在一起,实际上比单机调试费劲多了。速度匹配、相位同步、故障互锁,哪一环节没弄好,整条线效率还不如分开跑。我们耘和搞口服液联动线搞了快二十年,从每分钟六十支的老式线到每分钟两百支的高速线都干过。今天说几个实打实的经验,全是车间里拿秒表和示波器一点点抠出来的。
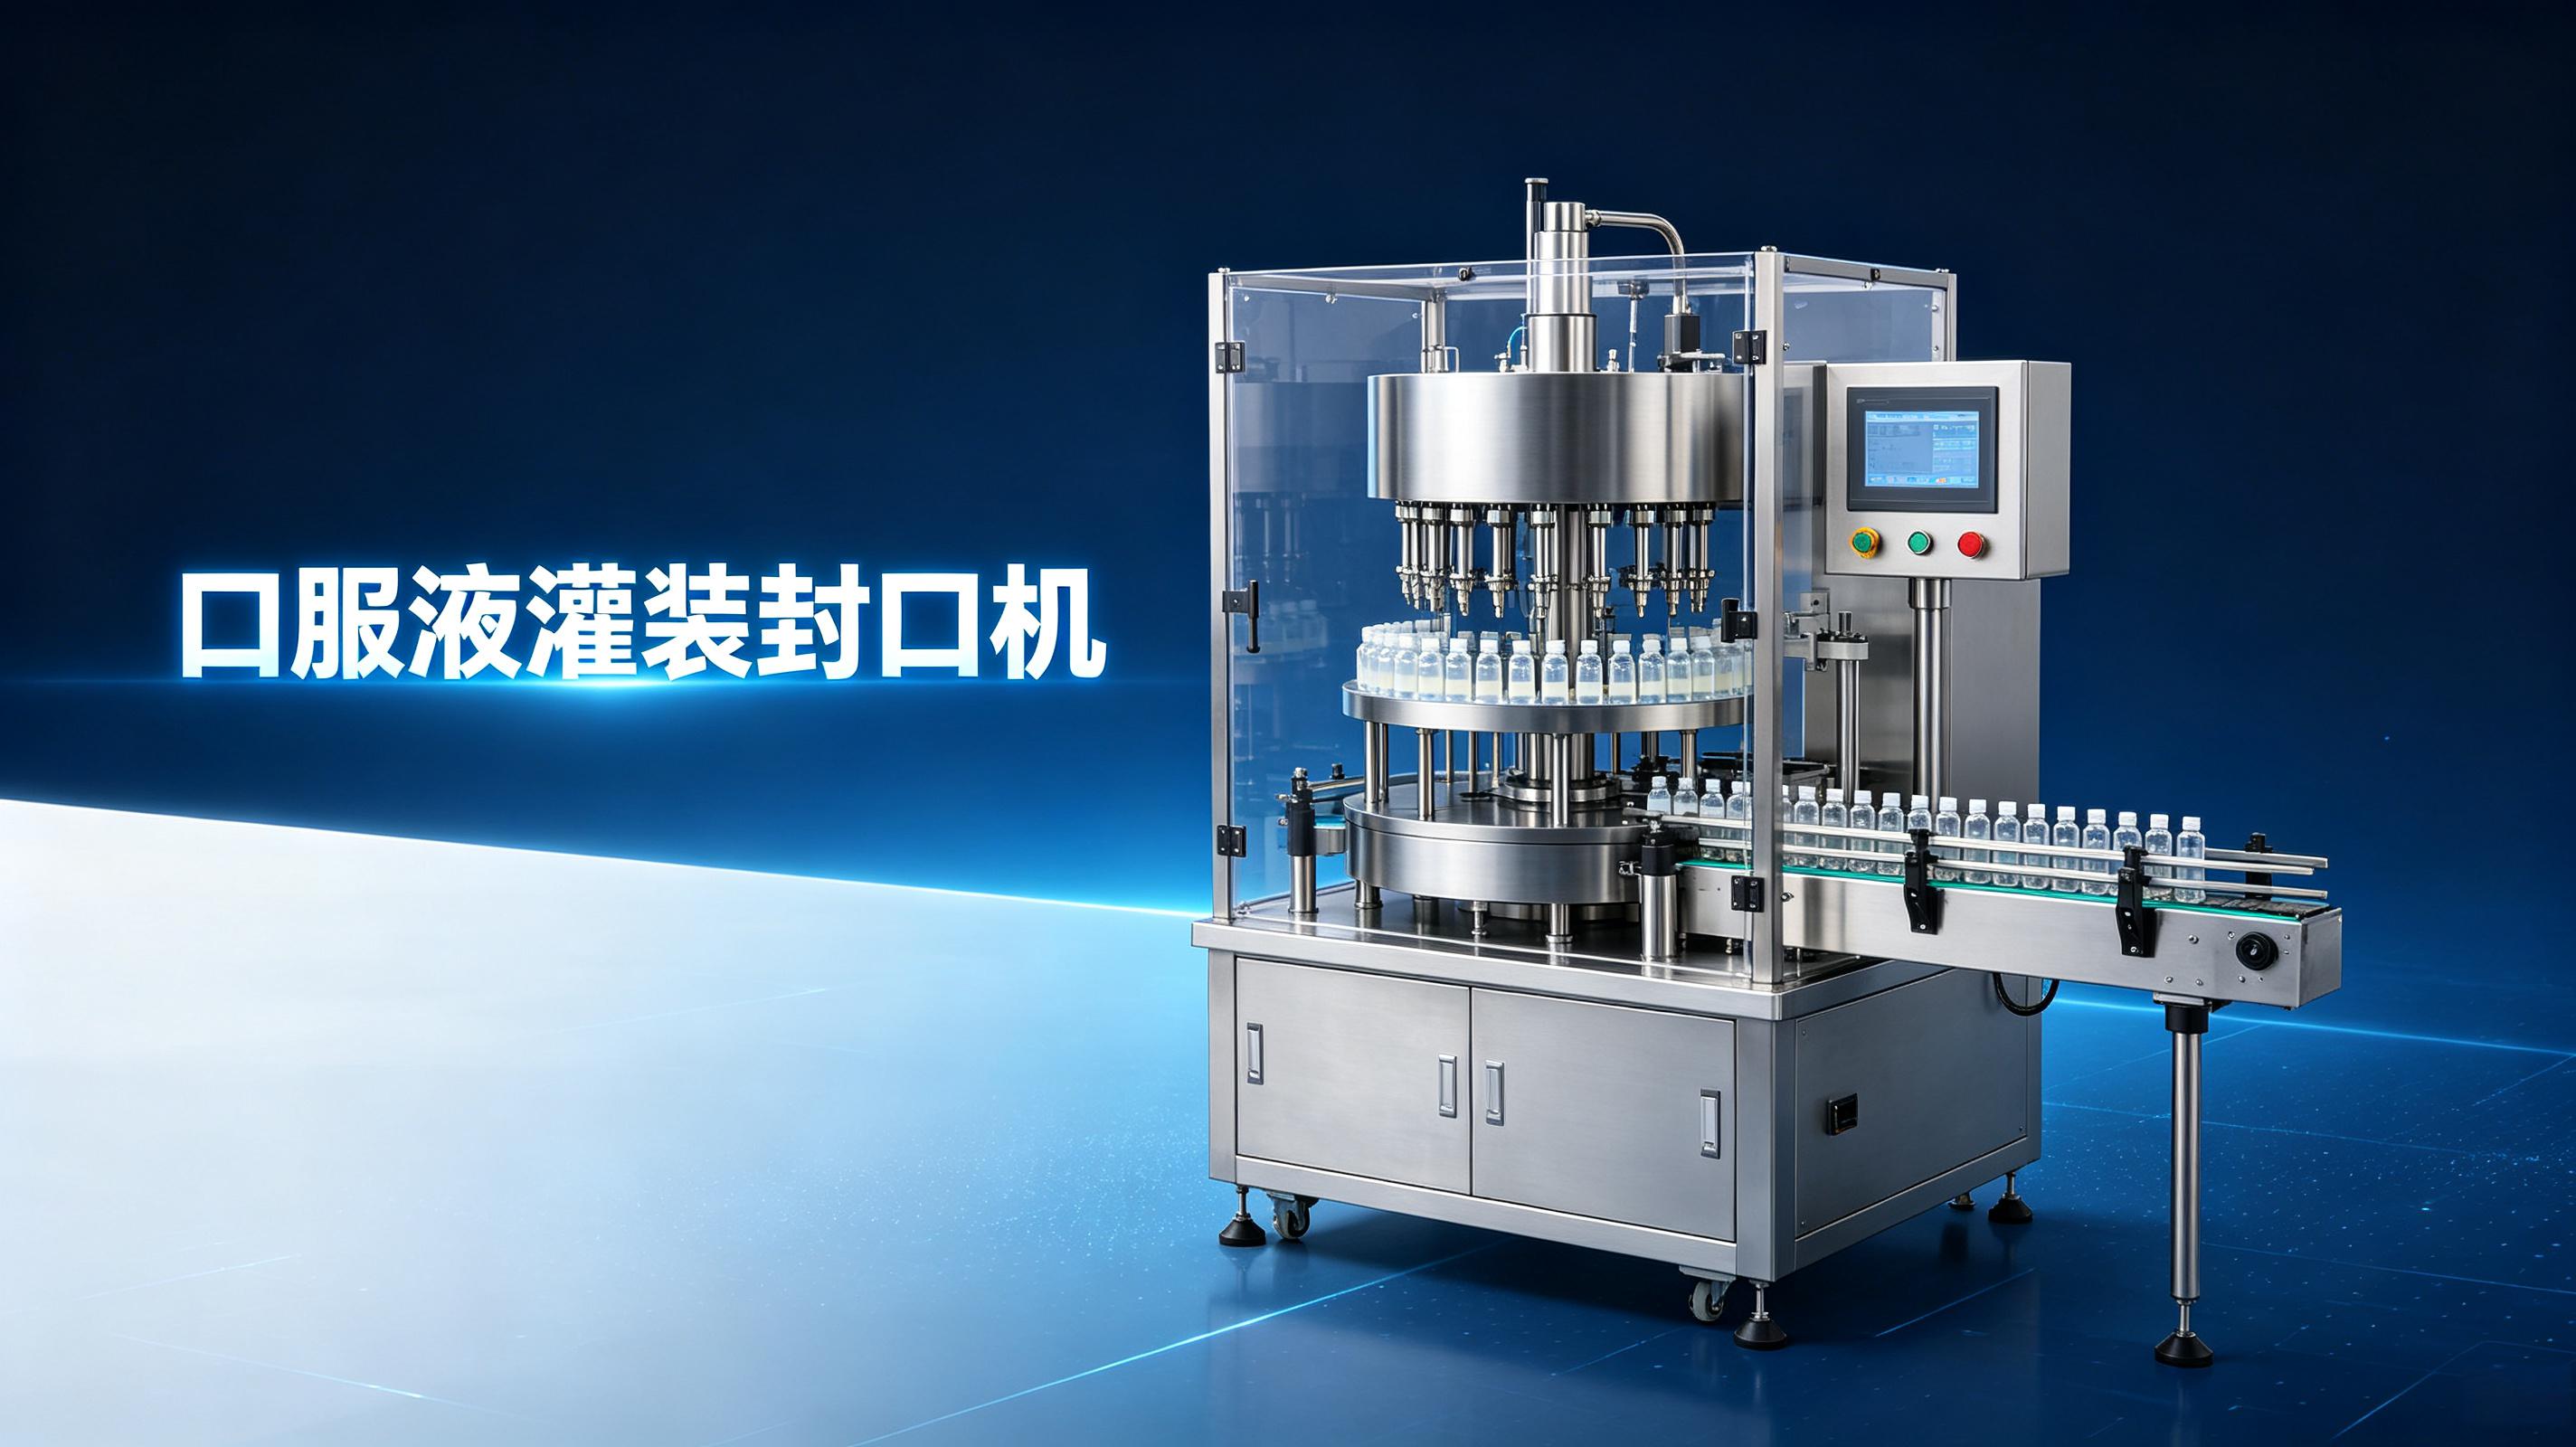
联动线最怕的就是速度不匹配。灌装快了封口慢,中间堆瓶;封口快了灌装慢,中间断档。解决这个问题的办法不是让两台机器速度完全一样,而是让它们在动态中保持平衡。我们用的办法是——灌装机设为主机,封口机跟随灌装机的速度,中间加一个缓冲转盘,转盘上的瓶子数量作为反馈信号。
缓冲转盘上有一个光电传感器,实时检测瓶子堆的高度。瓶子多了,封口机自动加速;瓶子少了,封口机自动减速。这个跟随响应时间我们调到了0.2秒以内,基本感觉不到延迟。第一版做的时候响应太慢,灌装机一提速,转盘上的瓶子呼啦一下堆满了,等封口机反应过来,瓶子已经堆到转盘边缘往下掉了。后来把PID参数调了好几版,才定下来现在这组数。
伺服电机在联动状态下那个"滋滋"蜂鸣声,比单机的时候更有节奏感。灌装和封口两台电机的蜂鸣声叠在一起,频率不一样,听着像是二重奏。有经验的师傅能听出来两台电机的负载是不是平衡——如果一台声音尖一台声音闷,说明速度匹配有问题,一台在憋着力跑。有一回在安徽芜湖,我听着声音不对,一看灌装机的驱动电流比平时高了百分之十五,封口机的电流低了百分之十。一查,是封口机的编码器脉冲丢失了,速度反馈不准,实际转速比指令值慢了百分之八。换了编码器线,声音恢复正常,电流也平衡了。
联动线还有个麻烦事——相位同步。灌装机的瓶位跟封口机的瓶位必须一一对应,不能错位。如果灌装机出来的瓶子到了封口机那边位置对不上,封口头砸下去就把瓶子砸碎了。我们用的是主从编码器同步,灌装机的主轴上装了一个绝对值编码器,封口机的伺服驱动器读取这个编码器的信号,跟着走。
相位偏差我们要求控制在±0.5度以内。这个角度换算成瓶子的位置,大概就是±1毫米左右。调相位的时候得用手轮慢慢转,边转边看瓶子在灌装头和封口头的位置,目测对齐了再锁紧。有一次在江苏南通,操作工换型之后忘了校相位,结果灌装出来的瓶子到了封口机那边偏了大概两毫米,封口头压下去直接怼在瓶口边缘上,玻璃渣子飞得到处都是。那次停机了半个多小时才收拾干净。
后来我们在操作面板上加了一个相位微调按钮,按一下转0.1度,操作工换型之后边看边按,不用扳手拧手轮了。虽然土,但实用。
灌装工位本身的技术之前讲过,陶瓷泵、伺服电机、回抽吹断,这里不重复。在联动线上灌装工位的特殊之处在于——它得等封口工位的信号才能开始下一轮灌装。如果封口机那边出了故障停了,灌装机这边也得停,不然灌出来的瓶子没地方去。
我们做了个互锁逻辑——封口机停机超过0.5秒,灌装机自动暂停。等封口机恢复了,灌装机再接着跑。这个互锁响应时间设得太短了容易误报,设备稍微抖动一下就停了;设得太长了瓶子又堆起来了。0.5秒是我们试了十几回之后定的一个中间值。
灌装头防滴漏那套回抽吹断在联动线上更重要,因为灌装和封口之间有一段输送带,瓶子在输送带上走的时候如果有滴漏,糖浆或者药液会滴到输送带上,干了之后粘瓶子底,后面的贴标工序就会出问题。回抽距离在联动线上我们一般设得比单机稍微大一点——0.6到0.8mm。吹断气压0.12MPa左右,跟单机一样。
有一回在山东菏泽,客户反映灌装封口联动了之后,封口合格率从99.9%掉到了98.5%。我们过去一看,灌装头的回抽距离不知道被谁改成了0.3mm,灌装头嘴子上挂了一排液滴,滴到瓶口上,封口的时候膜跟瓶口之间有药液,封不牢。把回抽改回0.7mm,封口合格率马上回到99.9%以上。
封口机在联动模式下跟在单机模式下调法不一样。单机的时候封口机想怎么跑就怎么跑,联动的时候得跟着灌装机的节奏走。封口机的凸轮转速会随着灌装机的速度变化而变化,这就要求封口机的温控系统有足够的响应速度。
温度控制这块,封口温度我们还是设在195℃到205℃之间,但联动模式下温度波动比单机大,因为转速变化会影响加热块跟膜的接触时间。转速快了接触时间短,温度需要稍微调高一点;转速慢了接触时间长,温度得降一点。我们在封口机的温控系统里加了一个速度前馈——提前根据灌装机送过来的速度信号调整温度设定值,不用等温度掉了再补。
这个速度前馈的系数我们试了好多组,最后定了每变化十支每分钟的速度,温度对应调整1.5℃。这个数是我们蹲在产线上拿温度计和转速表一点点测出来的,不是算出来的。有一次操作工嫌麻烦,把这个前馈功能关了,结果灌装机一加速,封口温度跟不上,膜封不牢,漏了一百多支。从那以后这个功能在系统里强制开启,操作工关不掉。
封口膜那个焦糊味,在联动线上闻到的频率比单机低,因为速度前馈让温度稳定多了。如果还能闻到明显的焦糊味,那一般是温度传感器探头松了或者脏了,测出来的温度虚低,实际加热块已经超温了。
缓冲转盘是联动线的关键部件。它就像一个蓄水池,灌装机往里头注水,封口机从里头抽水,水位保持动态平衡。转盘的直径和转速决定了它能缓冲多少瓶子。我们设计的转盘一般能存大概八十到一百个瓶子,足够应付两三秒的速度波动。
转盘的转速不能太快,太快了瓶子被甩出去;也不能太慢,太慢了瓶子转不过来。转速一般跟灌装机的速度同步,大概每分钟五到八转。有一次在四川成都,客户把转盘转速调得比灌装机快了百分之二十,结果瓶子在转盘上根本站不住,全部往外倒,跟多米诺骨牌似的。我们把转速降下来,瓶子规规矩矩地在转盘上排着队,一个都不倒。
转盘的表面我们用的是防滑橡胶,瓶子在上面走不会打滑。但橡胶用久了会磨损,表面发亮之后摩擦力下降,瓶子就会打滑,堆不起来。一般半年左右就得换一次橡胶垫,不换的话转盘就兜不住瓶子了。
输送带那块,灌装和封口之间的输送带长度也有讲究。太短了,灌装机稍微一波动就直接影响到封口机;太长了,瓶子在输送带上走的时间太长,容易倒。我们一般设计在一点五米到两米之间,这个长度够让瓶子排成单列,又不会太长导致稳定性下降。
| 联动关键环节 | 控制参数 | 常见故障 | 现场处理 |
|---|---|---|---|
| 速度跟随 | 响应时间≤0.2s,PID参数现场整定 | 堆瓶或断档 | 调整跟随系数、检查编码器信号 |
| 相位同步 | 偏差≤±0.5°,绝对值编码器 | 瓶子错位、封口头砸瓶 | 重新校相位、检查联轴器 |
| 缓冲转盘 | 容量80-100支、转速5-8rpm | 瓶子堆积或倾倒 | 调节转速、更换防滑胶垫 |
| 温度前馈 | 速度每变10支/分,温度调±1.5℃ | 封口温度波动、漏液 | 检查前馈系数、校准热电偶 |
| 故障互锁 | 停机超0.5s自动联动停止 | 误报警或保护失效 | 调整互锁延时、检查传感器 |
换型是联动线的痛点。单机换型换个灌装头或者封口模具就行,联动线得把灌装机、封口机、中间转盘、输送带的规格全换了。我们设计的联动线换型时间控制在四十分钟以内,熟练工三十分钟能搞定。但每次换完型必须重新校相位、重新调速度跟随、重新测温度,这一步不能省。
有一次在广东广州,客户为了赶订单,换型之后没校相位就直接开机了。结果灌装出来的10ml瓶子到了封口机那边,封口位置偏了,压坏了一百多个瓶子。后来每换一次型我们都强制要求操作工执行一个"换型确认程序"——在触摸屏上一步步确认相位、速度、温度都调好了才能开机。
换型的时候还有个小插曲——有一次操作工换完模具之后忘了把扳手从转盘里拿出来。一开机,扳手被甩出来,砸在防护罩上"哐"一声响,吓我一跳。从那以后换型结束必须做一个"清场确认",检查所有工具都收走了才能开机。
我们耘和的灌装封口联动线,外观上看着跟别家差不多。但内在的几个细节,是我们在产线上蹲了快二十年攒出来的——速度跟随的PID参数是经过几十条线调试后固化下来的;温度前馈系数是实测了几十种膜之后取的中值;故障互锁的延时是模拟了各种故障场景之后定的0.5秒。这些东西客户看不见,但它们决定了线跑得顺不顺、合格率高不高。
我们核心团队干了十五到二十年,口服液联动线这东西,说起来就是灌装加封口,但真要把两台机器拧成一股绳,没个几年功夫摸不透。反正就这么干,干了二十年没出岔子。
问:联动线比两台单机贵多少?
贵大概百分之二十到三十,贵在同步控制系统和中间衔接机构。但联动线省人工、省空间、省中间周转,综合算下来比两台单机划算。
问:联动线速度能跑到多少?
10ml口服液一般做到每分钟一百二到一百五十支。再快的话,灌装时间不够,封口时间也不够。有客户要求一百八十支,我们也做过,但精度和合格率会掉一点,看取舍。
问:换型一次要多久?
熟练工三十分钟,新手四十分钟。关键是换完要校准,校准比换本身费时间。我们建议客户每种规格配一套模具,换型的时候整体替换,不要拆零散零件。
问:联动线故障率比单机高吗?
理论上是高一点,因为环节多了。但我们做了故障自诊断和互锁逻辑,大部分故障能自己停,不会把小问题拖成大问题。实际统计故障率跟两台单机差不多。
问:你们耘和联动线有什么特别的设计?
特别在转盘和温度前馈这两块。转盘的锥度和防滑胶垫是我们试了好多材料之后定的,瓶子不堆不倒。温度前馈让封口温度不随速度波动,封口合格率稳。
说回孙厂长。他那条联动线跑了一年多了,到现在没出过大毛病。上个月我去樟树出差还去他厂里看了一眼,灌装机还是那个速度,封口机还是跟得紧紧的,中间转盘上的瓶子永远三四十个。孙厂长现在不怎么盯车间了,招了个车间主任专门管设备。他自己现在整天在琢磨怎么开拓省外的市场,办公室墙上挂了一张中国地图,上面用红色标记笔圈了好几个省份。
那条联动线,现在还在那个车间里,每天跑八九个小时。孙厂长说什么时候产量再翻一倍,就再上一条一模一样的线。
摘要:以技术总工第一人称,分享口服液灌装封口联动线的实战经验。涵盖速度跟随、相位同步、缓冲转盘控制、封口温度前馈、故障互锁等核心技术,穿插产线实测数据与故障案例,体现灌装与封口联动配合实现产线效率提升,及耘和团队15-20年深耕经验。