酱料杯灌装机要避免滴漏,关键不在灌装头拧得多紧,而在断料那一瞬间能不能把料“收”住。伺服灌装提供可控的回吸与加速度曲线,配合防滴阀、杯口对位与封杯时机联动,才能把滴漏压到可接受范围。说白了,滴漏是动作问题,不是密封问题。

料往下走的时候,谁都不会漏。真正出问题的,是阀关上的那一刹那。管路里还存着余压,灌装嘴口的料靠惯性继续下坠,黏度低的汁水类酱料尤其明显。
不少人第一反应是换更贵的灌装嘴。说实话,嘴型只能解决一半问题,剩下的一半在阀体和程序里。嘴口做得再光洁,回吸不给力,照样挂珠。
一个简单的判断标准:停机后盯着杯口看 3 秒。如果出现挂珠、拉丝或滴落,基本可以判定断料动作没做干净,而不是“料太稀”。
气动方案不是不能用,它的问题在于“不可编程”——回吸量靠弹簧和固定行程,气压一波动,灌装量和断料效果一起漂。
| 对比维度 | 气动灌装 | 伺服灌装 |
|---|---|---|
| 灌装量重复精度 | ±1.5%–3%,受气压波动影响 | ±0.5%–1%,常规机型经验区间 |
| 断料方式 | 弹簧回位,回吸量固定 | 回吸量与回吸时序可编程 |
| 换产调整耗时 | 手动调流阀与行程,多在 15–40 分钟 | 调用配方,多在 5–15 分钟 |
| 滴漏表现 | 稀酱易挂滴,颗粒酱易拖尾 | 配合防滴阀可明显改善,高速段仍需调参 |
| 日常维护关注点 | 气源干燥度、密封件老化 | 丝杠与同步带磨损、编码器清洁 |
上表数字是常规机型的测算口径,不是行业统一标准。具体精度、产能与合格率,以厂家方案与验收标准为准。选型时让对方拿你自己的酱料做连续 30 分钟试机,比看样册有用得多。更多机型结构可对照酱料灌装机选型要点逐项核对。
把滴漏当成单一部件问题是常见误区,它其实是四个位置协同的结果。
这四点里,最容易做错的是第二条。很多现场把回吸调到最大,结果灌装量忽多忽少,反而更难验收。
杯口残留一圈料膜,封口模一压,料被挤到封边外侧,看起来像漏,其实是渗。
灌装节拍与封杯节拍不同步时,杯子在工位间停留时间变长,稀酱会顺着杯壁往下爬。杯装封口机的送杯、定位、热封三段动作必须与灌装出杯节奏咬合,不然前面断料做得再干净也白搭。
某华中卤味代工车间的汁水线,起初滴漏投诉集中在封口后 24 小时渗油。现场排查发现不是灌装嘴问题,而是封杯前多了一段 1.2 秒的等待,杯口料膜回落后被压边带出。调整联动时序、把等待压到 0.4 秒内,并加一道杯口吹扫,渗漏比例明显下降。具体改造方案与效果以厂家实测与批次检测记录为准。
这条线后续换产时也踩过坑:换产时间不是固定值,它由设备结构、杯型规格、来料一致性、SOP 和人员熟练度共同决定。同一台机器,换熟练工和换新人,差出十几分钟很正常。工艺侧的配合细节可以看灌装封杯联动工艺。
刚换完产的头几十杯,滴漏率往往高于稳定生产阶段。
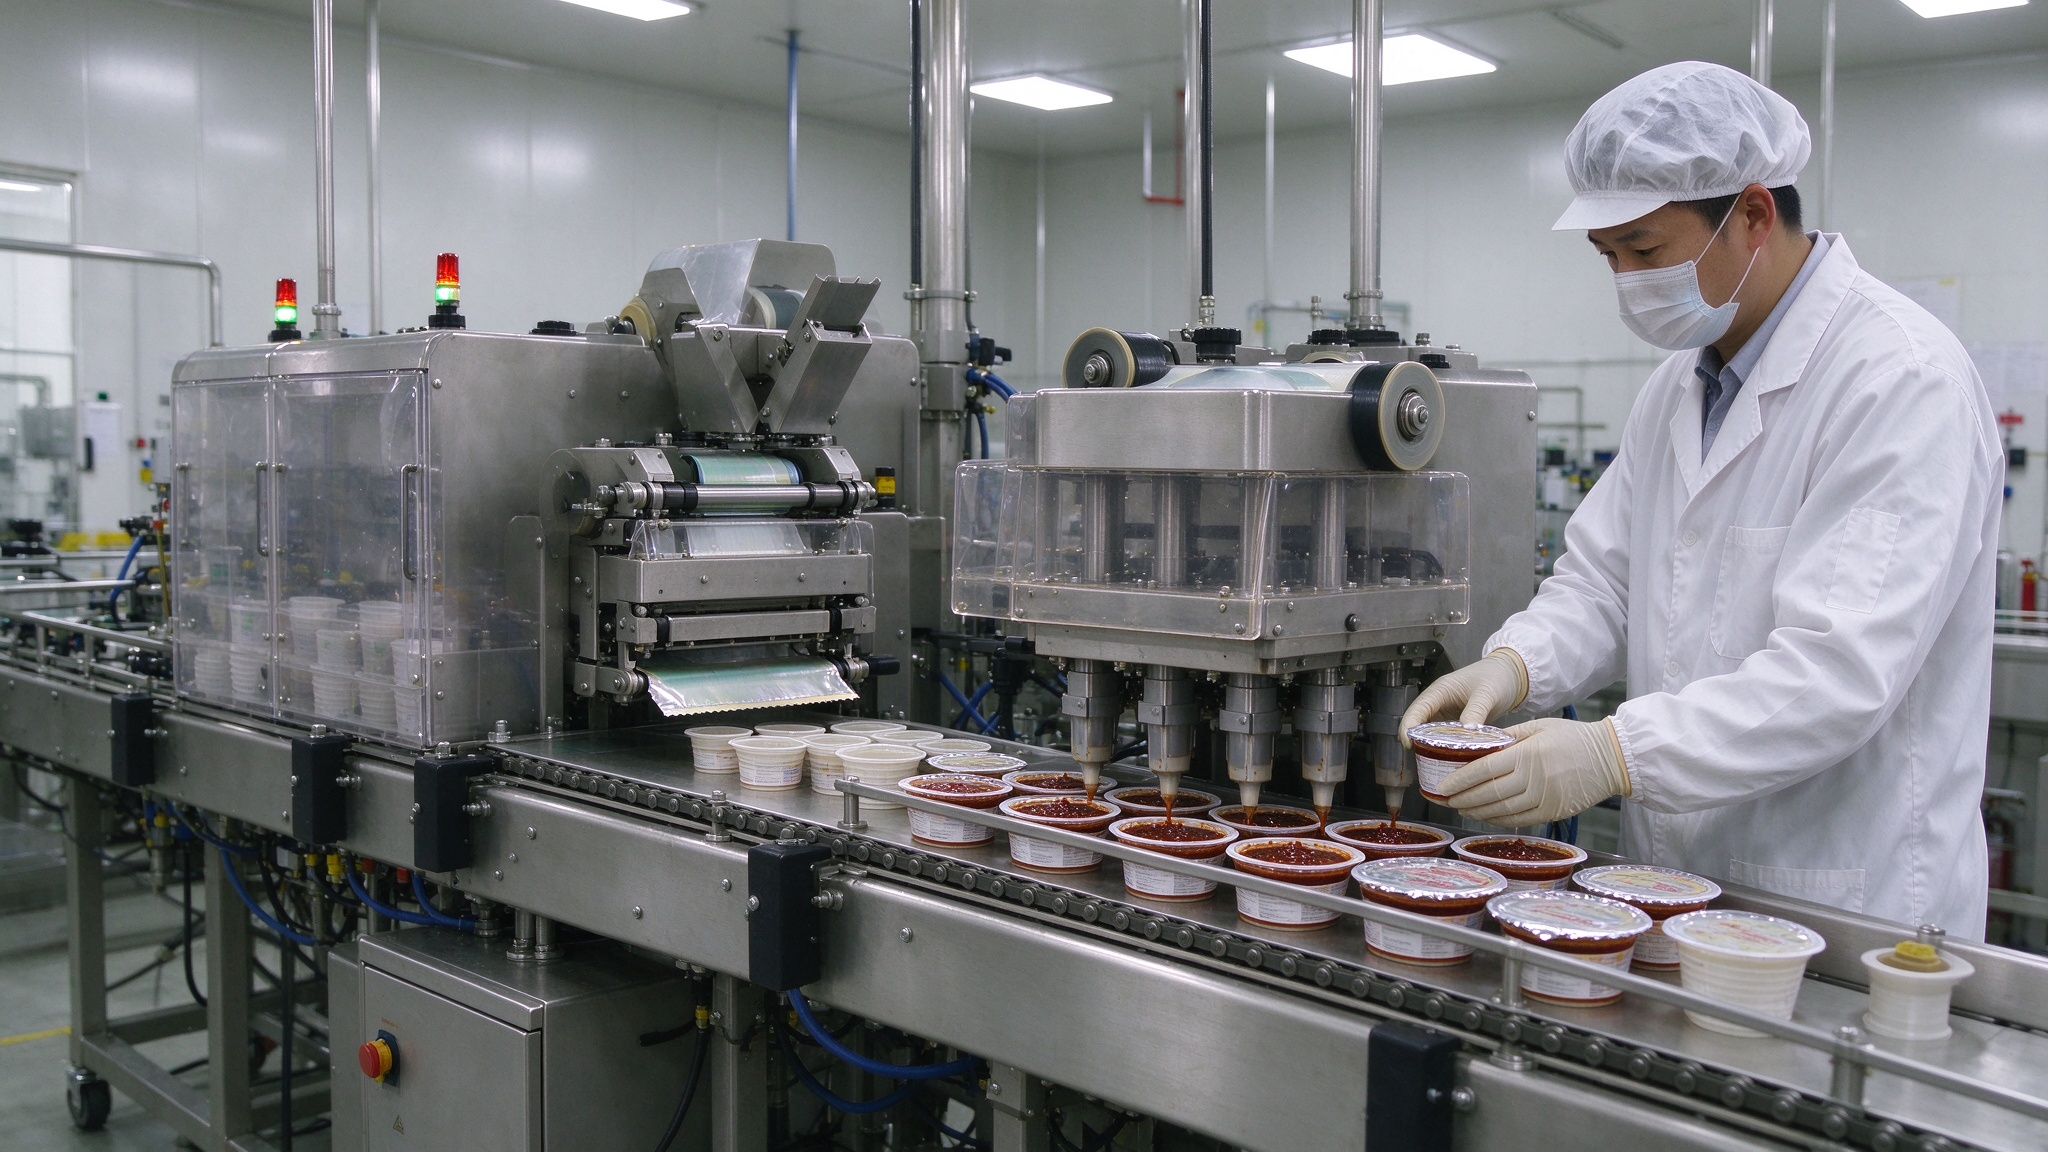
原因不复杂:密封圈还没完全贴合、管路里有气泡、料温与黏度没稳定。开机先空跑十几杯再进正式生产,比事后擦杯子划算。
清洗不到位同样会诱发滴漏。O 型圈变形、阀芯结料、嘴口内壁有干结颗粒,都会让阀关不严。建议每班次结束做一次嘴口拆检,别等到出现连续滴漏才动手。

先看现象再拆机,顺序错了容易白忙。
类似场景的处置思路,在杯装酱料灌装滴漏处理案例里有更细的拆解。
Q:伺服灌装就一定不滴漏吗?
A:不能这么讲。伺服解决的是断料可控性,嘴口形式、密封件状态、杯口对位仍会影响结果。它把可调空间变大了,不等于免维护。
Q:加了回吸还需要防滴阀吗?
A:稀酱、含油量高的酱料建议两者都上。回吸管“管内”,防滴阀管“嘴口”,作用位置不同,很多现场是配合使用。
Q:滴漏会不会影响封口强度?
A:会。杯口有料膜时热封层无法完全贴合,容易出现假封。渗漏投诉里相当一部分根源在灌装端,不在封口膜本身。
Q:换产一般要多久?
A:常规机型多落在 15–40 分钟,伺服配方机型可压到 5–15 分钟。实际以模具数量、杯型规格、来料一致性为准。
Q:老设备能不能改造?
A:多数可以,常见做法是换伺服驱动加防滴阀,再补一段杯口吹扫。改造前建议先做 30 分钟连续试机,用数据判断值不值。
滴漏控制到最后,拼的是断料动作与节拍配合的细节。酱料杯灌装机选得对、调得细,杯子才能干干净净进封口。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。