去年冬天在河南新乡,一个做川贝枇杷膏的厂子。他们那批货发到东北之后,经销商反馈说瓶子漏了,糖浆把包装箱糊得一塌糊涂。厂长姓李,连夜给我打电话,说这事儿再不解决,人家明年就不签合同了。
我过去先看生产线。灌装头滴糖浆,滴到瓶口上,热封膜压上去的时候糖浆夹在膜跟瓶口之间,冷却之后变成一层硬壳,把密封面顶开了。当场拆了一台刚封好的瓶子,膜揭下来一看,瓶口上有一圈发黄的糖渍,用手指甲一刮,硬邦邦的。李厂长站在旁边,脸色铁青,问怎么办。
我说先改两道工序——灌装头回抽距离从0.4mm调到0.8mm,把滴漏止住。然后封口之前加一道瓶口擦拭,海绵滚轮蘸热水转一圈。当天调完,重新封了二十支,拿到隔壁的仓库放了三天。三天之后拆开检查,一滴没漏。李厂长看着那排干爽的瓶子,长出了一口气。
糖浆这东西,封口防漏比水剂难十倍。水剂漏了就是湿,糖浆漏了是黏糊糊一大片,还会结晶、发霉、招蚂蚁。我们耘和这帮人搞糖浆封口搞了快二十年,从蜂蜜到膏滋,从枇杷膏到秋梨膏,什么黏糊糊的玩意儿都封过。今天说几个防漏设计的实招,全是在车间里拿抹布和放大镜一点点抠出来的。
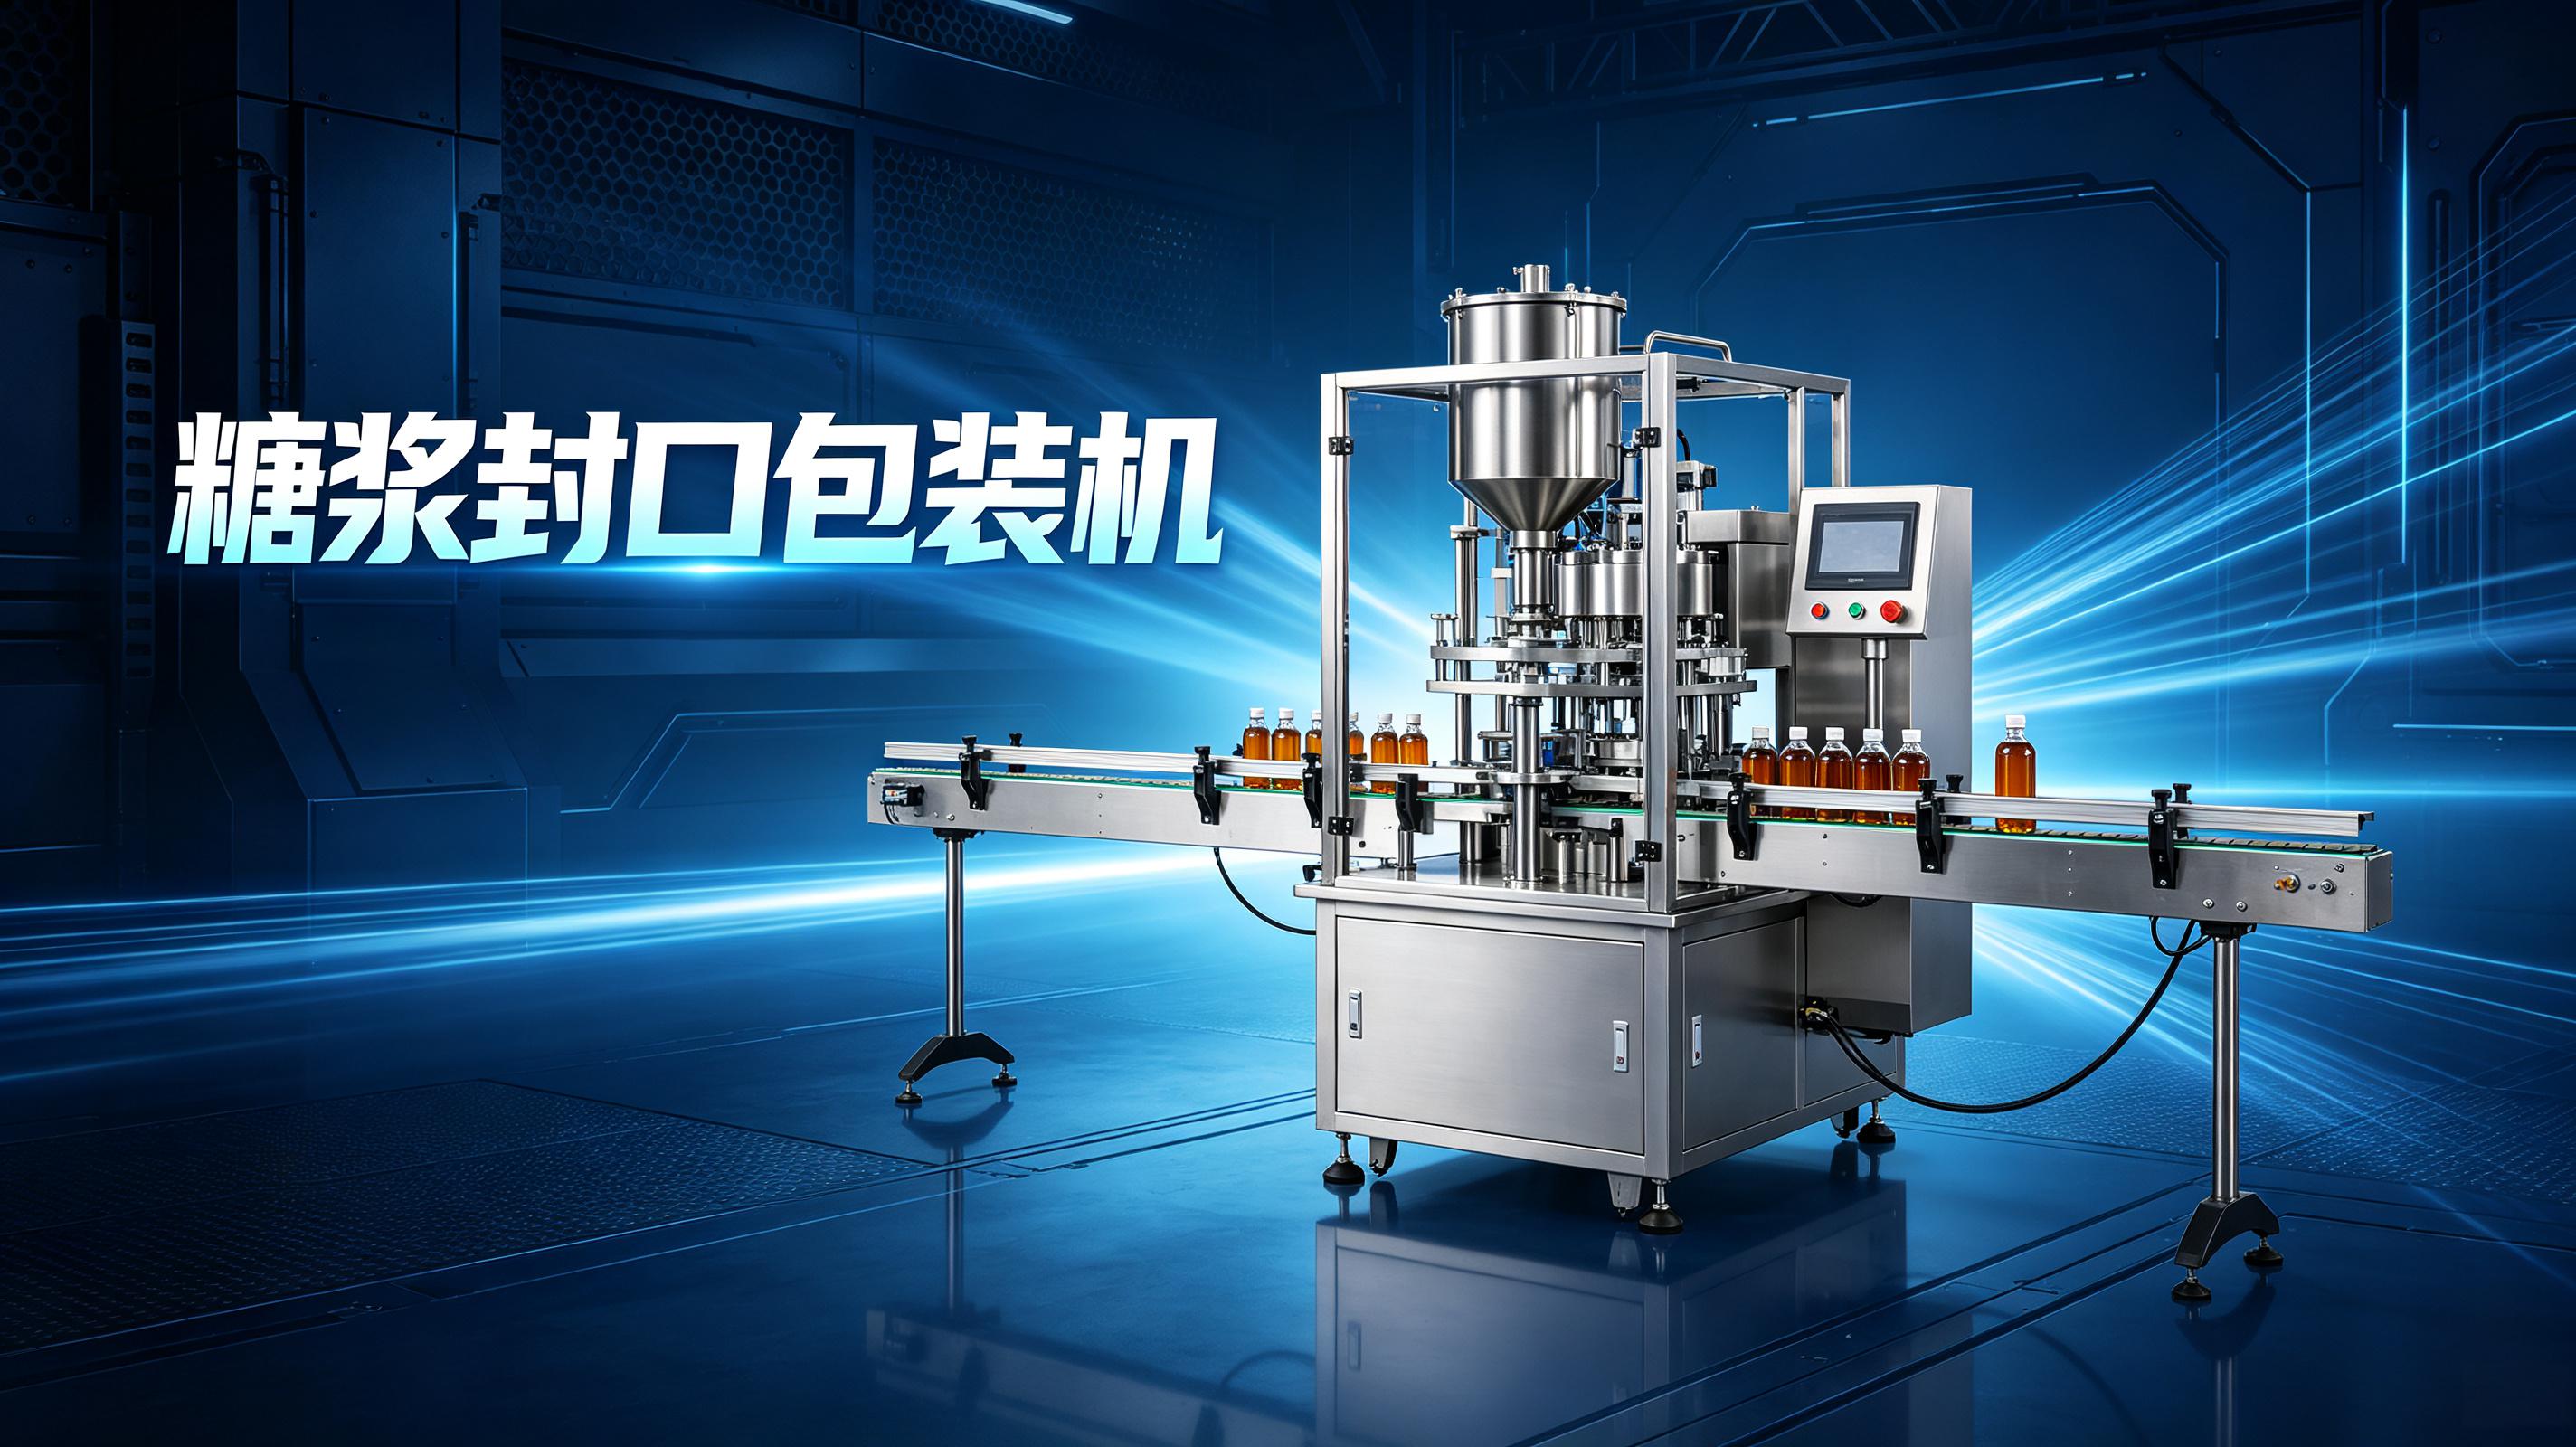
糖浆封口漏,十有八九是瓶口不干净。灌装头滴一滴糖浆在瓶口上,封口膜压上去,那滴糖浆就成了一个"垫片",把膜跟瓶口撑开一条缝。货一颠簸,糖浆顺着那条缝就渗出来了。
灌装头防滴漏靠的是回抽和吹断。糖浆的回抽距离我们一般设在0.6到0.9mm之间,比水剂线大了将近一倍。有一次在河北保定,客户嫌回抽声音大,自己改成了0.3mm。结果灌装头嘴上挂了一串糖珠,瓶口全是糖浆,封口漏了百分之十五。我们过去改回0.8mm,漏的立刻降到千分之零点几。
吹断气压在糖浆线上也关键。糖浆拉丝能拉十几公分长,光靠回抽吸不干净,得用气吹断。吹断气压我们设在0.13到0.16MPa之间。气压低了丝断不了,气压高了糖浆丝被吹飞溅到隔壁瓶子上。有一次操作工把气压调到了0.25MPa,结果糖浆丝被吹得到处都是,旁边的瓶子还没灌就被糊了一层。后来我们在气路上加了一个定压阀,操作工拧不动,只能喊我们售后去调。
瓶口擦拭工序是防漏的第二道保险。海绵滚轮蘸热水,温度我们控制在六十五到七十五度,太低了擦不掉糖浆,太高了海绵老化得快。海绵滚轮的转速跟输送带同步,线速度大概每分钟两到三米。有一次在湖北荆州,客户忘了给海绵滚轮加热水,直接用冷水擦,糖浆越擦越黏,封口漏得更厉害了。后来我们在水箱里加了加热棒和温控器,设定温度低于六十度就报警,想忘都忘不了。
擦完瓶口之后,瓶子进封口机之前还有一个过渡段,大概半米长,这段我们加了一个热风小风扇,把瓶口残余的水分吹干。如果带着水珠进封口机,热封的时候水汽会把膜顶出气泡,气泡破了就是一个小孔,照样漏。
糖浆封口用的热封膜比水剂厚,因为糖浆腐蚀性强,薄了容易渗。我们推荐用PET/AL/PE复合膜,厚度0.07mm。铝层阻隔性好,糖浆渗不过去;PE层热封性好,跟瓶口粘得牢。
封口温度糖浆线设在195℃到210℃之间,比水剂线高五到八度。因为膜厚了,需要更高温度才能熔化到位。温度低了膜熔不透,跟瓶口之间有空隙;温度高了膜会烫穿。有一回在福建漳州,客户为了提速,把温度设到了220℃,结果膜一压上去直接烫穿了一个洞,糖浆从洞里渗出来。我们把温度降到205℃,速度不变,不漏了。
封口时间糖浆线设在1.0到1.3秒,比水剂线多零点二到零点三秒。膜熔化需要时间,时间不够融合不充分。但时间也不能太长,太长了膜会过度熔化,变得又脆又薄。第一版调试的时候,我们设了1.5秒,结果膜太脆,货架期做加速老化测试,三周就开始裂了。后来缩短到1.2秒,测试过了六个月没裂。
封口压力糖浆线设在0.5到0.7MPa,比水剂线大一些。因为膜厚了,需要更大的压力才能把膜压平整。压力不够,膜和瓶口之间有气泡,气泡就是潜在的漏点。有一次在安徽合肥,客户气管漏气,封口压力掉到了0.3MPa,结果封出来的膜皱皱巴巴的,一掰就开。修好气管之后压力回到0.6MPa,膜面平整得像镜面。
封口膜高温烤过的焦糊味,在糖浆线上闻到的频率比水剂线低,因为糖浆本身有香味,糊味会被盖住一些。但如果闻到明显的焦糊味,那一定是温度超了或者时间长了,得马上停机检查。
封口膜压上去之后,不能马上动它,需要时间冷却固化。刚封好的膜温度还在一百度以上,此时任何挤压、碰撞都可能破坏密封面。我们在封口机后面加了一段冷却输送带,长度大概一米二,上面有风扇吹风,让瓶子在输送带上走的过程中自然冷却。
风扇吹的是常温风,不是冷风。冷风会让膜骤冷收缩,反而容易起皱。常温风慢慢降温,膜收缩均匀,密封面稳定。我们测过,瓶子从封口到出冷却段,温度从一百度左右降到四十度以下,大概需要十到十二秒。这个时间刚好跟输送带的速度匹配,不会影响整线效率。
有一次在江苏南京,客户嫌冷却输送带占地方,自己拆了,让瓶子封完直接进包装机。结果包装机的压板一挤,封口处裂开了一条缝,整批漏了百分之二十。后来又把冷却段装回去了,再也没漏过。
糖浆如果是旋盖包装,防漏的关键在扭矩。扭矩小了,盖子松,运输过程中会旋脱;扭矩大了,盖子把瓶口螺纹拧变形,密封面反而被破坏。我们糖浆旋盖的扭矩定在0.9到1.1牛米之间,比水剂线高零点二牛米左右,但超过1.2牛米就容易出问题。
旋盖机里有个磁粉离合器,扭矩到了离合器打滑,盖子不再拧紧。这个离合器我们出厂的时候校准过,但用久了磁粉会磨损,扭矩会慢慢变小。我们建议客户每生产二十万支左右校准一次扭矩,拿扭力扳手实测一下,偏了就调。
有一次在山东济南,客户反映发货到南方之后很多瓶子盖子松了。我们过去一查,旋盖机的离合器扭矩比设定值低了零点二牛米,因为磁粉磨损了。调回1.0牛米之后,再发货没接到过投诉。
防漏设计到底行不行,得看货架期测试。我们自己的实验室做加速老化测试——五十度恒温箱放一个月,相当于常温下六个月左右。一个月之后拿出来,称重量,看有没有失重(糖浆失重说明水分跑了),再倒置四十八小时,看有没有渗漏。
有一次我们自己测试一批新膜,五十度放了三周,重量掉了百分之零点五。查下来是膜的铝层针孔偏多,水蒸气从针孔里跑出去了。换了另一家供应商的膜,同样的测试,重量几乎没变。后来我们就固定用那家供应商的膜,其他牌子来了要先过测试关。
客户那边的货架期要求不一样,有的要求一年,有的要求两年。我们根据要求调整参数——要求更长的货架期,就把膜加厚一点、封口温度调高一点、冷却时间拉长一点。反正糖浆这东西不比水剂,它含糖量高,本身有一定的防腐作用,只要封口不漏,放个一年半载问题不大。
扯远了,说回正题。
| 防漏环节 | 关键参数 | 常见漏因 | 现场解决 |
|---|---|---|---|
| 灌装回抽 | 回抽0.6-0.9mm | 瓶口残留糖浆 | 加大回抽距离0.1mm一档试 |
| 瓶口擦拭 | 水温65-75℃、线速度2-3m/min | 擦不干净、海绵结壳 | 换海绵、检查水温、调整压力 |
| 热封温度 | 195-210℃ | 温度不够或超温 | 校准热电偶、调温5℃一档 |
| 封口时间 | 1.0-1.3s | 熔不透或过熔 | 调0.1s一档试 |
| 封口压力 | 0.5-0.7MPa | 压力不足、密封面起泡 | 检查气路、调减压阀 |
| 冷却固化 | 冷却段1.2m、风冷 | 冷却不足、封口被破坏 | 加长冷却段、增加风扇 |
糖浆封口防漏,不是封口机一台机器的事。从灌装头开始,到瓶口擦拭、封口温控、冷却固化、旋盖扭矩,每一道工序都有防漏的设计。哪一道出了纰漏,糖浆都可能从那个环节渗出来。
我们耘和的糖浆封口包装机,出厂的时候整条线联调,灌装头滴不漏、擦拭干净、封口平整、冷却充分、旋盖扭矩准确,全部合格了才发货。核心团队干了十五到二十年,糖浆防漏这关,闭着眼都知道哪里容易出问题。反正就这么干,干了二十年没出岔子。
问:糖浆封口漏液最常见的原因是什么?
瓶口有糖浆没擦干净。十次漏液八次是这个原因。所以瓶口擦拭工序的维护比封口机本身的维护还重要。
问:封口膜怎么选?
糖浆线用PET/AL/PE复合膜,厚度0.07mm左右。铝层要有足够的针孔密度,太疏了水蒸气会跑。我们固定用一家供应商的膜,换新供应商要先做加速老化测试。
问:货架期一般能做到多久?
正常糖浆线,封口不漏的情况下,货架期一年半到两年没问题。我们自己的加速老化测试,五十度一个月相当于常温半年,过了这个测试的线基本都能撑到两年。
问:冷却段一定要加吗?
一定要加。不加的话封口膜还没冷却就被包装机挤压,十有八九要漏。长度至少一米,风扇吹常温风,不能吹冷风。
问:你们耘和的糖浆封口机有什么特别的防漏设计?
特备在瓶口擦拭和冷却固化这两块。我们的擦拭海绵用的是食品级硅胶,不粘糖,寿命比普通海绵长一倍。冷却段的风道设计是渐缩式的,风量均匀,膜冷却收缩的时候不会局部起皱。这些都是试了好多材料才定下来的。
说回李厂长。他那条线调好之后一直没漏过,上个月我路过新乡去他厂里转了一圈。车间的糖浆味比以前淡了,地上也干净了。李厂长说现在封口不漏了,包装损耗降了好多,成本省了不少。他现在不怎么管生产线了,整天在琢磨怎么把枇杷膏做成小包装的便携装,说年轻人的市场大。
那台封口机现在还在老位置,每天跑六个小时。海绵滚轮每周换一次,热水温度天天有人检查,封出来的膜平整得很。我去的时候刚好在换品种,操作工正在换海绵,手上套着隔热手套,我问他热水烫不烫,他说习惯了。
摘要:以技术总工第一人称,分享糖浆封口包装机防漏设计的实战经验。涵盖灌装头防滴漏、瓶口擦拭工艺、热封温度/压力/时间控制、冷却固化、旋盖扭矩等贯穿全程的防漏措施,穿插货架期测试与故障案例,体现耘和团队15-20年深耕经验。